底盘金属件静电喷塑工艺,Taber耐磨测试全解析与标准解读
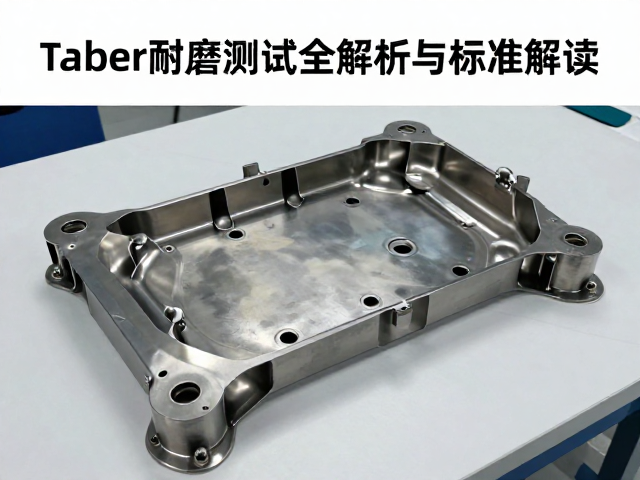
底盘金属件静电喷塑工艺的核心原理与流程 底盘金属件在制造过程中,静电喷塑技术通过高压静电发生器使塑料粉末带上负电荷,在电场作用下均匀吸附于经过前处理的金属表面。这一物理吸附过程确保了涂层能够覆盖到工件的复杂结构及内腔部位,形成连续且致密的初始膜层。前处理环节通常包含脱脂、磷化或陶化等步骤,旨在清除金属表面的油污、锈蚀及氧化皮,并生成一层微晶转化膜,从而显著提升涂层与基材的结合力,为后续固化提供稳
底盘金属件静电喷塑工艺的核心原理与流程
底盘金属件在制造过程中,静电喷塑技术通过高压静电发生器使塑料粉末带上负电荷,在电场作用下均匀吸附于经过前处理的金属表面。这一物理吸附过程确保了涂层能够覆盖到工件的复杂结构及内腔部位,形成连续且致密的初始膜层。前处理环节通常包含脱脂、磷化或陶化等步骤,旨在清除金属表面的油污、锈蚀及氧化皮,并生成一层微晶转化膜,从而显著提升涂层与基材的结合力,为后续固化提供稳固的基础。
固化阶段是将喷涂后的工件送入高温固化炉,温度通常控制在180℃至200℃之间,持续时间依据粉末型号和工件厚度设定。在这一过程中,粉末颗粒熔融、流平、交联固化,最终形成具有预定厚度和物理性能的固体涂层。该工艺形成的涂层具有优异的耐腐蚀性、耐候性及机械强度,能够有效抵御底盘在行驶过程中受到的石子撞击、泥水侵蚀以及紫外线辐射,是提升汽车底盘件使用寿命的关键表面处理手段。
Taber耐磨测试的运作机制与评价指标
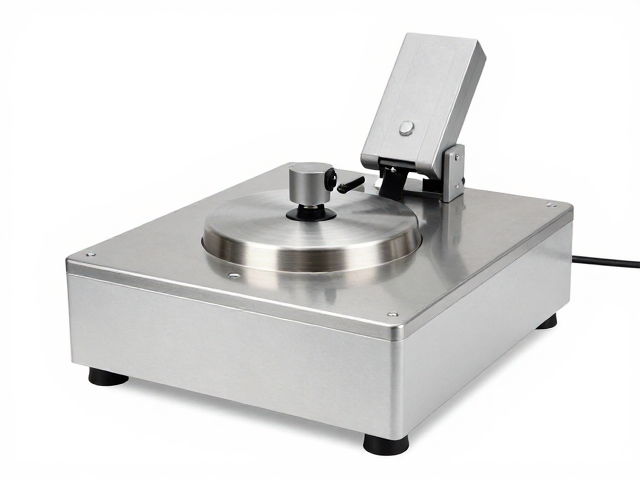
Taber耐磨测试依据ISO 548及ASTM D1044等国际标准,利用旋转台带动试样在两个磨轮下按特定轨迹旋转,通过磨轮与涂层表面的摩擦来模拟实际使用中的磨损情况。测试过程中,磨轮的类型、施加的载荷、旋转速度以及研磨次数等参数会根据产品标准进行设定。常见的磨轮型号如CS10和H-18,前者硬度较高用于硬质涂层,后者较软用于软质或薄涂层,选择时需严格匹配涂层特性以确保测试结果的可重复性与科学性。
测试结果通常以磨耗指数或单位转数下的重量损失来表示,重量损失通过高精度天平测定,要求天平精度至少达到0.1mg。磨耗指数越低,表明涂层抵抗磨损的能力越强。在实际检测中,还需观察涂层表面的光泽度变化、颜色差异以及是否出现露底、开裂或剥落等现象。这些直观的变化与定量数据共同构成了评价涂层耐磨性能的完整维度,为工艺优化和质量控制提供直接依据。
行业标准对耐磨性能的具体要求解析
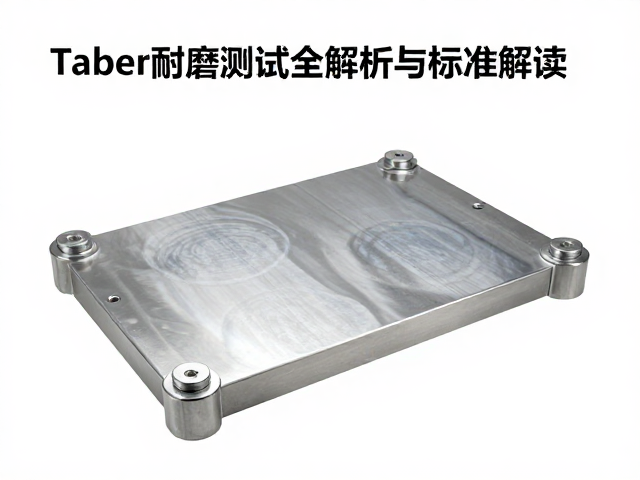
针对汽车底盘金属件,相关行业标准对Taber耐磨性能有着严格的量化规定。例如,部分高端车型或特定工况下的底盘件要求涂层在经过规定转数的Taber测试后,重量损失不超过特定阈值,如50mg或100mg以内。同时,标准通常规定涂层不得出现穿透性磨损,即不能磨穿涂层到达金属基材。对于外观要求较高的部件,测试后光泽保持率也常被纳入考核范围,要求光泽度下降幅度不超过一定百分比,以确保车辆长期服役后的美观度。
此外,标准还强调了测试环境的控制,包括温度、湿度以及磨轮的预处理状态。测试前磨轮需经过规定的研磨纸打磨活化,以确保每次测试起始状态的一致性。对于不同厚度的涂层,标准可能设置不同的合格判定线,较厚的涂层通常允许稍高的磨耗量,但必须保证基体金属不受损。这些细致的规定旨在通过标准化的测试流程,客观反映涂层在复杂受力环境下的真实耐磨表现,避免因测试条件偏差导致的误判。
测试数据分析与工艺优化方向
在实际生产中,Taber测试数据的离散性是评估工艺稳定性的重要指标。通过多次平行测试,计算数据的标准差和变异系数,可以判断喷涂均匀性及固化程度的稳定性。若数据离散度大,通常提示前处理清洗不净、粉末回收系统效率低下或固化炉温度分布不均等问题。技术人员需结合测试数据,反向追溯喷涂参数,如电压、电流、喷枪距离、走枪速度等,找出导致涂层微观结构缺陷的根本原因。
基于测试反馈,工艺优化常集中在粉末配方调整与固化曲线修正两个方面。例如,增加涂层中耐磨树脂的比例或添加纳米级耐磨填料,可有效降低磨耗指数。同时,优化固化温度与时间,确保涂层充分交联,形成致密的三维网络结构,能显著提升抗磨损能力。通过对比不同工艺参数下的Taber测试结果,建立严密的工艺窗口模型,从而实现从经验式生产向数据驱动制造的转变,确保每一批次底盘件的耐磨性能均处于受控状态。