静电喷塑,PU包覆工艺,Taber耐磨测试全解析与选型指南
静电喷塑的成膜机理与工艺控制要点 静电喷塑利用高压静电电场使带电的粉末涂料吸附于工件表面,经过高温烘烤流平固化形成保护层。这一过程的核心在于电荷的保持与热固化反应的充分进行。粉末颗粒在枪口获得负电荷后,像磁铁一样被吸引到接地的工件上,堆积厚度通常控制在60至100微米之间。若电压过低,粉末吸附力不足会导致涂层薄且不均;电压过高则可能引发反电离现象,导致涂层表面出现针孔或粗糙。 工艺参数的稳定性直
静电喷塑的成膜机理与工艺控制要点
静电喷塑利用高压静电电场使带电的粉末涂料吸附于工件表面,经过高温烘烤流平固化形成保护层。这一过程的核心在于电荷的保持与热固化反应的充分进行。粉末颗粒在枪口获得负电荷后,像磁铁一样被吸引到接地的工件上,堆积厚度通常控制在60至100微米之间。若电压过低,粉末吸附力不足会导致涂层薄且不均;电压过高则可能引发反电离现象,导致涂层表面出现针孔或粗糙。
工艺参数的稳定性直接决定了最终产品的理化性能。烘箱内的温度曲线需严格匹配粉末树脂的熔融与交联时间。以常见的环氧聚酯混合型粉末为例,标准固化条件通常为180-200摄氏度下烘烤10-15分钟。温度不足会导致涂层未完全固化,表现为硬度低、耐化学性差;而温度过高或时间过长则可能引起涂层黄变、脆性增加或附着力下降。实际生产中,需通过定期测试固化程度来校准设备,确保每批次产品的膜厚均匀性和表面光泽度符合既定标准。
PU包覆工艺的材料特性与成型优势
PU包覆技术主要采用聚氨酯薄膜作为表面装饰与保护层,通过热熔胶或专用粘合剂贴合于基材表面。相较于传统的喷涂或电镀,PU薄膜具有优异的柔韧性、耐磨性及丰富的表面纹理表现,能模拟木纹、金属拉丝或皮革质感。该工艺对基材的适应性较强,尤其适用于形状复杂、有凹凸结构或曲面较多的零部件,能够有效解决喷涂难以覆盖死角的问题。
在加工过程中,基材预处理与贴合温度控制是关键环节。基材表面需保持清洁、干燥且无油污,以确保胶层与基材的结合力。包覆时,PU薄膜需在加热状态下软化,通过滚轮或真空辅助使其紧密贴合基材。不同配方的PU膜其耐温性和延展性存在差异,例如高弹型PU膜适用于需要反复弯折的场景,而高硬度型则更侧重于抗刮擦保护。工艺过程中需精确控制加热辊的温度和压力,避免薄膜起皱、气泡或边缘翘曲,从而保证包覆面的平整光滑。
Taber耐磨测试的执行标准与数据解读
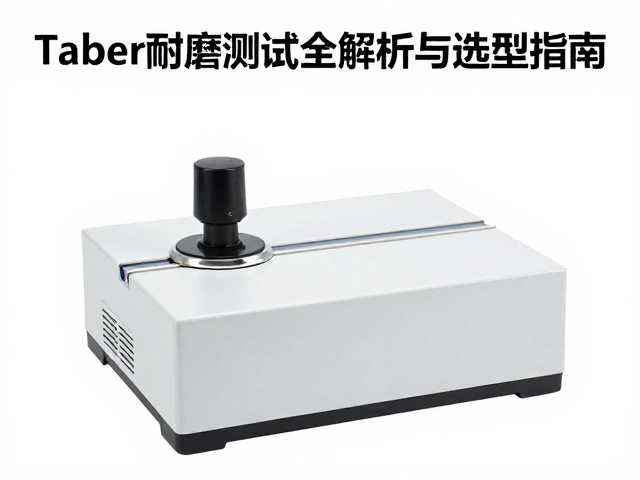
Taber耐磨测试依据ISO 5470或ASTM D1044等国际标准执行,通过两个旋转磨轮在样品表面施加恒定载荷进行往复或旋转摩擦,以量化材料表面的耐磨损性能。测试结果通常以磨耗指数(MI)或规定转数后的失重值(mg)或透光率变化来表示。磨轮的选择至关重要,常见的H-18磨轮用于硬质塑料和涂层,R-17或CS-17则用于较软或柔性材料。测试环境的温湿度也需标准化,通常控制在23±2℃和50±5%RH,以减少环境因素对结果的干扰。
数据解读需结合具体应用场景,而非单纯比较数值大小。对于静电喷塑涂层,Taber测试能反映漆膜的交联密度和填料分布情况;对于PU包覆层,则能体现聚氨酯基料的耐刮擦能力和表面处理效果。例如,某些经过特殊耐磨处理的PU膜在H-18磨轮下经过1000转测试后,透光率损失可能低于5%,显示出极高的光学稳定性。测试结果应结合划痕测试、附着力测试等多维度数据综合评估,单一耐磨数据无法完全代表材料在复杂工况下的长期使用寿命。
工艺选型策略与场景匹配逻辑
选型时需优先评估产品的使用环境与失效模式。若产品处于高摩擦、强磨损的机械接触环境,如经常擦拭的面板或工业部件,PU包覆因其自润滑性和高韧性通常优于硬质喷涂层,能提供更好的抗刮擦保护。若产品主要面临户外紫外线、雨水侵蚀或需要复杂的色彩与金属质感,静电喷塑在耐候性和装饰多样性上更具优势,且能通过底漆与面漆的组合实现多重防护。
成本结构与生产效率也是重要的决策依据。静电喷塑适合大批量、标准化程度高的生产,自动化程度高,单位成本随产量增加显著降低,但设备初期投入较大且涉及废气处理成本。PU包覆对曲面和复杂结构的适应性更好,减少了后续打磨和遮蔽工序,但在薄膜材料成本及贴合良率控制上要求较高。对于小批量、定制化或结构复杂的零部件,PU包覆可能在综合制造成本上更具竞争力;而对于大规模标准化部件,静电喷塑则是更经济高效的选择。