铝合金钢制骨架,PVD真空电镀,模块化精密组装工艺解析
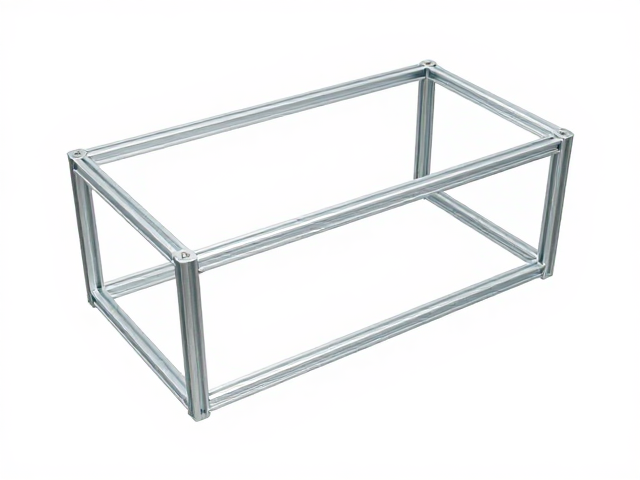
铝合金骨架的结构优势与选材逻辑 铝合金骨架作为现代金属制品的核心承重部件,主要依托航空级6063-T5或6061-T6合金型材构建。这类材料具备优异的比强度特性,在同等承重需求下,其重量显著低于传统碳钢结构,同时通过挤压成型工艺可获得复杂的截面形状,为后续组件的精准对接提供物理基础。材料内部的晶粒细化处理能够有效提升抗疲劳性能,确保产品在长期受力环境下不易产生结构性形变,这是支撑高精度组装的前提
铝合金骨架的结构优势与选材逻辑
铝合金骨架作为现代金属制品的核心承重部件,主要依托航空级6063-T5或6061-T6合金型材构建。这类材料具备优异的比强度特性,在同等承重需求下,其重量显著低于传统碳钢结构,同时通过挤压成型工艺可获得复杂的截面形状,为后续组件的精准对接提供物理基础。材料内部的晶粒细化处理能够有效提升抗疲劳性能,确保产品在长期受力环境下不易产生结构性形变,这是支撑高精度组装的前提条件。
表面处理前的骨架预处理直接决定最终成品的耐候性与结合力。通常采用碱洗、酸洗及除油等多道化学清洗流程,去除表面氧化皮及油污,随后通过钝化处理形成致密的微观保护膜。这一过程不仅消除了基材表面的微观瑕疵,为后续PVD镀膜提供了均匀的附着界面,还能有效延缓基材在潮湿环境中的电化学腐蚀,从底层逻辑上保障了产品的长期稳定性。
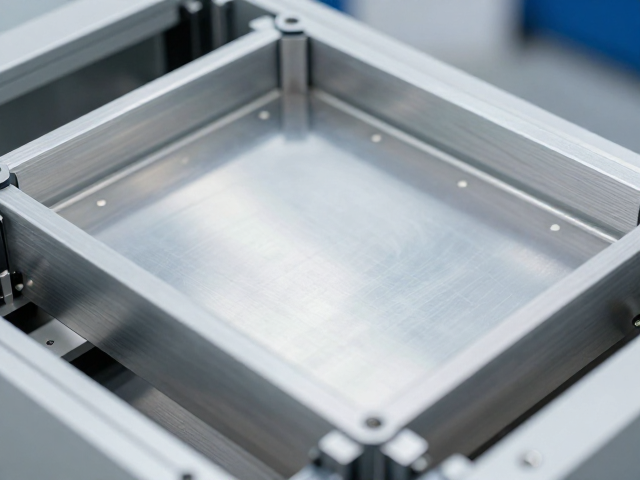
PVD真空电镀的成膜机理与工艺控制
PVD(物理气相沉积)技术通过在高真空环境下,利用电弧放电或溅射源使金属靶材原子气化并沉积于工件表面,形成厚度仅为微米级的硬质涂层。常见的钛氮(TiN)或钛铝氮(TiAlN)涂层硬度可达2000-3000 HV,远超传统镀铬层,这种致密的晶体结构能有效抵抗外部机械磨损及化学介质侵蚀。镀膜过程中的离子轰击作用使得涂层与基体之间形成强烈的离子键结合,避免了传统电镀中因氢脆或结合力不足导致的起泡剥落现象。
工艺参数的精准调控是确保PVD膜层质量的关键变量。沉积温度通常控制在200℃至400℃之间,过高的温度可能导致铝合金基体强度下降,而过低的温度则影响膜层的致密性。真空室内的压强、靶材电流密度以及偏压电压需根据具体合金成分进行动态匹配,以确保涂层颜色均匀、光泽度一致。此外,多层复合镀膜技术通过交替沉积不同材质的薄膜,进一步提升了涂层的耐磨性与耐腐蚀性能,使其能应对更为严苛的使用场景。
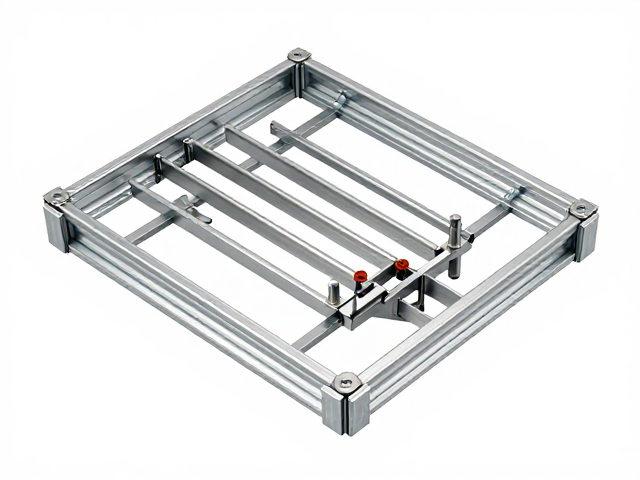
模块化精密组装的公差配合与连接技术
模块化设计将复杂产品拆解为标准化的功能单元,通过精密计算的接口尺寸实现快速拼装。铝合金型材的加工精度通常控制在±0.1mm以内,配合高精度的CNC加工中心确保孔位、槽口的同轴度与平面度。这种高一致性使得各个模块在组装时无需经过繁琐的现场打磨或调整,直接通过隐藏式连接件或精密卡扣实现刚性连接,大幅缩短了装配周期并降低了人工误差。
连接技术的选择直接影响整体结构的力学性能与美观度。高强度不锈钢内六角螺栓或专用航空插销常用于主要受力点的连接,配合防松垫片确保长期振动环境下连接的稳固性。对于外观可见区域,则采用无螺丝的隐藏式拼接或嵌入式卡接设计,消除视觉上的突兀感。组装过程中引入激光定位或自动化辅助工装,确保各模块间的缝隙均匀一致,达到毫米级的视觉拼接效果,体现了工业化生产中的精细化制造水平。