气压棒寿命与滑轨同心度,模块化精密组装工艺优化指南
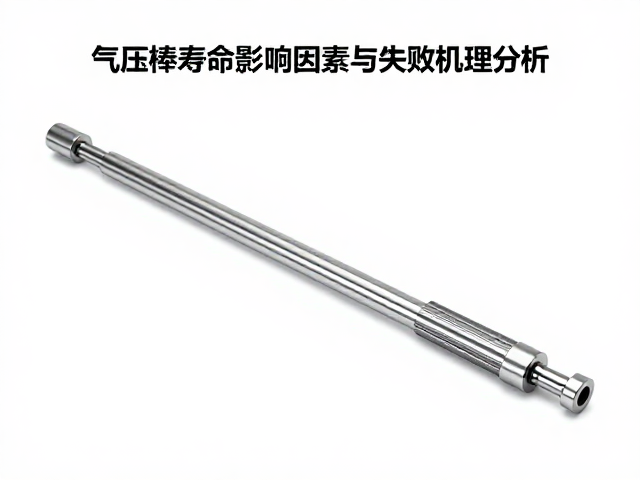
气压棒核心寿命影响因素与失效机理分析 气压棒作为升降系统的核心动力单元,其使用寿命直接取决于内部密封件与缸筒内壁的摩擦磨损状态。在长期往复运动过程中,氮气泄漏和润滑油干涸是导致气压棒失效的主要原因。当气压棒承受超出额定范围的侧向力时,活塞杆会发生微幅弯曲,进而破坏唇形密封圈的完整性,导致气体缓慢泄漏。这种失效模式通常表现为升降阻力增大或无法锁定在特定高度,是工业家具及办公设施中常见的售后问题。
气压棒核心寿命影响因素与失效机理分析
气压棒作为升降系统的核心动力单元,其使用寿命直接取决于内部密封件与缸筒内壁的摩擦磨损状态。在长期往复运动过程中,氮气泄漏和润滑油干涸是导致气压棒失效的主要原因。当气压棒承受超出额定范围的侧向力时,活塞杆会发生微幅弯曲,进而破坏唇形密封圈的完整性,导致气体缓慢泄漏。这种失效模式通常表现为升降阻力增大或无法锁定在特定高度,是工业家具及办公设施中常见的售后问题。
材料科学在延长气压棒寿命中扮演着决定性角色。高品质气压棒通常采用经过镀铬处理的合金钢活塞杆,表面硬度需达到规定标准以抵抗腐蚀和磨损。同时,缸筒内部的纳米级涂层技术能够显著降低摩擦系数,减少热量积聚。密封组件多采用耐油、耐老化性能优异的聚氨酯或丁腈橡胶材料,这些材料在长期接触润滑脂及环境温度变化下仍能保持弹性。若制造过程中热处理工艺控制不当,活塞杆表面可能出现微裂纹,这些隐性缺陷会在受力初期迅速扩展,最终导致结构性断裂。
滑轨同心度对系统运行稳定性的关键作用
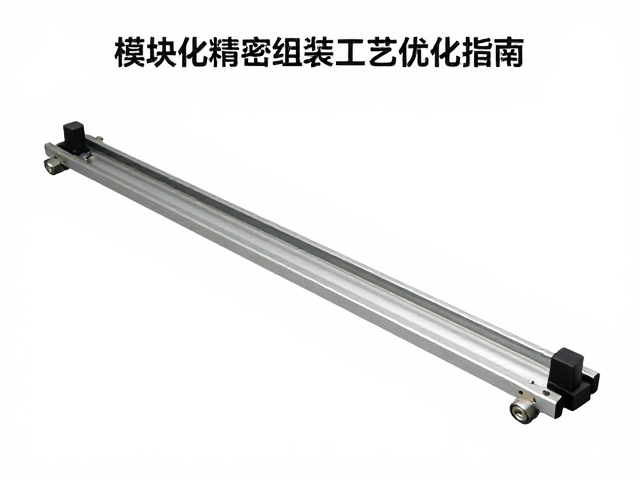
滑轨的同心度是指滑轨中心线与设备安装基准面的平行度及同轴度偏差,这一几何公差直接影响气压棒与滑轨配合时的受力状态。当同心度偏差过大时,气压棒活塞杆在伸缩过程中会产生额外的径向分力,导致滑块在轨道内运行不顺畅,出现卡顿或异响。这种非正常磨损不仅加速了滑轨滚珠或滑轮的损坏,还会使气压棒内部承受不均匀的应力分布,长期作用下极易引发内部组件疲劳断裂。
高精度滑轨在制造过程中需通过数控机床进行多次精密加工,以确保各部件间的配合间隙符合微米级标准。安装环节中,连接板的平整度及螺丝紧固的均匀性会显著影响最终的同轴状态。若安装面存在翘曲或变形,即使滑轨本身精度极高,整体系统的同心度仍无法达标。实际应用中,建议使用激光水平仪或专用治具进行校准,确保气压棒轴线与滑轨运动轨迹严格重合,从而消除因偏载导致的早期失效风险。
模块化精密组装工艺的核心控制点
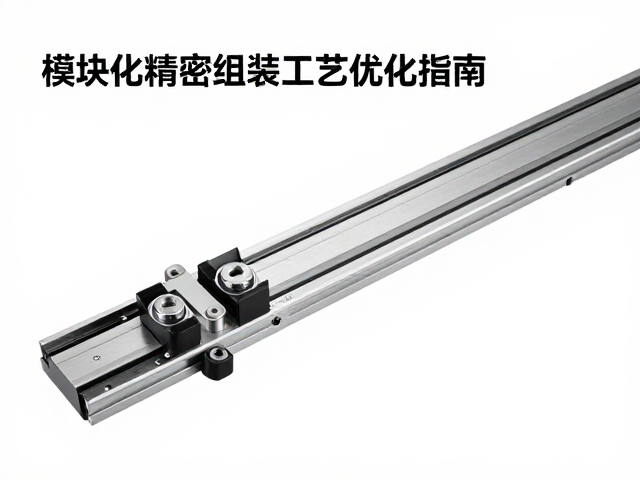
模块化组装强调将气压棒与滑轨系统作为独立单元进行预装配和检测,而非直接在成品框架上进行零散安装。这种工艺模式允许在受控环境下对每个模块进行独立的气密性测试和推拉阻力测试,确保核心部件在集成前处于最佳状态。预装配过程中,需严格控制连接件的对位精度,利用定位销或高精度螺栓实现快速且精准的锁紧,避免人工装配带来的累积误差。
在精密组装过程中,润滑剂的施加量和分布均匀性是不可忽视的技术细节。过量的润滑脂会增加运行阻力并吸附灰尘,形成研磨膏加速磨损;而润滑不足则会导致干摩擦,瞬间升高局部温度并破坏密封性能。自动化注脂设备能够精确控制每一点的油脂用量,确保在活塞杆与密封件接触面形成稳定的润滑膜。此外,组装环境的洁净度也至关重要,灰尘颗粒若进入滑轨内部或气压棒密封区,将成为导致密封失效和运行卡顿的主要诱因。
工艺优化策略与质量控制体系构建
针对气压棒寿命与滑轨同心度的耦合影响,建立全流程的数据追溯与过程控制体系是优化工艺的关键。通过引入自动化检测设备,实时采集滑轨安装后的同心度数据及气压棒动作曲线,利用大数据分析识别异常波动。将传统的事后抽检转变为在线全检,能够及时发现装配偏差并调整机械参数,从而将不良品率降至最低水平。
持续改进工艺需结合失效模式与影响分析(FMEA)方法,对组装过程中的每一个潜在风险点进行评估与缓解。例如,通过优化连接结构的设计,增加自定位特征,减少人为调整带来的不确定性。同时,定期对装配人员进行标准化作业培训,强化对扭矩控制、清洁度管理及公差配合的认知。通过构建标准化的作业指导书及严格的质量门禁机制,确保每一套升降系统都能在不同工况下保持优异的运行稳定性与长久的使用寿命。