高温高压一体塑形冷却时间优化,精准表面缺陷检查指南
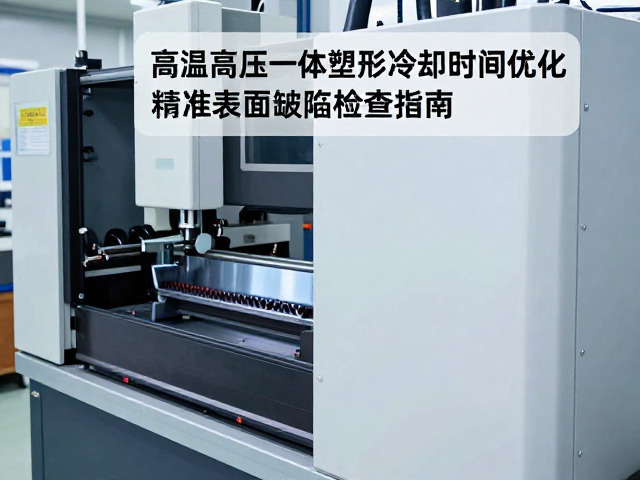
热力学耦合下的成型机理与工艺窗口确立 高温高压一体塑形技术的核心在于在单一工序中同步完成材料的致密化与定型,这一过程高度依赖于温度场与压力场的动态耦合。材料在升温过程中经历玻璃化转变或熔融状态,此时施加的等静压或模腔压力促使分子链段重新排列,消除内部空隙。若冷却速率控制不当,残余应力无法及时释放,会导致制品内部形成微裂纹或宏观翘曲。因此,确立稳定的工艺窗口是基础,需依据材料的热力学特性,精确设定
热力学耦合下的成型机理与工艺窗口确立
高温高压一体塑形技术的核心在于在单一工序中同步完成材料的致密化与定型,这一过程高度依赖于温度场与压力场的动态耦合。材料在升温过程中经历玻璃化转变或熔融状态,此时施加的等静压或模腔压力促使分子链段重新排列,消除内部空隙。若冷却速率控制不当,残余应力无法及时释放,会导致制品内部形成微裂纹或宏观翘曲。因此,确立稳定的工艺窗口是基础,需依据材料的热力学特性,精确设定保温时间与升压曲线,确保材料在最佳粘流态窗口下完成塑形,为后续的冷却定型提供均质的初始结构。
冷却时间的优化直接决定了制品的尺寸稳定性与表面质量,是工艺控制中的关键变量。传统的经验式冷却往往导致能耗过高或周期过长,现代工艺倾向于采用分段式冷却策略。在塑形结束初期,快速降温以固定形状,防止变形;进入中后期后,减缓降温速率,使制品内部温度梯度均匀化,降低热应力集中。通过监测制品中心与表面的温差,动态调整冷却介质流量或模具温度,能够有效缩短整体冷却周期,同时避免因冷却不均导致的表面缩痕或凹陷,实现效率与品质的双重提升。
表面缺陷的光学特征识别与检测逻辑
表面缺陷检查并非简单的目视观察,而是基于光学成像原理对表面微观形变进行量化分析的过程。常见的缺陷如流痕、熔接线、银纹及橘皮效应,其本质是材料在流动或固化过程中物理状态的不均匀。在检测过程中,需利用高动态范围相机捕捉表面反射光强的细微变化。例如,流痕通常表现为与流动方向一致的条纹状光强异常,而银纹则呈现为随机分布的亮白色微细裂纹。通过调整光源的角度与强度,增强缺陷区域与正常区域的光学对比度,能够显著提升缺陷特征的显著性,为后续的数据处理提供高质量的图像源。
检测逻辑的建立需要结合缺陷的几何特征与物理成因进行分类映射。对于高精度塑形件,表面粗糙度(Ra值)是重要的量化指标,通常要求控制在微米级别。检测系统需通过算法识别出色差、光泽度异常或微观凹凸不平的区域。不同缺陷类型对应不同的判定阈值,例如对于透明或半透明材料,内部气泡可能在表面表现为同心圆状的应力光纹。通过建立缺陷特征库,将图像中的异常像素点映射为具体的缺陷类型,并计算其面积、长度或深度,从而实现对表面质量的客观评价,而非依赖主观判断。
数据驱动下的冷却参数迭代与模型构建
冷却时间的优化不能仅停留在理论计算,必须依托于严密的实验数据进行迭代验证。利用嵌入式温度传感器实时采集模具表面及制品关键节点的温度变化曲线,结合压力传感器数据,构建热-力耦合模型。通过对比不同冷却时间下制品的实际尺寸偏差与翘曲量,可以拟合出土壤冷却时间与制品质量指标之间的函数关系。这种数据驱动的方法能够识别出非线性的工艺响应,例如在某一临界温度区间内,微小的冷却时间变化可能导致制品内应力分布的剧烈波动,从而通过数据反推最优冷却参数区间。
模型构建过程中,需引入多变量分析技术,排除干扰因素,提取关键影响因子。温度、压力、材料批次差异、环境温度等变量均可能影响冷却效果。通过正交实验设计,系统地改变这些变量,记录最终制品的表面缺陷发生率及尺寸合格率。利用统计学方法分析各变量的显著性水平,确定冷却时间与其他工艺参数的交互作用。基于大量真实工况数据训练预测模型,能够实现对新批次材料或新产品结构的冷却时间快速预估,减少试模次数,降低研发成本,确保工艺参数的可追溯性与可复现性。
标准化检测流程与质量控制体系落地
精准的表面缺陷检查需要依托于标准化的操作流程,以确保检测结果的一致性与可重复性。检测环境的光照条件、背景干扰、相机焦距及曝光时间等参数需经过严格校准,形成固定的检测基准。每次检测前,需使用标准缺陷样板对检测系统进行验证,确保光学系统的分辨率和灵敏度符合既定要求。操作人员需遵循严格的视觉检查规范,避免疲劳或主观偏差影响判断。对于自动化检测系统,需设定严密的自检与维护周期,定期清理光学镜头,更新检测算法版本,以维持系统的长期稳定性。
质量控制体系的落地需要将检测结果与生产工艺形成闭环反馈。当检测系统识别出色差或尺寸超差缺陷时,数据应立即反馈至生产控制系统,触发工艺参数的自动调整或停机警报。通过分析缺陷产生的时间序列,可以追溯至具体的注塑阶段或冷却阶段,快速定位问题根源。建立完善的缺陷数据库,记录每一次缺陷的类型、位置、数量及对应的工艺参数,为长期工艺优化提供数据支撑。通过持续监控关键质量指标(CpK值),评估工艺过程的稳定性,确保每一件产品均符合严格的质量标准,实现从经验控制向数据控制的转变。