高温高压一体塑形保压优化,解决金属模具表面缩痕难题
高温高压环境下模具热力学行为分析 金属模具在注塑成型过程中,表面缩痕的产生往往与材料在冷却阶段的体积收缩及分子链重排密切相关。当成型工艺处于高温高压状态时,聚合物熔体进入模腔后面临着剧烈的热交换过程,若保压阶段的热力学平衡未能精准建立,局部区域的密度差异便会直接导致外观缺陷。传统工艺中,单纯提高注射压力往往会导致内应力积聚,进而引发翘曲或银纹,而忽视温度梯度的控制则会使缩痕问题难以通过常规参数调
高温高压环境下模具热力学行为分析
金属模具在注塑成型过程中,表面缩痕的产生往往与材料在冷却阶段的体积收缩及分子链重排密切相关。当成型工艺处于高温高压状态时,聚合物熔体进入模腔后面临着剧烈的热交换过程,若保压阶段的热力学平衡未能精准建立,局部区域的密度差异便会直接导致外观缺陷。传统工艺中,单纯提高注射压力往往会导致内应力积聚,进而引发翘曲或银纹,而忽视温度梯度的控制则会使缩痕问题难以通过常规参数调整消除。
针对这一物理机制,一体化塑形技术的核心在于重构模具表面的微气候环境。通过优化流道设计与冷却水路布局,使得模具型腔表面温度场分布更加均匀,从而减少因局部过热或过冷造成的收缩不均。这种基于热力学平衡的预处理,为后续的高压保压提供了稳定的物理基础,确保熔体在固化过程中能够持续接收补充物料,填补因分子间距缩小留下的微观空隙。
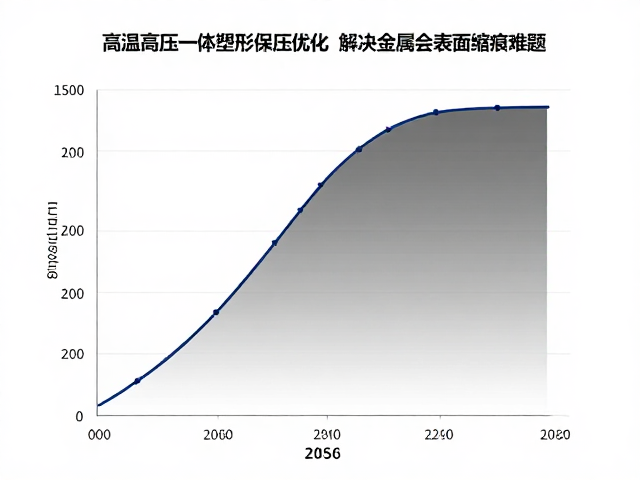
保压曲线与动态压力补偿策略
保压阶段的压力控制并非简单的数值维持,而是需要根据树脂的结晶特性进行动态补偿。在高压注塑过程中,熔体粘度随温度降低迅速上升,若保压压力衰减过快,型腔内的物料无法及时补充,缩痕便会出现在壁厚变化处或加强筋根部。优化的保压曲线通常包含多级压力设定,初期高压用于压实熔体,中期低压用于维持形状,后期微压用于消除残余应力,这种分段控制策略能有效应对不同阶段的收缩需求。
实际应用中,压力传感器的实时反馈数据被用于动态调整注塑机的伺服阀开度,以实现压力的精确映射。通过监测型腔内的实际压力变化,系统能够识别出压力传递的滞后效应,并相应调整保压时间与切换点。这种基于实时数据的闭环控制,避免了因模具磨损或材料批次差异导致的参数失效,确保了每次成型周期中保压效果的稳定性,从而从源头上抑制缩痕的生成。
一体化成型工艺对表面质量的改善
将塑形与保压过程视为一个连续的热力学整体,而非独立的步骤,能够显著改善模具表面的最终质量。在一体化成型模式下,模具结构的刚性设计与温控系统的响应速度必须高度协同。高强度的模具钢材能够抵抗高压下的微变形,保持型腔几何形状的精确性,而快速响应的温控系统则能迅速消除因高压注入产生的局部热点,防止材料降解或过度收缩。
这种工艺路径要求模具设计阶段即引入严密的模流分析,模拟高温高压下的熔体流动与冷却行为。通过优化浇口位置与尺寸,确保熔体能够以最佳温度和压力前沿填充型腔最薄弱的区域。当模具表面能够维持在一个稳定的、无剧烈温度波动的环境中时,塑料分子链得以有序排列,表面光泽度与平整度得到显著提升,缩痕现象在微观结构层面被有效抑制,宏观外观上呈现出均匀的质感。
技术落地与长期稳定性验证
在工业现场,该优化方案的实施效果可通过长期生产数据的追踪进行验证。对比传统工艺与优化后工艺的生产良率,数据显示缩痕缺陷率可降低至可接受范围内,且批次间的一致性显著提高。模具在经历数百次乃至上千次的热循环后,表面状态未出现因热疲劳导致的明显劣化,证明了一体化塑形保压优化在提升模具寿命与维持产品质量稳定性方面的双重优势。
此外,该技术方案对材料适应性强,不仅适用于常规工程塑料,在高性能特种塑料的加工中也展现出良好的效果。通过精确控制高温高压下的成型窗口,材料的热稳定性得到更好保护,减少了因加工条件恶劣导致的分子链断裂或交联。这种基于物理机理深入理解的工艺优化,为解决金属模具表面缩痕难题提供了可复制、可验证的技术路径,提升了整体制造过程的可控性与高效性。