模块化精密组装工艺,海绵模压定型精度与哑光/亮光质感处理全解析
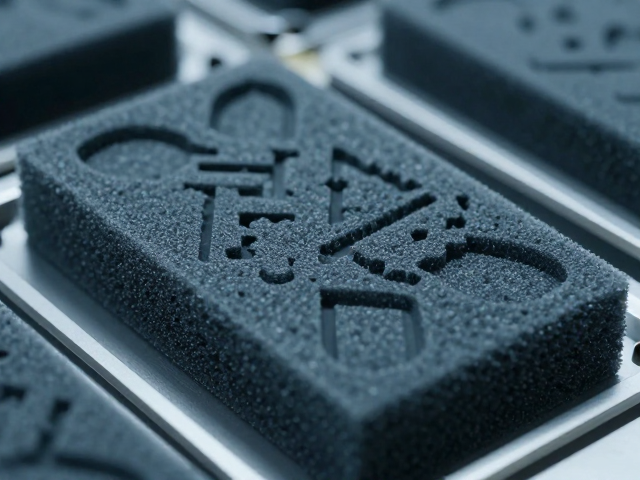
模块化精密组装的核心逻辑与公差控制 模块化设计将复杂的产品结构拆解为独立的功能单元,这种架构不仅提升了生产效率,更对组装过程中的精度控制提出了严苛要求。在精密组装场景中,零部件之间的配合通常依赖高精度的定位销、卡扣或微距焊接技术,任何微小的形位误差都可能导致整体结构的松动或功能失效。企业通过建立严密的公差管理体系,确保每个模块在输入组装线前已达到微米级的标准,从而在后续环节中实现无缝对接。 为了
模块化精密组装的核心逻辑与公差控制
模块化设计将复杂的产品结构拆解为独立的功能单元,这种架构不仅提升了生产效率,更对组装过程中的精度控制提出了严苛要求。在精密组装场景中,零部件之间的配合通常依赖高精度的定位销、卡扣或微距焊接技术,任何微小的形位误差都可能导致整体结构的松动或功能失效。企业通过建立严密的公差管理体系,确保每个模块在输入组装线前已达到微米级的标准,从而在后续环节中实现无缝对接。
为了维持高水准的组装精度,生产环境通常需要经过严密的防尘与温湿度控制。空气中的尘埃颗粒可能干扰精密部件的贴合,而温度变化引起的材料热胀冷缩则会改变零件尺寸,进而破坏预设的配合间隙。通过引入自动化检测设备,如激光扫描仪或视觉识别系统,生产线能够实时监测组装过程中的关键数据,一旦发现偏差超出允许范围,系统即刻触发警报或自动调整机械臂姿态,确保每一处连接都严格符合设计规范。
海绵模压定型的工艺原理与精度影响因素
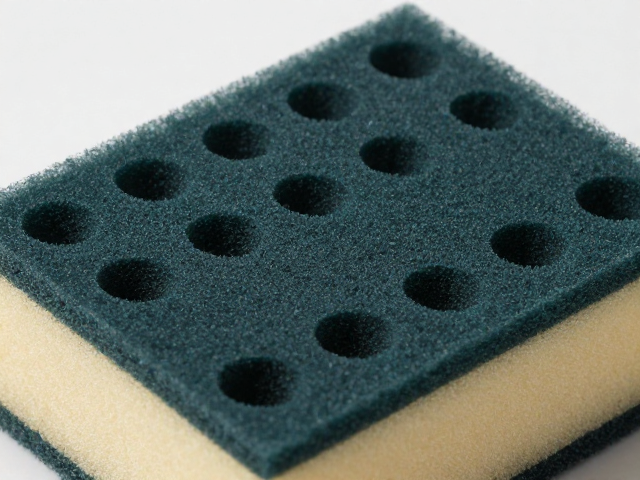
海绵模压定型是利用热压或冷压技术,使海绵材料在模具腔体内发生永久性形变,从而获得特定几何形状的过程。这一工艺的核心在于对温度、压力、时间以及海绵配方中交联剂比例的精准调控。不同的海绵密度和回弹特性需要匹配不同的模压参数,例如高密度海绵可能需要更高的压力才能充分填充模具细节,而低密度海绵则对温度的敏感性更高,过高的温度可能导致材料内部结构破坏或表面硬化。
精度控制在模压过程中面临着材料流动性与模具散热效率的双重挑战。模具表面的光洁度直接影响海绵制品表面的纹理清晰度,而模具内部的流道设计决定了热压介质的均匀分布。若模具各区域温度不均,会导致海绵固化程度不一致,进而引发翘曲、变形或尺寸超差等问题。因此,高精度的模压设备通常配备多温区控制系统,能够独立调节模具不同部位的温度,确保整体受热均匀,从而提升成品的尺寸稳定性和形状一致性。
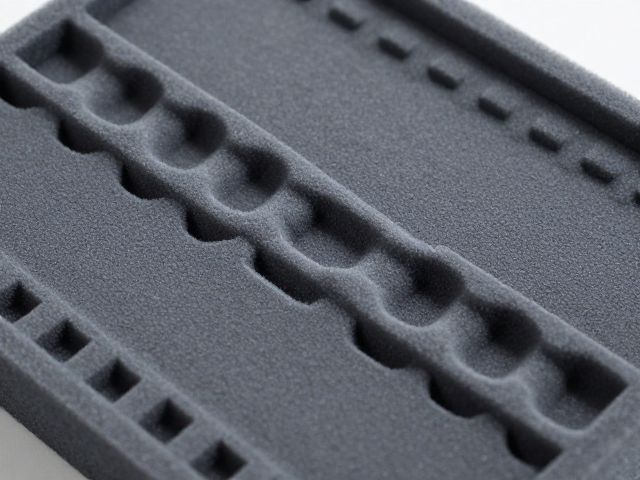
哑光质感处理的技术路径与表面效果
哑光质感处理旨在降低材料表面的镜面反射率,使成品呈现柔和、内敛的视觉效果。在海绵模压工艺中,实现哑光效果主要通过模具表面处理技术达成。常见的方法是在模具表面进行喷砂、蚀刻或涂覆哑光涂层,这些处理能在海绵表面形成微小的凹凸结构,使光线发生漫反射而非镜面反射,从而消除刺眼的光泽。模具表面的粗糙度通常控制在Ra 0.8-1.6微米之间,具体数值需根据海绵材料的孔隙结构进行微调,以平衡哑光效果与细节表现力。
除了模具处理,后加工工艺也会影响最终的哑光质感。部分高密度海绵在模压成型后,可能需要经过轻微的打磨或化学蚀刻处理,以进一步细化表面纹理,增强哑光效果的均匀性。这种处理方式能够消除模压过程中可能产生的局部高光点,使整体视觉更加一致。值得注意的是,过度追求哑光效果可能导致表面触感粗糙,因此在工艺设计中需权衡视觉效果与触觉体验,确保产品在保持低光泽度的同时,仍具备良好的亲肤性或符合预期的触感标准。
亮光质感处理的工艺难点与表面优化
亮光质感处理追求的是高反射率与清晰的光泽度,这对模具表面的光洁度提出了极高的要求。在模压过程中,模具表面需经过精密抛光,达到镜面级别的光洁度,通常要求Ra值低于0.1微米。任何微小的划痕或污渍都会在海绵表面形成瑕疵,破坏光线的连续反射。此外,脱模剂的使用也需要极其谨慎,过多的脱模剂残留会导致表面发雾,降低光泽度,因此常采用无残留或微量喷涂的脱模技术,以确保表面纯净度。
亮光效果还受到海绵材料本身特性的影响。某些海绵材料在高压下容易产生内部气泡或密度不均,这些微观缺陷在亮光表面下会被放大,表现为光泽不均或暗斑。为解决这一问题,材料配方中常添加特定的增亮剂或优化发泡工艺,以减少内部缺陷。同时,模压后的冷却过程也至关重要,快速且均匀的冷却有助于锁定模具表面的光泽纹理,防止因冷却不均导致的表面应力变形,从而维持高光质感的持久稳定。
质感处理与模压精度的协同优化
哑光与亮光质感的选择直接影响模具设计与模压参数的设定,二者在工艺实现上存在着严密的协同关系。对于哑光制品,模具表面纹理的深度与分布需与海绵的流动性精确匹配,过深的纹理可能导致材料填充不全,影响尺寸精度;而对于亮光制品,模具的平面度误差需控制在微米级别,任何微小的不平都会直接反映为表面光泽的断裂。因此,在工艺开发初期,需通过严密的试模与数据分析,确定最佳的材料-模具-参数组合,确保质感表现与尺寸精度同步达标。
生产过程中的稳定性是维持质感一致性的关键。随着模具的使用,表面纹理可能发生磨损,导致哑光效果减弱或亮光表面出现划痕。为此,建立严密的模具维护与检测机制至关重要。通过定期使用 profilometer 等仪器检测模具表面粗糙度,及时修复或更换受损模具,可以确保批量生产中的质感一致性。同时,原材料批次的稳定性也需通过严格的前检流程加以控制,避免因材料性能波动导致最终产品在光泽度或尺寸上出现偏差,从而保障高品质交付。