ISO9001品控,网布张力均匀与模块化精密组装工艺详解
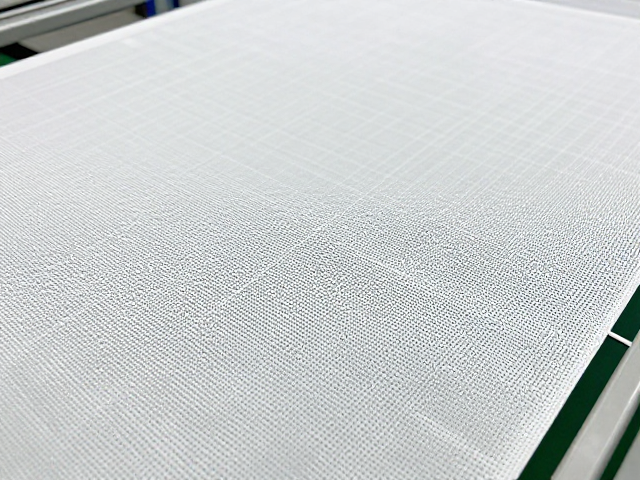
ISO9001品控体系在网布生产中的标准化落地 ISO9001质量管理体系的核心在于过程控制与持续改进,在网布制造领域,这一标准转化为对原材料入库、织造参数设定及成品检验的全链路数据追踪。企业需建立严密的文件化信息管理体系,确保每一批次网布的经纬密度、拉伸强度等关键指标均符合预设公差范围。通过引入统计过程控制(SPC)技术,生产线实时监控张力波动,一旦数据偏离控制限,系统自动触发预警机制,从而在
ISO9001品控体系在网布生产中的标准化落地
ISO9001质量管理体系的核心在于过程控制与持续改进,在网布制造领域,这一标准转化为对原材料入库、织造参数设定及成品检验的全链路数据追踪。企业需建立严密的文件化信息管理体系,确保每一批次网布的经纬密度、拉伸强度等关键指标均符合预设公差范围。通过引入统计过程控制(SPC)技术,生产线实时监控张力波动,一旦数据偏离控制限,系统自动触发预警机制,从而在源头消除因张力不均导致的结构性缺陷。这种基于数据的决策模式,不仅降低了废品率,更确保了产品性能在不同生产周期下的稳定性。
在具体的网布生产环节,张力均匀性直接决定了材料的尺寸稳定性与受力分布。现代织造设备配备高精度张力传感器,实时反馈经纱与纬纱的受力状态,配合自动补偿算法动态调整送纱辊转速。实际操作中,技术人员需定期校准张力传感器,确保其在高温、高湿等复杂工况下的读数准确性。例如,对于高密度工程网布,张力波动需控制在±2N以内,以避免局部应力集中引发断裂风险。通过严格遵循ISO9001中的监测与测量控制程序,企业能够维持网布微观结构的均匀性,为后续加工提供高质量的半成品基础。
模块化精密组装工艺的核心逻辑与执行标准
模块化精密组装工艺强调将复杂产品分解为功能独立的子单元,通过标准化接口进行快速集成。在涉及网布应用的场景中,如过滤系统或防护结构,组装过程需确保各个模块间的配合精度,避免因累积误差导致整体性能下降。组装流程通常包括预装配、定位校准、紧固连接及功能验证四个阶段。每个阶段均需设置关键质量控制点,使用专用工装夹具固定网布模块,防止在组装过程中产生塑性变形或表面损伤。这种分步实施的策略,使得质量问题能够被快速定位并隔离,提升了整体生产效率与良品率。
精密组装对环境条件与工具精度有着严苛要求。无尘车间内的温湿度需恒定在特定区间,以减少材料因环境变化产生的形变。组装工具如扭力扳手、激光定位仪等需经过计量机构定期检定,确保其示值误差在允许范围内。在实际操作中,组装人员需遵循标准作业程序(SOP),执行双人复核制度,对关键连接点进行无损检测,如超声波探伤或渗透检测,以验证连接界面的完整性。通过这种严密的过程控制,组装后的模块间配合间隙可控制在微米级别,确保产品在高负载工况下的可靠运行。
质量数据追溯与持续改进机制的实施路径
ISO9001体系强调基于事实的决策,在网布生产与组装过程中,所有关键数据需实现可追溯化管理。通过制造执行系统(MES),每一道工序的操作参数、操作人员、设备状态及检验结果均被自动记录并关联至唯一的产品批次号。这种全生命周期数据链,使得任何质量问题均可逆向追踪至具体环节,分析根本原因。数据分析不仅用于事后纠正,更用于事前预防。通过历史数据的大规模挖掘,识别出色差、张力异常或组装偏差的潜在前兆,进而优化工艺参数,实现从“被动检验”向“主动预防”的转变。
持续改进是ISO9001体系的灵魂,体现在对质量数据的定期评审与工艺迭代。质量管理部门定期组织跨职能会议,分析不合格品报告、客户投诉及过程能力指数(CPK),制定纠正与预防措施(CAPA)。例如,若发现某型号网布在组装后出现轻微变形,团队需分析是否因组装夹具压力分布不均所致,并通过改进夹具设计或优化紧固顺序来解决。改进措施的效果需通过小批量试产验证,确认有效后方可全面推广。这种闭环管理机制,确保了生产工艺与质量控制标准随技术进步与市场需求动态演进,维持产品竞争力的长期稳定。