防夹手结构工艺解析,气密性高压测试与高强度螺栓紧固标准
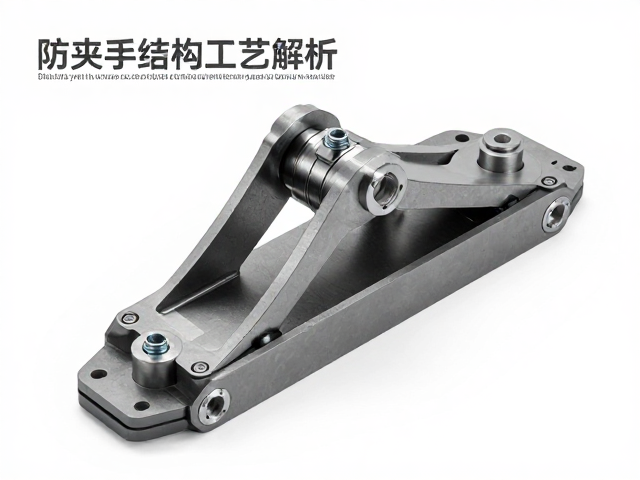
防夹手结构的核心机械逻辑与公差配合 防夹手设计并非简单的间隙预留,而是基于严密的机械运动学计算与材料形变分析。在自动化设备或精密机械中,常见的防夹机制依赖于力矩平衡原理,当夹持部件检测到异常阻力或预设位移达到临界值时,驱动源需立即切断或反向释放。这一过程要求导轨、滑块及夹爪之间存在严密的公差配合,通常精密级的配合公差需控制在微米级别,以确保在高速运动下无干涉、无卡顿。材料选择上,高韧性工程塑料或
防夹手结构的核心机械逻辑与公差配合
防夹手设计并非简单的间隙预留,而是基于严密的机械运动学计算与材料形变分析。在自动化设备或精密机械中,常见的防夹机制依赖于力矩平衡原理,当夹持部件检测到异常阻力或预设位移达到临界值时,驱动源需立即切断或反向释放。这一过程要求导轨、滑块及夹爪之间存在严密的公差配合,通常精密级的配合公差需控制在微米级别,以确保在高速运动下无干涉、无卡顿。材料选择上,高韧性工程塑料或经过表面硬化处理的铝合金常被用于接触面,以提供足够的缓冲吸能能力,同时避免因材料疲劳导致的结构失效。
工艺实现层面,防夹结构对加工精度有着极高要求,尤其是活动关节处的销轴与孔位配合。若加工误差过大,会导致运动轨迹偏移,使得防夹触发机制失灵,进而引发安全隐患。因此,在制造过程中,常采用精密磨削与研磨工艺来保证关键配合面的光洁度与尺寸稳定性。此外,限位开关或霍尔传感器的安装位置需经过严密的力学仿真验证,确保其在预设受力点准确触发。这种从设计仿真到精密加工的闭环控制,构成了防夹手结构安全运行的物理基础,任何一环的疏忽都可能削弱整体防护效能。
气密性高压测试的流体动力学原理与执行规范
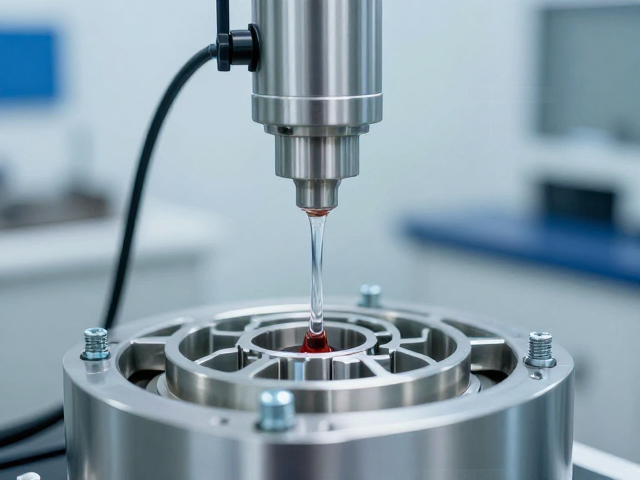
气密性测试的核心在于模拟极端工况下的密封性能,通过向密闭腔体注入特定介质并监测压力变化来判定泄漏情况。在高压环境下,气体分子具有极强的穿透能力,微小的缝隙或材料微孔均可能成为泄漏路径。测试过程中,通常采用干燥空气或氮气作为介质,以避免水分残留导致内部腐蚀。测试压力需严格依据设备的设计额定值设定,一般为额定工作压力的1.1至1.5倍,以确保在超压状态下密封结构仍能保持完整。
测试数据的采集与分析需遵循严密的物理模型,常用方法包括压降法与流量法。压降法通过记录规定时间内的压力衰减曲线,结合温度补偿算法,计算出口率或泄漏量;流量法则直接测量维持恒定压力所需的补充气体量。在实际操作中,环境温度波动会显著影响测试结果,因此测试环境需保持恒温,或对测试数据进行严密的温度修正。密封界面的处理同样关键,装配前的清洁度、密封圈的压缩率以及螺栓紧固后的法兰平行度,均会直接影响高压测试的通过率,任何细微的装配瑕疵都会在高压测试中暴露无遗。
高强度螺栓紧固的预紧力控制与力学标准
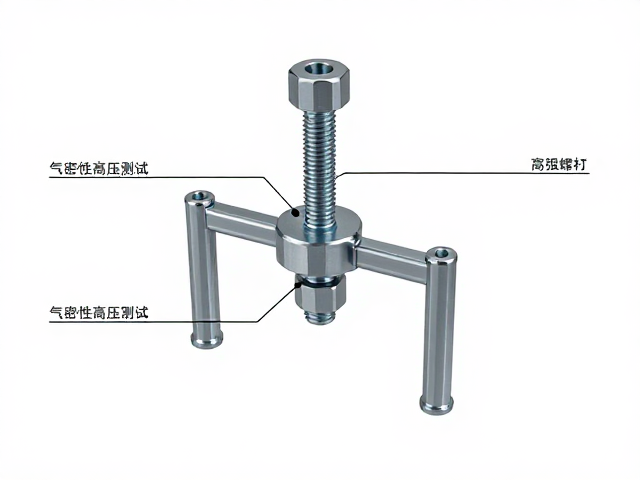
高强度螺栓连接的安全性核心在于预紧力的精确控制,而非单纯的拧紧扭矩。预紧力产生的摩擦力是抵抗剪切载荷和防止连接件松动的关键因素。根据机械设计手册中的标准,高强度螺栓的紧固需遵循严密的扭矩-转角法或直接拉伸法,以消除摩擦系数波动带来的误差。在实际工艺中,螺栓表面的润滑状态、螺纹配合精度以及被连接件的刚度,均会显著影响预紧力的分布均匀性。
紧固作业需使用经过校准的扭矩扳手或液压拉伸工具,确保施加的力矩严格符合设计规范。对于关键连接部位,常采用双螺母防松或螺纹锁固剂辅助固定,以应对长期振动环境下的松动风险。检验环节通常包括敲击法、超声波测长法或专用工具检测,以验证预紧力是否达到规定值。若预紧力不足,连接界面可能发生微动磨损,导致疲劳断裂;若预紧力过大,则可能引起螺栓屈服甚至断裂,破坏整体结构强度。因此,严格的紧固工艺标准与过程监控,是保障机械结构长期可靠运行的必要条件。