静电喷塑工艺,底盘金属件测试涂层硬度标准详解
静电喷塑工艺中涂层硬度的核心定义 在底盘金属件的表面处理流程中,静电喷塑通过高压静电使粉末涂料吸附于工件表面,经高温固化形成连续的保护膜。涂层硬度是衡量该保护膜抵抗机械损伤的关键指标,主要反映漆膜对刮擦、压入或切割作用的抵抗能力。对于长期承受路面碎石冲击、泥沙磨损以及复杂工况下的底盘部件而言,硬度数据直接关联着防腐寿命与结构完整性。 行业通用的测试方法多依据国家标准进行,其中铅笔硬度法因操作简便
静电喷塑工艺中涂层硬度的核心定义
在底盘金属件的表面处理流程中,静电喷塑通过高压静电使粉末涂料吸附于工件表面,经高温固化形成连续的保护膜。涂层硬度是衡量该保护膜抵抗机械损伤的关键指标,主要反映漆膜对刮擦、压入或切割作用的抵抗能力。对于长期承受路面碎石冲击、泥沙磨损以及复杂工况下的底盘部件而言,硬度数据直接关联着防腐寿命与结构完整性。
行业通用的测试方法多依据国家标准进行,其中铅笔硬度法因操作简便、直观性强,成为生产现场与实验室最常采用的评估手段。该方法使用不同硬度的标准铅笔,以规定的角度和压力在涂层表面划动,通过观察漆膜是否出现可见划痕来判定硬度等级。常见的硬度等级从H、2H、3H直至6H,数值越大代表涂层越硬,能更好地抵御外部尖锐物体的刮擦。
底盘件测试的具体执行标准与参数
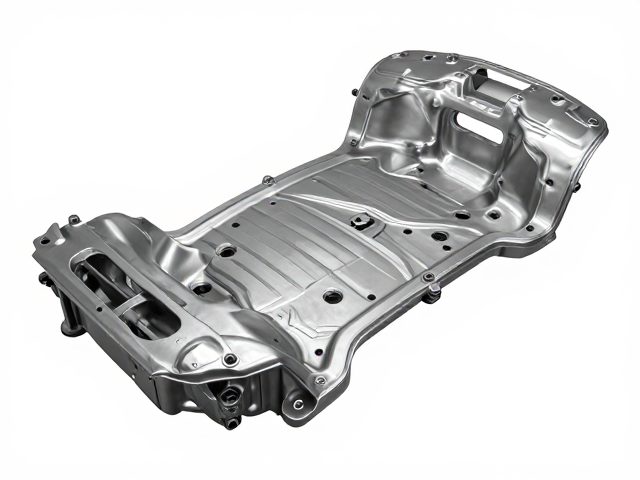
针对汽车底盘这类高应力部件,涂层硬度的验收通常设定明确的下限要求。一般乘用车底盘件要求涂层铅笔硬度不低于2H,部分高性能或越野车型的关键受力部位,标准可能提升至3H甚至4H。测试过程中需严格控制铅笔芯的状态,确保其无磨损、无断裂,且切割角度严格保持在45度角,划动距离通常为10-15毫米,速度控制在规定范围内,以保证数据的可重复性与准确性。
除了铅笔硬度,部分高规格底盘件还会参考摆杆硬度或压痕硬度测试。摆杆硬度通过测量阻尼摆杆在涂膜表面的摆动衰减时间来间接反映涂层硬度,适用于较软或高弹性的涂层体系,能更敏感地反映固化程度。然而,对于大多数常规底盘金属件,铅笔硬度仍是判定涂层是否满足基本机械性能要求的首要依据,其结果需与附着力测试、耐盐雾测试等数据结合,综合评估涂层质量。
影响硬度表现的关键工艺变量
喷涂前的表面处理是决定最终硬度的基础环节。底盘件通常经过抛丸或喷砂处理,以去除氧化皮、锈蚀并增加表面粗糙度,这不仅能提升附着力,还能使涂层与基材形成更紧密的机械咬合。若前处理除油不净或磷化膜过厚,会导致涂层与基材结合力下降,即便粉末本身硬度高,在实际测试中也易出现崩边或脱落,导致硬度测试失效。
固化工艺参数对涂层交联密度有着决定性影响。固化温度和时间需严格匹配粉末涂料的配方特性,温度过低或时间不足会导致树脂未完全交联,涂层发软,硬度无法达到预期;反之,温度过高或时间过长可能引起涂层黄变或脆性增加,虽然硬度读数可能偏高,但抗冲击性能会显著下降。因此,建立精确的固化曲线,监控炉温均匀性,是确保批次间硬度一致性的核心控制点。
数据记录与质量控制流程
在生产现场,硬度测试通常作为首件检验或批次抽检的重要项目。质检人员需定期校准测试用的标准铅笔,确保其硬度等级符合ISO 15184或GB/T 6739等相关标准要求。测试样本应选取具有代表性的部位,避开焊缝、边角等应力集中区域,以反映主体涂层的真实性能。每批次产品的测试数据需录入质量管理体系,形成可追溯的记录档案。
当测试结果出现波动或不合格时,需启动根本原因分析。这可能涉及粉末原料批次差异、静电喷涂电压电流设置不当、工件预热温度不均或固化炉温漂移等多种因素。通过对比工艺参数与测试结果,调整喷涂轨迹、优化固化曲线或检查前处理槽液浓度,逐步消除异常。持续的数据监控有助于识别潜在的生产偏差,维持底盘件涂层硬度在标准范围内,保障整车底盘系统的长期可靠性。