静电喷塑工艺学习,色差控制与耐磨抗刮擦技巧解析
静电喷塑前处理的关键步骤与表面状态影响 静电喷塑的质量基石在于工件表面的预处理,任何微小的油污、氧化皮或旧漆残留都会直接导致涂层附着力下降,进而引发起泡或剥落。在实际操作场景中,脱脂、酸洗、磷化以及钝化构成了标准的前处理链条,其中磷化膜的形成质量尤为核心。优质的磷化膜应呈现均匀致密的灰白色或蓝黑色结晶,重量控制在每平米2-5克之间,这种微观结构能显著提升涂层与基材的结合力,为后续喷涂提供稳定的附
静电喷塑前处理的关键步骤与表面状态影响
静电喷塑的质量基石在于工件表面的预处理,任何微小的油污、氧化皮或旧漆残留都会直接导致涂层附着力下降,进而引发起泡或剥落。在实际操作场景中,脱脂、酸洗、磷化以及钝化构成了标准的前处理链条,其中磷化膜的形成质量尤为核心。优质的磷化膜应呈现均匀致密的灰白色或蓝黑色结晶,重量控制在每平米2-5克之间,这种微观结构能显著提升涂层与基材的结合力,为后续喷涂提供稳定的附着基础。
表面粗糙度的控制也是决定最终外观表现的重要因素。喷砂处理通常要求达到Sa2.5级,通过机械打磨增加表面积,利用锚定效应增强涂层抓力。若前处理过程中水洗不净,残留的酸碱物质会中和静电电压,导致粉末吸附不均,形成露底或缩孔。因此,清洗水的电导率及pH值需定期检测,确保在工艺允许范围内,从源头上消除因基材状态不佳引发的早期失效风险。
色差产生的核心机理与配方稳定性管理
色差问题通常源于粉末涂料中颜料分散不均或树脂固化反应的不一致性。不同批次粉末中钛白粉或有机颜料的粒径分布若存在偏差,会改变光线在涂层表面的散射与吸收特性,导致同一工件在不同光照角度下呈现明显的颜色差异。此外,基料树脂的分子量分布直接影响流平效果,流平不足会造成表面微观凹凸,进而通过光漫反射加剧视觉上的色差感。
配方体系的稳定性是控制色差的另一大支柱。颜料在树脂中的溶解度和分散稳定性会随温度变化产生波动,特别是在高温固化过程中,若升温曲线过陡,颜料颗粒可能发生团聚或发生化学变色。为了维持颜色的一致性,生产过程中需严格监控原材料的供应商稳定性,并对每批次粉末进行细度测试和色差仪数据比对,确保L、a、b值波动范围控制在行业标准允许的公差范围内,避免因原料替换或储存环境变化引发的系统性色差。
固化工艺参数对涂层性能的决定性作用
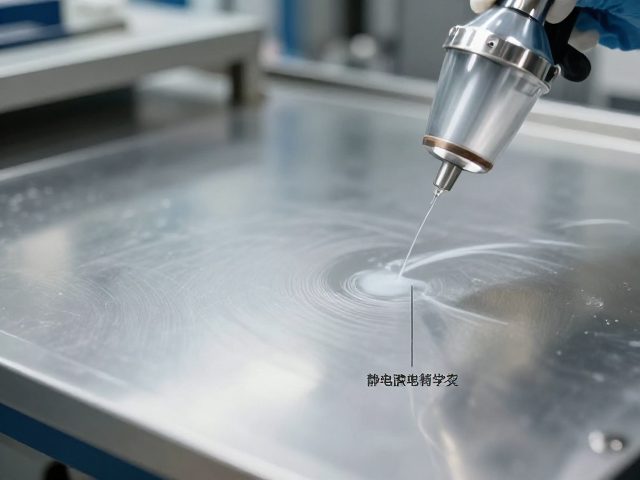
固化过程是粉末涂料从松散颗粒转变为连续涂膜的关键阶段,温度与时间的配合直接决定了涂层的交联密度。常见的聚酯或环氧聚酯混合粉末,其最佳固化温度区间通常位于180℃至200℃之间,保温时间一般在10至15分钟。若固化温度过低或时间不足,涂层未完全交联,会导致硬度下降,耐磨性大幅削弱;反之,过高的温度或过长的时间则可能引起树脂黄变或降解,不仅影响外观,还会使涂层变脆,抗冲击性能显著降低。
烘道内的热风循环均匀性对固化效果有着不可忽略的影响。局部过热会导致涂层表面起泡或变色,而局部欠温则会造成涂层发软,无法形成有效的保护层。在实际生产中,需通过红外测温仪或热电偶实时监测工件不同部位的实际温度,确保工件有效受热面积达到规定要求。对于厚壁或结构复杂的工件,需适当延长固化时间或采用阶梯升温策略,确保热量充分渗透至工件内部,实现整体性能的均一性。
提升耐磨抗刮擦性能的工艺优化策略
涂层的耐磨性与抗刮擦能力主要依赖于固化后的交联网络结构及表面硬度。选择高硬度、高交联密度的树脂体系,如纯聚酯或改性环氧体系,能显著提升涂层的机械强度。同时,粉末中填充适量的耐磨助剂或功能性填料,可以在微观层面形成致密的防护层,减少外界摩擦对涂层的破坏。喷涂时的膜厚控制也至关重要,过薄的涂层无法提供足够的保护缓冲,而过厚则易产生内应力,导致涂层在受到外力时发生脆性开裂。
表面平整度与硬度测试是评估耐磨抗刮擦性能的重要指标。通过调整喷涂电压和粉末流量,确保涂层表面光滑无橘皮,可以减少摩擦时的接触面积,降低磨损速率。在实际检测中,常采用Taber耐磨试验机或落砂试验来量化评估涂层性能,确保其在规定负载和摩擦次数下无明显磨损痕迹。此外,固化后的冷却过程也需平稳进行,骤冷可能导致涂层内部产生微裂纹,削弱其长期抗刮擦能力,因此自然冷却或控温冷却是维持涂层完整性的必要环节。