高温高压一体塑形与3D打印模具,壁厚均匀度检测优化指南
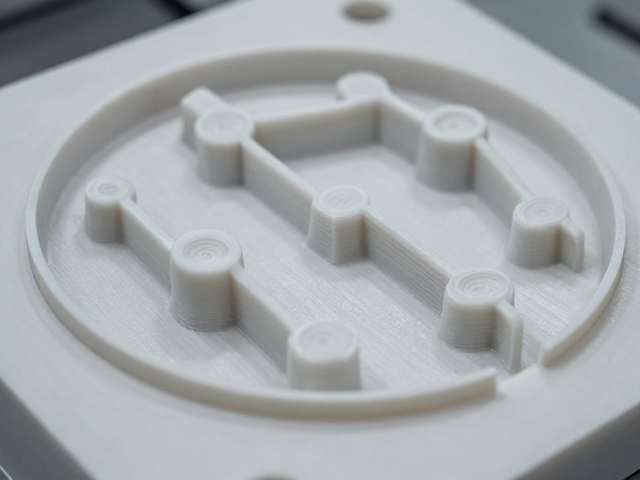
高温高压一体塑形与3D打印模具的工艺耦合机制 在精密注塑或复合材料成型领域,传统模具制造周期长且难以应对复杂内腔结构,而3D打印技术通过逐层堆积材料构建模具型腔,显著缩短了开发迭代时间。当3D打印模具应用于高温高压环境时,材料的热膨胀系数与结构稳定性成为核心变量。高温高压一体塑形技术利用高能量密度场,使成型材料与模具表面在高温高压耦合状态下实现分子级结合,这一过程要求模具必须具备极高的尺寸精度以
高温高压一体塑形与3D打印模具的工艺耦合机制
在精密注塑或复合材料成型领域,传统模具制造周期长且难以应对复杂内腔结构,而3D打印技术通过逐层堆积材料构建模具型腔,显著缩短了开发迭代时间。当3D打印模具应用于高温高压环境时,材料的热膨胀系数与结构稳定性成为核心变量。高温高压一体塑形技术利用高能量密度场,使成型材料与模具表面在高温高压耦合状态下实现分子级结合,这一过程要求模具必须具备极高的尺寸精度以维持型腔的几何完整性。
3D打印模具通常采用金属粉末激光熔融(SLM)或树脂基高温复合材料制造,其内部往往设计了随形冷却流道以优化热分布。然而,在高压注入或固化过程中,模具壁面承受的热应力与机械应力会引发微观形变。若一体塑形的工艺参数(如升温速率、保压压力)与模具的热力学响应未完全匹配,极易导致产品壁厚不均。因此,理解材料在极端工况下的流变行为与模具形变规律,是确保最终制品质量的基础。
壁厚均匀度检测的核心指标与数据采集逻辑
壁厚均匀度是衡量一体塑形产品质量的关键指标,直接影响产品的力学性能与外观一致性。检测逻辑需覆盖从模具型腔初始精度到成品脱模后的全尺寸数据。对于3D打印模具,由于增材制造固有的层纹效应或支撑结构残留,型腔表面可能存在微米级的粗糙度,这会在成型初期造成局部填充差异。数据采集需采用非接触式高精度测量手段,如工业CT或激光扫描,以获取三维点云数据,进而计算各截面壁厚的偏差分布。
数据处理的核心在于建立严密的坐标基准体系,将测量数据映射至模具设计模型坐标系中。通过对比理论壁厚与实测壁厚,生成严密的偏差热力图,识别出壁厚过薄(易导致缺料或强度不足)或过厚(易导致缩孔或内应力集中)的区域。检测过程中需剔除因模具安装误差或设备零点漂移带来的系统性干扰,确保数据真实反映工艺波动。只有当数据采集密度足够高且经过严密的去噪处理,后续的分析优化才具备实际指导意义。
工艺参数对壁厚均匀性的影响机理
温度场分布的不均匀是导致壁厚偏差的首要诱因。在高温高压一体塑形过程中,模具不同区域的散热速率差异会导致熔融物料在型腔内的流动前沿温度不一致。靠近冷却流道或模具边缘的区域冷却较快,粘度迅速增加,阻碍物料进一步填充,从而形成较薄的壁厚;而中心区域或散热滞后区则可能因物料滞留时间过长而发生过度堆积或收缩。优化策略需针对3D打印模具特有的随形冷却结构,调整注塑或固化时的温度梯度,确保型腔表面温度场的均一性。
压力传递效率同样至关重要。高压环境下,物料的压缩性与流动性会随温度变化产生非线性响应。若模具排气设计不合理或流道布局存在死角,局部高压无法有效传递至远端型腔,导致填充不完全或壁厚不均。此外,3D打印模具材料的弹性模量在高压下可能发生微小形变,这种弹性膨胀会直接改变型腔的有效容积。因此,需通过模拟仿真结合实测数据,动态调整注射压力曲线和保压时间,以补偿模具形变带来的体积误差,从而提升壁厚的均匀度。
模具结构优化与检测反馈闭环
针对3D打印模具在高温高压环境下的形变问题,结构优化需从流道设计与壁厚过渡区入手。在易出现壁厚不均的薄壁区域,可适当增加加强筋或优化支撑结构,以提高模具局部的刚度,减少高压下的弹性变形。同时,3D打印技术允许在模具内部构建复杂的微结构,通过优化随形冷却流道的截面形状与分布密度,实现更精准的热管理。这种基于增材制造优势的微结构调控,能显著改善温度场的均匀性,进而提升一体塑形产品的壁厚一致性。
检测数据的反馈应形成严密的闭环优化体系。将实测壁厚数据与工艺参数数据库进行关联分析,识别出导致壁厚偏差的关键变量(如温度、压力、时间)。通过迭代调整这些变量,并在后续生产中重新检测验证,逐步收敛至最佳工艺窗口。此外,利用统计过程控制(SPC)方法监控生产过程中的壁厚波动,设置合理的控制限,一旦检测到异常趋势立即触发预警与参数修正。这种基于数据驱动的持续改进机制,能有效应对3D打印模具在复杂工况下的稳定性挑战,确保持续产出高质量的一体塑形制品。