高温高压一体成型玻璃钢,表面光滑无瑕疵的制造工艺解析
材料预处理与树脂基质的精准配比 高温高压一体成型玻璃钢的生产起点在于对玻璃纤维增强材料与树脂基质的严格筛选与预处理。工业级无碱玻璃纤维纱需经过特定的偶联剂处理,以提升其与树脂体系的界面结合力,这是决定最终产品机械强度的关键物理基础。树脂配方通常采用乙烯基酯或改性环氧树脂,这两种材料具备优异的耐化学腐蚀性和热稳定性,能适应后续高温固化环境下的应力变化。在混合阶段,双组分树脂必须通过高精度计量泵进行
材料预处理与树脂基质的精准配比
高温高压一体成型玻璃钢的生产起点在于对玻璃纤维增强材料与树脂基质的严格筛选与预处理。工业级无碱玻璃纤维纱需经过特定的偶联剂处理,以提升其与树脂体系的界面结合力,这是决定最终产品机械强度的关键物理基础。树脂配方通常采用乙烯基酯或改性环氧树脂,这两种材料具备优异的耐化学腐蚀性和热稳定性,能适应后续高温固化环境下的应力变化。在混合阶段,双组分树脂必须通过高精度计量泵进行自动配比,混合误差控制在±1%以内,确保固化反应的动力学过程稳定,避免因局部固化不均导致的内部微裂纹或气孔缺陷。
原材料进入混合釜后,需经过真空脱泡处理,去除搅拌过程中卷入的空气。这一步骤对于实现“表面光滑无瑕疵”的目标至关重要,因为残留的气泡在高压下极易形成针孔或气泡缺陷,直接破坏制品表面的连续性。脱泡后的树脂混合料需保持在恒温环境下,防止粘度发生不可控变化。同时,玻璃纤维织物的裁剪需依据模具型线进行标准化作业,纤维排列方向需严格遵循受力分析模型,确保材料在成型过程中能均匀贴合模具表面,为后续的一体成型提供结构完整性保障。
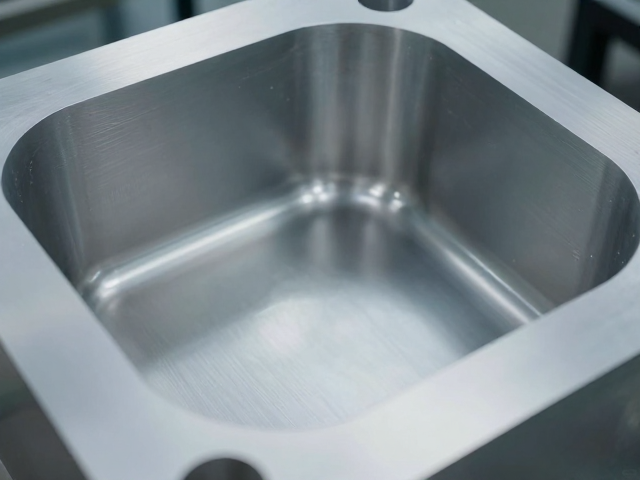
模具设计与型腔环境的精密控制
模具的选择与表面处理直接决定了玻璃钢制品的外观质量与尺寸精度。用于高温高压一体成型的模具多采用高精度铝合金或不锈钢材质,经过CNC精密加工后,表面需进行抛光处理,粗糙度值通常控制在Ra0.4μm以内,以确保成型后的玻璃钢表面具备镜面效果或指定纹理。模具内部设有严密的温控系统,通过循环导热油或电加热棒,实现模具温度的均匀分布。温度场的均匀性是消除制品内应力、防止翘曲变形的核心因素,任何局部的温差都可能导致树脂固化速率不一致,进而影响表面光洁度。
在合模前,模具表面需定期涂抹专用脱模剂,但脱模剂的喷涂需均匀且薄透,过量喷涂会导致涂层堆积,形成表面瑕疵。模具的闭合精度需经过激光检测,确保上下模腔的对中度,防止因错位产生飞边或厚度不均。此外,模具内部设有排气槽,用于在高压注入树脂时排出型腔内的空气和挥发性气体。排气槽的深度和宽度需经过严密的流体力学计算,既要保证气体顺利排出,又要防止树脂渗入形成飞边,这一细节处理是保证制品表面无瑕疵工艺中的隐形关键。
一体成型工艺中的温压协同作用
一体成型过程的核心在于温度与压力的动态协同控制。在树脂注入型腔后,系统迅速升温至预设固化温度,通常范围在120℃至180℃之间,具体数值依据树脂体系的玻璃化转变温度(Tg)而定。与此同时,液压系统施加高压,压力范围通常在5-10 MPa,高压迫使树脂充分填充纤维间隙,排出残留气体,并压实纤维束。这种高温高压环境加速了树脂分子的交联反应,使材料在极短时间内达到初始固化状态,有效减少了固化过程中的体积收缩,从而降低内应力。
固化过程中,温度和压力的曲线需经过严密的程序控制。初期采用低压慢速填充,确保树脂均匀分布;中期迅速升压升温,促进树脂流动与纤维浸润;后期则根据树脂特性进行阶梯式升温或保温处理,以完成完全固化。这种分段式的温压控制策略,能够避免树脂因快速固化而产生热应力集中,防止制品表面出现橘皮纹或银纹。实时监控型腔内的压力和温度传感器数据,一旦出现波动,系统会自动调节加热功率或液压输出,确保成型过程的稳定性,这是实现高表面质量一致性的技术保障。
后处理与表面缺陷的消除机制
脱模后的玻璃钢制品并非立即达到最终质量标准,还需经过精细的后处理工序。由于高温高压环境下可能产生的微量挥发物或模具表面微观瑕疵,制品表面可能存在极轻微的痕迹。此时需采用高精度打磨技术,使用不同目数的砂纸从粗磨到细磨逐步过渡,去除表面微小凸起。对于要求极高表面光洁度的场景,还会采用抛光轮配合专用抛光膏进行机械抛光,进一步降低表面粗糙度,使其达到光学级或装饰级的视觉效果。
除了机械打磨,部分工艺会引入化学抛光或涂层处理步骤。通过喷涂或浸渍一层超薄的高光泽透明涂层,可以填补表面微观孔隙,增强表面的致密性和光滑度。这一层涂层不仅提升了外观质感,还增强了制品的耐候性和抗紫外线能力。在后处理过程中,环境控制同样重要,无尘车间的环境能防止灰尘颗粒附着在湿润的抛光表面或涂层上,避免产生颗粒感瑕疵。经过严格检验,确认无气泡、裂纹、划痕等缺陷后,制品方可进入包装环节,确保每一件产品都符合高温高压一体成型的高标准外观要求。