高温高压一体塑形真空成型机与滚塑成型技术对比与选型指南
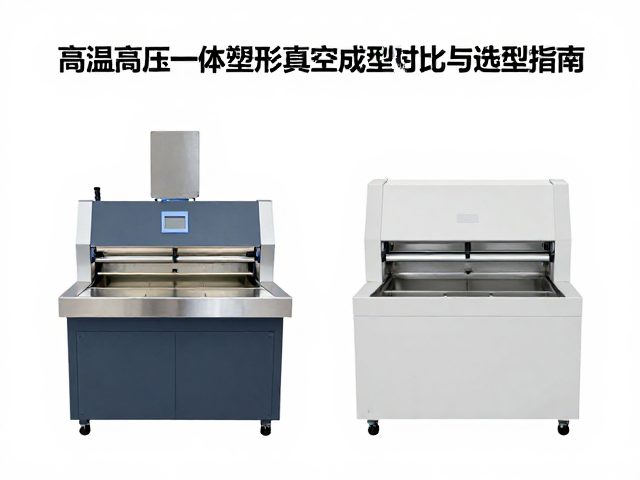
技术原理与成型机制差异 高温高压一体塑形真空成型机主要依赖热塑性片材在加热软化后,通过模具腔体内的负压吸附或正压膨胀实现贴模成型。该工艺的核心在于真空系统的抽气效率与模具的热传导性能,片材被夹持在上下模之间,加热至特定温度区间后,利用压力差使材料紧密贴合模具表面,随后冷却定型。这种物理形变过程通常不涉及材料内部的化学交联,更多表现为高分子链段的物理重排,因此成型周期相对较短,适合制造壁薄、表面光
技术原理与成型机制差异
高温高压一体塑形真空成型机主要依赖热塑性片材在加热软化后,通过模具腔体内的负压吸附或正压膨胀实现贴模成型。该工艺的核心在于真空系统的抽气效率与模具的热传导性能,片材被夹持在上下模之间,加热至特定温度区间后,利用压力差使材料紧密贴合模具表面,随后冷却定型。这种物理形变过程通常不涉及材料内部的化学交联,更多表现为高分子链段的物理重排,因此成型周期相对较短,适合制造壁薄、表面光洁度要求较高的中空或浅腔制品。
滚塑成型技术则采用“旋转+加热”的双相过程。粉末状或液态树脂被置入闭合模具中,模具随后在加热炉内沿两个垂直轴进行慢速旋转。随着温度升高,树脂颗粒熔融并逐渐粘附在模具内壁,通过离心力与重力作用形成均匀的壁厚。冷却阶段同样伴随旋转,以确保制品尺寸稳定。该工艺不依赖外部压力,材料在成型过程中处于自由状态,因此制品内部无残余应力,且能够制造结构复杂、壁厚较大且具有全封闭中空结构的部件,特别适用于大型容器或异形结构件的生产。
适用材料与工艺特性对比
在高温高压真空成型中,常用材料主要包括聚苯乙烯(PS)、聚氯乙烯(PVC)、聚碳酸酯(PC)及PET片材等热塑性塑料。这些材料需具备良好的热成型窗口,即在加热后能迅速软化而不破裂,且在冷却时能快速定型。工艺对片材的厚度均匀性要求极高,任何局部厚度差异都可能导致成型后壁厚不均或拉伸过度破裂。此外,真空成型通常需要进行后续加工,如修边、钻孔或二次焊接,因为成型过程中夹持边缘会形成废料边,且模具闭合处可能存在飞边。
滚塑成型则几乎适用于所有可熔融的热塑性塑料,包括聚乙烯(PE)、聚丙烯(PP)、PVC、ABS、尼龙(PA)以及工程塑料如聚碳酸酯(PC)和氟塑料(PVDF)。材料以粉末形式加入,熔融流动性决定了最终制品的壁厚分布。滚塑工艺对材料的热稳定性要求较高,因为粉末在模具内停留时间较长,需避免长时间高温导致材料降解。该工艺最大的优势在于可实现多层复合成型,例如在模具内壁预置金属嵌件或不同颜色的树脂层,从而在一次成型中完成异质材料的结合,且制品壁厚可精准控制在规定范围内,无需二次修边。
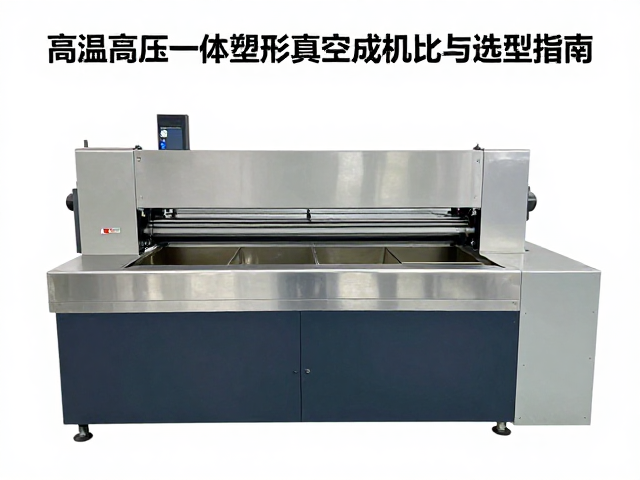
设备结构与生产效率特征
高温高压一体塑形真空成型机通常由加热单元、真空/气压系统、模具夹持机构及冷却系统组成。设备结构紧凑,模具多为单面或双面金属模,制造成本相对较低。生产周期主要取决于材料加热时间、成型时间及冷却时间,对于小型或中型制品,单件成型时间通常在数分钟以内,适合大批量、标准化产品的连续生产。然而,该工艺对模具的精度要求较高,模具磨损会影响产品尺寸稳定性,且大型制品需要配备高功率加热阵列和强力真空泵,设备投资随尺寸增加而显著上升。
滚塑成型设备主要由旋转机架、加热炉、冷却室及原料输送系统构成。模具通常为中空金属壳体(铝或钢),结构相对简单,无复杂的活动部件。生产周期较长,因为需要经历完整的加热熔融、冷却固化过程,大型制品的成型时间可达数十分钟甚至数小时。虽然单件耗时较长,但滚塑设备无需高压系统,模具成本远低于注塑或真空成型模具,且操作简便,人工干预少。对于大型、小批量或定制化制品,滚塑在综合生产成本上更具优势,且能实现近乎无废料的连续生产。
产品性能与应用场景选型
高温高压真空成型制品通常具有较薄的壁厚,表面可呈现高光或仿皮纹效果,但结构强度相对较弱,难以承受高冲击载荷。该工艺广泛应用于食品包装容器、医用托盘、汽车内饰面板、灯罩、家电外壳及展示道具等领域。当产品设计要求表面细节丰富、外观精致,且壁厚均匀性在允许公差范围内时,真空成型是更经济高效的选择。此外,对于需要快速迭代模具设计的原型制作,真空成型的模具修改成本较低,适合研发阶段的小批量验证。
滚塑成型制品壁厚均匀,无内应力,耐环境应力开裂性能优异,且可设计为全封闭结构,密封性极佳。该工艺特别适用于大型储罐、交通路障、游乐设施外壳、船舶甲板舱室、医疗护理床体及工业周转箱等场景。当产品尺寸巨大、壁厚要求较厚,或需要嵌入金属件、加强筋以增强结构强度时,滚塑成型能提供更好的结构完整性和耐用性。对于需要抵抗紫外线、化学品腐蚀或长期户外使用的制品,滚塑工艺可通过选用高性能树脂(如HDPE、PVDF)获得更长的使用寿命。