高温高压一体塑形头枕造型,表面缺陷检查全流程解析
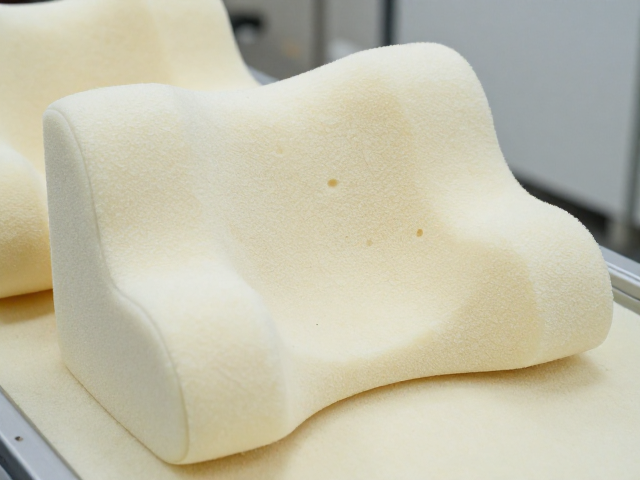
高温高压环境对头枕内部发泡材料的影响机制 汽车座椅头枕在成型过程中,通常采用聚氨酯等高分子材料,通过高温高压模具进行一体化注塑或发泡成型。这一工艺旨在消除传统分体式头枕中常见的接缝与填充不均问题,从而提升整体结构的力学稳定性。在高温条件下,原材料发生交联反应,分子链迅速延展并固化,若温度控制出现偏差,极易导致材料内部产生气泡、缩孔或密度不均等微观缺陷。这些内部结构问题往往会在后续的表面检测中表现
高温高压环境对头枕内部发泡材料的影响机制
汽车座椅头枕在成型过程中,通常采用聚氨酯等高分子材料,通过高温高压模具进行一体化注塑或发泡成型。这一工艺旨在消除传统分体式头枕中常见的接缝与填充不均问题,从而提升整体结构的力学稳定性。在高温条件下,原材料发生交联反应,分子链迅速延展并固化,若温度控制出现偏差,极易导致材料内部产生气泡、缩孔或密度不均等微观缺陷。这些内部结构问题往往会在后续的表面检测中表现为硬度异常或受力变形,因此理解热力学过程是排查表面缺陷的根本前提。
高压环境的作用在于确保材料能够完全填充模具的每一个细微角落,特别是在头枕颈部支撑区域与主体连接处,复杂的曲面结构对充模压力提出了极高要求。压力不足会导致缺料或熔接线明显,而压力过大则可能引起材料溢出或模具损伤,进而在成品表面留下飞边或压痕。工艺参数的设定必须严格遵循材料的热变形温度与粘度特性曲线,任何偏离标准曲线的操作都可能直接导致成品外观质量的不稳定,这是表面缺陷检查中需要重点追溯的生产源头变量。
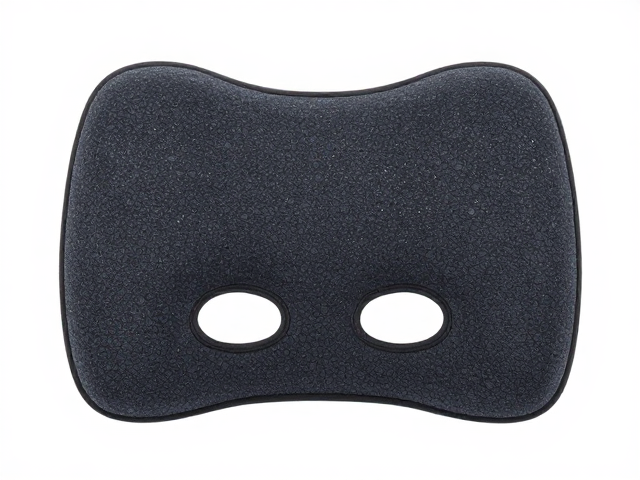
表面缺陷的主要类型及其视觉特征识别
在实际生产环节中,头枕表面缺陷主要表现为凹陷、凸起、色差以及纹理缺失等几种核心类型。凹陷通常源于模具温度过低或注射量不足,导致材料未能完全填补型腔,在视觉上呈现为局部下陷,边缘可能有轻微硬化迹象。凸起则多由排气不畅或材料分解产生气体所致,表现为表面不规则的隆起,触感粗糙,严重时会影响乘客头部接触的舒适度。这两类结构性缺陷是高温高压一体成型技术中较为常见且需优先识别的质量隐患。
色差与纹理问题则更多关联于原料混合均匀度及模具表面处理状态。色差可能由不同批次原料的色母分散不均或加工温度波动引起,导致头枕表面出现深浅不一的斑块。纹理缺失或模糊则常因模具表面磨损、脱模剂喷涂过量或成型时间不足造成,使得原本应清晰细腻的皮革或织物纹理变得模糊不清。在检查过程中,需结合标准光源板,在固定角度下观察这些视觉特征,以区分是材料本身问题还是成型工艺失控导致的表面异常。
标准化表面缺陷检查流程与执行细节
表面缺陷检查通常遵循从宏观到微观、从静态到动态的观察逻辑。检查环境需保持照度均匀,一般采用500-1000 Lux的标准光源,避免强光直射造成的反光干扰。检查人员需佩戴洁净手套,防止手部油脂污染样品表面。第一步为目视检查,距离样品30-50厘米处,以45度视角环绕观察头枕整体外观,记录明显的凹陷、凸起、划痕或色差区域。此步骤旨在快速筛选出色差超标或严重结构缺陷的次品,确保后续精细检查的针对性。
第二步为触感检查与细节复核。在目视确认无重大缺陷后,使用指腹轻轻触摸头枕表面,感受是否存在肉眼难以察觉的微小结节或凹陷。对于一体化成型头枕,重点检查颈部与主体连接处的过渡区域,此处因应力集中易产生隐性裂纹或纹理断裂。同时,使用标准纹理样板进行比对,确认表面纹理的清晰度与深度是否符合设计规范。所有检查结果需实时记录,并依据预先设定的缺陷等级标准进行分类,以便后续追溯至具体的生产环节进行纠偏。
缺陷溯源分析与工艺参数优化策略
当表面缺陷被检出后,需结合生产数据进行反向溯源。若发现凹陷缺陷集中出现在头枕边缘,需核查该区域的模具温度传感器读数,确认是否存在局部过热或冷却不均现象。若凸起缺陷频发,则需检查模具排气槽是否堵塞,或调整注射速度曲线,减少气体卷入。通过建立缺陷位置与工艺参数(温度、压力、时间)的数据映射关系,可精准定位导致质量波动的根本原因,而非依赖经验主义进行盲目调整。
针对高温高压一体成型过程中出现的顽固性表面问题,优化策略应聚焦于模具设计与材料配方的协同改进。例如,对于因材料流动性不足导致的纹理模糊,可适当调整树脂配方中的增塑剂比例,或在模具设计中增加热流道平衡阀,确保各型腔填充压力的一致性。同时,引入在线监测系统,实时采集成型过程中的压力-时间曲线,设置预警阈值,一旦检测到压力波动超出标准区间,即刻触发停机或参数修正,从而从过程控制层面降低表面缺陷的发生率,确保批量生产的稳定性。