X光探伤检测防夹手工艺,滚轮耐磨自转测试全解析
X光探伤检测防夹手工艺的核心逻辑与结构设计 工业无损检测场景中,X光探伤设备的高压射线源与高压发生器对操作环境有着严苛的安全要求,其中工件传送系统的防夹手设计是保障一线作业人员安全的关键环节。传统的机械式夹持结构在接触工件瞬间若缺乏严密的间隙控制,极易对操作人员的手指构成挤压风险,因此现代探伤室普遍采用模块化隔离与物理限位相结合的工艺方案。通过在传送辊道与驱动电机连接处设置高强度防护罩,并利用光
X光探伤检测防夹手工艺的核心逻辑与结构设计
工业无损检测场景中,X光探伤设备的高压射线源与高压发生器对操作环境有着严苛的安全要求,其中工件传送系统的防夹手设计是保障一线作业人员安全的关键环节。传统的机械式夹持结构在接触工件瞬间若缺乏严密的间隙控制,极易对操作人员的手指构成挤压风险,因此现代探伤室普遍采用模块化隔离与物理限位相结合的工艺方案。通过在传送辊道与驱动电机连接处设置高强度防护罩,并利用光幕传感器或红外对射装置建立电子围栏,一旦检测到非工件材质的异物(如人体肢体)进入危险区域,控制系统会在毫秒级时间内切断动力输出,实现物理与电子的双重防护。
滚轮作为工件承载与传输的核心部件,其表面处理的耐磨性与自转稳定性直接决定了检测过程的平稳度。高耐磨自转工艺通常涉及在滚轮表面喷涂碳化钨或经过特殊硬化处理的合金层,这种处理不仅提升了表面硬度,还有效降低了摩擦系数,使得工件在传输过程中能够保持自然的随动旋转,减少因打滑造成的位置偏移。这种设计避免了传统固定式托架对工件表面的划伤,同时也消除了因工件卡顿导致的机械冲击,为X光射线穿透检测提供了更加稳定、静止的拍摄基准,确保了缺陷成像的清晰度与可重复性。
滚轮耐磨自转测试的全流程解析与数据验证
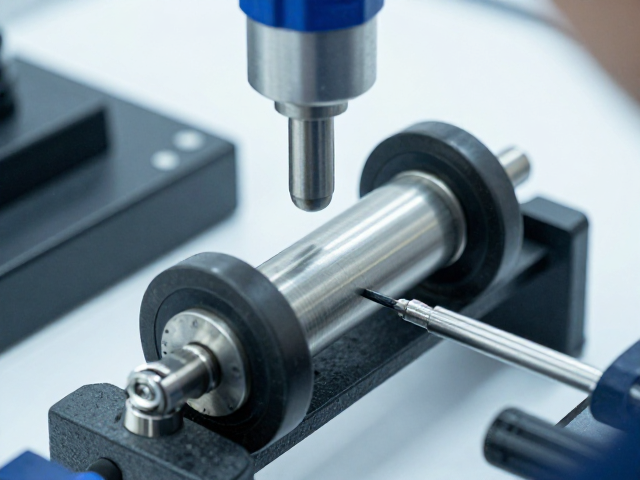
针对滚轮耐磨自转性能的评估,行业标准通常要求模拟长时间连续运行工况,通过落砂磨损试验或对磨试验来量化材料损耗。测试过程中,滚轮需在恒定载荷下持续旋转特定时长,随后测量其表面粗糙度变化、直径缩减量以及涂层附着力。真实的工业数据表明,经过表面硬化处理的钢制滚轮,在连续运行10,000小时后,其表面磨损深度通常控制在0.5毫米以内,且自转阻力矩保持在一个较低的稳定区间,这直接证明了耐磨涂层在长期工况下的有效性。测试环境需严格控制温湿度,以排除环境因素对摩擦系数判断的干扰,确保每一次自转测试的数据具备可追溯性。
自转测试的另一核心在于验证滚轮在负载变化下的响应一致性。通过在不同重量载荷下运行滚轮组,记录其启动扭矩与运行扭矩的波动范围,可以评估轴承精度与传动效率。实际案例中,采用高精度角接触球轴承配合预紧力调整的滚轮组件,其自转同轴度误差可控制在0.02毫米以内,这意味着工件在传输过程中不会产生肉眼可见的抖动。这种精密的自转稳定性对于X光探伤尤为重要,因为微小的震动都会在射线底片或数字成像面板上形成伪影,进而干扰对裂纹、气孔等微小缺陷的判定,因此,严密的自转测试是保障探伤结果准确性的前置条件。
工艺协同优化与检测效率的提升路径
防夹手工艺与滚轮耐磨自转技术并非孤立存在,二者在探伤生产线中存在着严密的协同关系。防护罩的结构设计需充分考虑滚轮的热胀冷缩特性,避免因高温导致的间隙变化而引发新的夹持风险。同时,滚轮的自转平稳性直接影响工件在检测室内的停留时间,稳定的自转减少了因调整位置所需的二次操作,从而缩短了单次检测周期。在实际应用中,通过优化滚轮排列间距与驱动同步性,可以实现工件的无停顿连续传输,这种流畅的运动状态进一步降低了机械部件的意外碰撞概率,从侧面提升了整体系统的安全性与可靠性。
随着自动化程度的提高,传感器数据与机械结构的融合成为工艺升级的方向。防夹手系统中的光电传感器数据可与滚轮驱动电机形成闭环控制,当传感器检测到异常接近信号时,不仅停止输送,还能立即降低滚轮转速,防止惯性带来的冲击。这种软硬件结合的优化措施,使得探伤设备在应对不规则形状工件时,依然能保持极高的安全冗余度。通过持续监测滚轮电机的电流密度与温度变化,维护人员可以预判轴承磨损趋势,提前进行保养,从而确保持续产出高质量的探伤图像,避免因设备故障导致的生产中断或误判漏检。