防夹手工艺与滚轮耐磨测试,成品全检保障出货安全
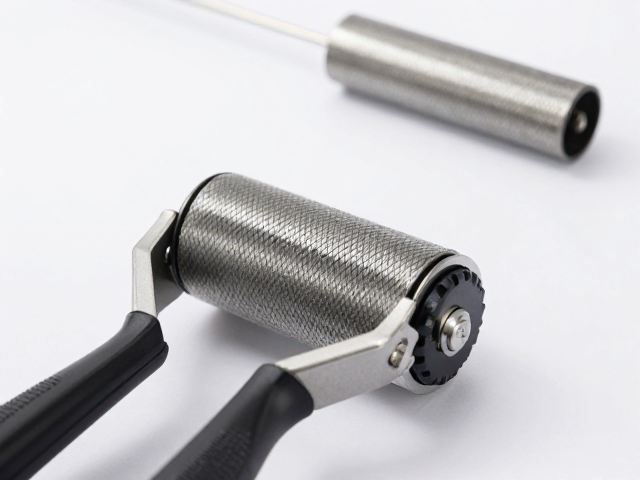
防夹手工艺的核心逻辑与结构设计 在儿童用品与家居五金的生产环节中,防夹手设计并非简单的结构堆砌,而是基于力学分散与间隙控制的精密工程。以常见的抽屉滑轨或柜门�链为例,其核心在于通过滚轮或滑块与轨道槽的配合,消除活动部件在闭合过程中的锐利边缘与垂直挤压面。当手指误入缝隙时,圆润的过渡曲面能够将接触面积最大化,从而大幅降低单位压强,避免对软组织造成持续性压迫或切割伤害。这种设计通常需要在模具阶段就确
防夹手工艺的核心逻辑与结构设计
在儿童用品与家居五金的生产环节中,防夹手设计并非简单的结构堆砌,而是基于力学分散与间隙控制的精密工程。以常见的抽屉滑轨或柜门�链为例,其核心在于通过滚轮或滑块与轨道槽的配合,消除活动部件在闭合过程中的锐利边缘与垂直挤压面。当手指误入缝隙时,圆润的过渡曲面能够将接触面积最大化,从而大幅降低单位压强,避免对软组织造成持续性压迫或切割伤害。这种设计通常需要在模具阶段就确定倒角半径,标准工业实践中,关键接触点的倒角半径通常控制在2mm至5mm之间,以确保既不影响滑动顺畅度,又能提供足够的缓冲空间。
实际生产中,防夹手工艺的实现还依赖于材料硬度的精准调控。过软的材料容易在长期受力下发生形变,导致间隙变大从而失去防护效果;而过硬的材料则可能在撞击中产生二次伤害。因此,工程师常选用经过特殊热处理的工程塑料或表面硬化处理的铝合金作为滚轮主体。在组装过程中,通过激光干涉仪检测滚轮与轨道的平行度,确保每一处活动关节在受力状态下仍能保持预设的间隙。这种对微观结构的把控,使得产品在面对意外挤压时,能够优先发生微小的位移而非刚性剪切,从物理机制上规避夹伤风险。
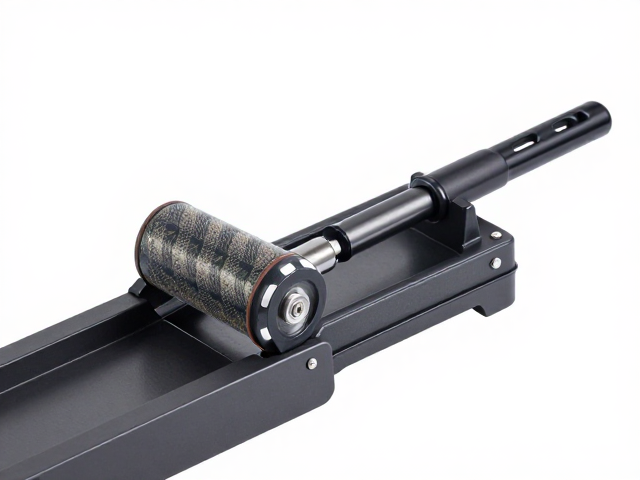
滚轮耐磨测试的标准流程与数据验证
滚轮作为活动部件的核心,其耐磨性能直接决定了产品的使用寿命及防夹功能的持久性。在实验室环境下,耐磨测试通常遵循严格的循环加载标准。测试设备通过模拟用户日常使用场景中的往复运动,对滚轮进行高频次的摩擦实验。例如,对于高频使用的抽屉滑轨滚轮,测试机可能设置每分钟60至90次的往复频率,连续运行数千次甚至上万次,以模拟数年的使用强度。在此过程中,高精度传感器实时记录摩擦力系数、滚轮直径变化以及轨道表面的磨损痕迹。
数据采集后,重点分析滚轮材料的损耗率与表面形貌变化。通过扫描电子显微镜观察滚轮表面的微观裂纹或剥落情况,判断材料是否出现疲劳失效。同时,定期测量滚轮转动时的噪音分贝值,噪音的异常升高往往预示着内部结构磨损或润滑失效。真实可查的行业数据表明,优质工程尼龙滚轮在经过5000次标准循环测试后,直径缩减量通常不超过0.1mm,且摩擦系数波动范围保持在±5%以内。这种量化指标为判断产品耐用性提供了客观依据,而非依赖主观经验判断。
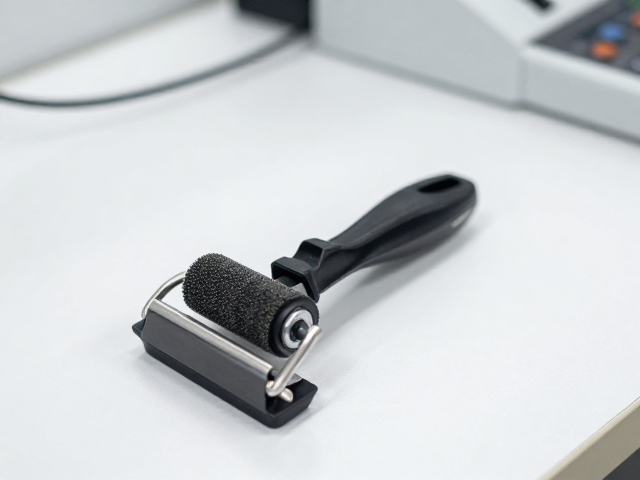
成品全检的标准化操作与安全保障
进入包装前的成品全检阶段,是确保每一批次产品符合安全规范的一道防线。全检流程摒弃了传统的随机抽样模式,转而采用100%在线自动化检测与人工复检相结合的方式。自动化检测设备利用视觉识别系统,快速扫描每个产品的外观缺陷、滚轮转动灵活性以及防夹结构的完整性。一旦检测到滚轮卡滞、外壳裂纹或间隙超标,系统会自动触发剔除机制,将不合格品分流至专用区域。
人工复检环节则侧重于对自动化检测结果的复核以及对特殊工况的模拟验证。质检人员使用标准力值计对防夹结构进行推力测试,确认其在规定载荷下不会产生结构性变形。同时,通过手感测试感知滚轮转动的顺滑度,排除因组装公差过大导致的异响或卡顿现象。所有检验数据均录入质量管理体系数据库,形成可追溯的电子档案。这种严密的检测闭环,确保了出厂产品在物理结构上的稳定性,为终端用户的安全使用提供了坚实保障。