全自动无缝焊接,提升焊缝整形质量与速度的核心技巧
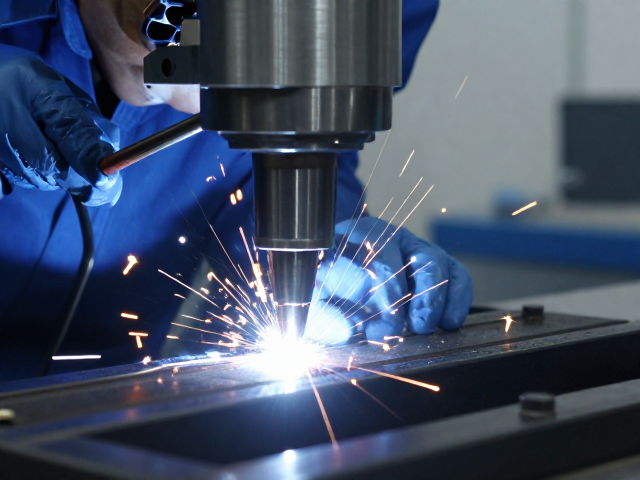
工艺原理与设备基础 全自动无缝焊接技术的核心在于消除传统拼接焊缝,通过旋压或连续成型工艺实现管材或容器的一体化成型。这种工艺去除了横向焊缝,显著提升了承压部件的整体强度与密封性能。现代自动化生产线通常配备高精度伺服控制系统,能够实时监测焊接过程中的张力、速度及温度变化,确保成型过程的稳定性。 设备层面的革新主要体现在激光焊接机与机器人手臂的协同作业上。高功率激光源提供集中且稳定的热源,配合自动跟
工艺原理与设备基础
全自动无缝焊接技术的核心在于消除传统拼接焊缝,通过旋压或连续成型工艺实现管材或容器的一体化成型。这种工艺去除了横向焊缝,显著提升了承压部件的整体强度与密封性能。现代自动化生产线通常配备高精度伺服控制系统,能够实时监测焊接过程中的张力、速度及温度变化,确保成型过程的稳定性。
设备层面的革新主要体现在激光焊接机与机器人手臂的协同作业上。高功率激光源提供集中且稳定的热源,配合自动跟踪传感器,可精确控制熔池形态。这种配置不仅减少了热影响区,还降低了材料变形,为后续整形工序奠定了良好的物理基础。
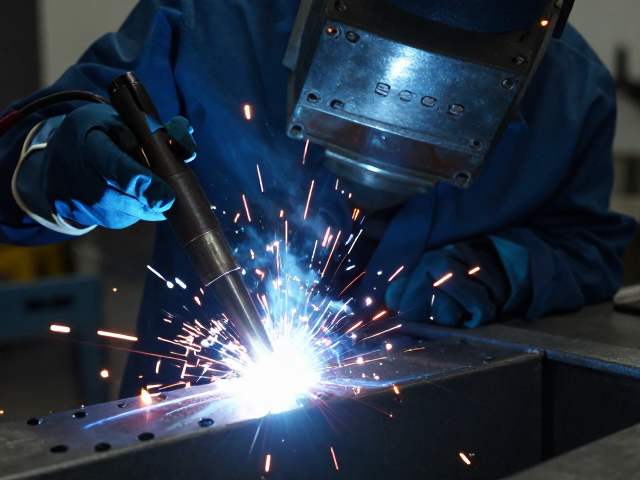
焊缝整形的关键控制参数
焊缝整形的质量直接取决于热输入与机械校形的配合。在焊接过程中,需严格控制激光功率、焊接速度以及保护气体流量,以避免氧化和气孔缺陷。过高的热输入会导致晶粒粗大,降低材料韧性,因此需根据板材材质与厚度,通过实验确定最佳工艺窗口。
机械校形环节通常采用液压或气动整形辊,在焊缝冷却前或退火过程中施加反向应力,以消除残余应力引起的波浪形变。整形压力需与材料屈服强度相匹配,压力不足无法消除变形,压力过大则可能造成表面压痕或材料破裂。实时反馈系统会监测整形后的直线度与圆度,确保产品符合公差要求。
速度提升与效率优化策略
提升焊接速度并非单纯提高行进速率,而是依赖于工艺参数的动态优化。采用脉冲激光焊接技术可以在降低平均热输入的同时,保持熔深,从而允许更高的焊接速度。此外,优化接头形式,如采用对接或搭接的精确预装配,可减少填充材料的需求,缩短焊接周期。
自动化路径规划与智能调度系统也是提升整体效率的关键。通过算法优化焊接轨迹,减少空行程时间,并实现多工位并行作业。数据驱动的过程监控能够实时识别潜在缺陷,及时调整参数,避免因返工造成的时间浪费。这种精细化管理使得生产节拍更加紧凑,显著提升单位时间的产出量。