全自动无缝焊接对接接头渗透检测(PT)标准与流量优化指南
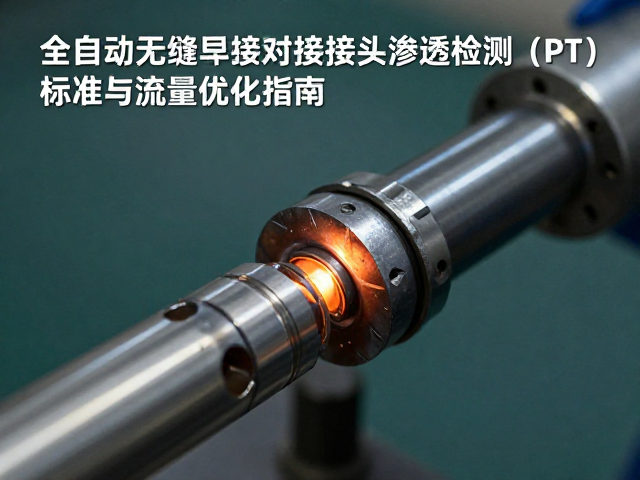
渗透检测在无缝焊接接头中的核心应用逻辑 全自动无缝焊接对接接头的渗透检测(PT)主要依赖毛细作用原理,通过高渗透力的着色或荧光渗透剂进入表面开口缺陷,再经显像剂吸附显现痕迹。在工业制造场景中,这种无损检测方法能够有效识别裂纹、气孔、疏松以及未熔合等开放性缺陷,尤其适用于不锈钢、铝合金、钛合金等非多孔性材料的表面质量控制。由于无缝焊接接头通常承受高压或高温环境,其完整性直接关联设备的安全运行,因此
渗透检测在无缝焊接接头中的核心应用逻辑
全自动无缝焊接对接接头的渗透检测(PT)主要依赖毛细作用原理,通过高渗透力的着色或荧光渗透剂进入表面开口缺陷,再经显像剂吸附显现痕迹。在工业制造场景中,这种无损检测方法能够有效识别裂纹、气孔、疏松以及未熔合等开放性缺陷,尤其适用于不锈钢、铝合金、钛合金等非多孔性材料的表面质量控制。由于无缝焊接接头通常承受高压或高温环境,其完整性直接关联设备的安全运行,因此PT检测不仅是工艺验证的一环,更是确保结构完整性的关键步骤。
在实际操作体系中,渗透检测的标准执行需严格遵循国际或国家相关规范,如ISO 3452系列标准或GB/T 18851系列标准,这些文件详细规定了从预清洗、渗透、去除、显像到观察评定的完整工艺流程。检测人员需依据具体材料特性及工件表面状态,选择合适的渗透剂类型(水洗型、后乳化型或溶剂去除型)以及显像方式(干粉、湿式或自显像)。标准中强调环境光照度、温度控制及试剂有效期管理,任何偏离标准程序的操作都可能导致漏检或误判,进而影响对接头质量的客观评估。
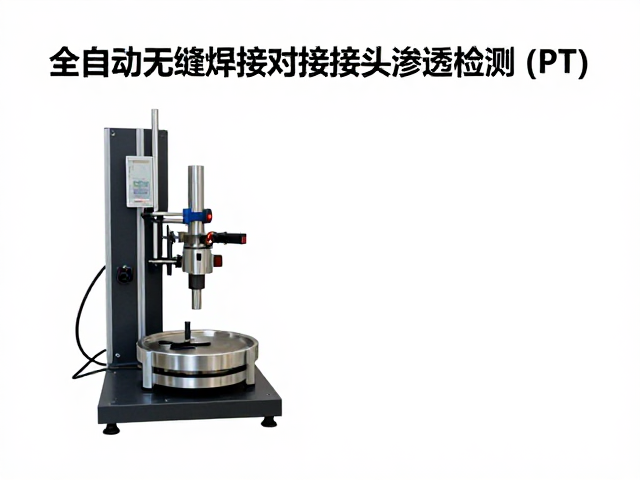
检测流程中的标准化控制要素
预清洗是渗透检测成功实施的前提条件,必须彻底清除焊缝表面的油污、氧化皮、油漆残留及水分,以免阻碍渗透剂进入缺陷内部。清洗方法需根据工件材质和污染程度选择,常用溶剂清洗或碱性清洗,清洗后需确保表面干燥且无溶剂残留。若清洗不净,渗透剂无法有效渗入缺陷,导致假阴性结果;若清洗剂含有抑制渗透的成分,则可能改变渗透剂的物理性能,影响检测灵敏度。标准操作要求使用干净的擦拭布,避免二次污染,并在清洗后尽快进行渗透步骤,以防止污染物重新附着。
渗透时间的控制直接影响检测结果的可靠性,该时间取决于渗透剂的性能、缺陷类型、表面粗糙度及环境温度。标准通常规定最小渗透时间,例如对于裂纹类缺陷,一般不少于10分钟,但在高温或高粘度渗透剂情况下需适当延长。自动检测系统中,渗透喷淋或浸泡时间由程序精确设定,确保每个接头获得一致的渗透效果。去除步骤同样关键,水洗型需控制水压和温度,避免过度冲洗导致缺陷内渗透剂流失;后乳化型需精确控制乳化时间,确保表面多余渗透剂去除且缺陷内保留足够量。显像步骤则通过吸附作用将缺陷中的渗透剂吸出,形成肉眼可见的指示痕迹,显像剂层的厚度需均匀且适中,过厚会掩盖细微缺陷,过薄则吸附能力不足。
自动化设备的流量优化策略
在全自动渗透检测系统中,流量优化是提升检测效率与一致性的核心环节。渗透剂的喷淋流量需经过精确计算,确保工件表面获得均匀且足够的覆盖率,同时避免过量导致浪费和后续清洗困难。对于大型对接接头,多喷头阵列的布局与流量分配需通过流体模拟或实地测试确定,保证焊缝区域无死角。流量传感器实时监测管路压力与流速,反馈至控制系统进行动态调整,以应对粘度变化或管路堵塞等异常情况。优化后的流量参数可降低试剂消耗,减少废液处理成本,同时提高检测过程的稳定性。
去除与显像阶段的流量控制同样影响检测质量。高压水射流的流量与角度需经过校准,确保能有效去除表面渗透剂而不损伤工件表面或冲掉缺陷内渗透剂。在显像剂喷涂过程中,雾化效果与沉积速率需保持一致,自动系统通过调节气压和喷嘴距离,实现显像剂层的均匀分布。流量优化还需考虑环境因素,如温度变化会影响渗透剂粘度,进而影响流动特性,系统应具备温度补偿功能,自动调整泵送参数。通过数据记录与追溯,每次检测的流量曲线可用于分析工艺稳定性,为后续参数微调提供依据,确保持续符合标准要求。
缺陷判定与结果记录规范
渗透检测结果的评定依赖于检测人员对显示痕迹的识别与判断,标准中明确区分相关显示与非相关显示。相关显示直接对应于工件表面缺陷,如裂纹、气孔等,需记录其位置、尺寸、形状及分布特征;非相关显示则由工件结构、材料组织或表面状态引起,如加工刀痕、锻造折叠等,需结合工艺知识进行辨析,避免误判。自动检测系统常配备图像采集与分析模块,通过对比标准缺陷图谱或采用算法辅助识别,提高判定的一致性与效率。检测结果需详细记录,包括检测参数、环境条件、使用的试剂批次、评定人员信息及缺陷图示,形成可追溯的质量档案。
对于不合格接头的处理,标准规定需依据具体缺陷类型、数量、尺寸及所在部位,评估其对结构完整性的影响,并决定是否返修或报废。返修后需重新进行渗透检测,以验证缺陷是否完全消除。记录文件需符合质量管理体系要求,确保信息完整、清晰且可验证。在自动化生产环境中,检测数据可与生产管理系统对接,实现质量数据的实时分析与统计,为工艺改进提供数据支持。通过严格遵循标准流程与优化检测参数,全自动渗透检测能够有效保障无缝焊接接头的表面质量,降低因表面缺陷引发的失效风险。