静电喷塑前超声波清洗铝合金钢管工艺详解
超声波清洗在铝合金表面的物理与化学作用机制 铝合金钢管在进入静电喷塑工序前,表面残留的油污、氧化皮及微小颗粒会直接导致涂层附着力下降,引发起泡或剥落现象。超声波清洗技术利用高频声波在清洗液中产生的“空化效应”,即液体中微小气泡在声压作用下迅速生成、生长并瞬间闭合,这一过程产生的局部高压冲击波能深入到钢管内壁、螺纹缝隙及复杂几何结构的死角。对于铝合金这种质地相对较软且易受化学腐蚀的材料,物理冲刷必
超声波清洗在铝合金表面的物理与化学作用机制
铝合金钢管在进入静电喷塑工序前,表面残留的油污、氧化皮及微小颗粒会直接导致涂层附着力下降,引发起泡或剥落现象。超声波清洗技术利用高频声波在清洗液中产生的“空化效应”,即液体中微小气泡在声压作用下迅速生成、生长并瞬间闭合,这一过程产生的局部高压冲击波能深入到钢管内壁、螺纹缝隙及复杂几何结构的死角。对于铝合金这种质地相对较软且易受化学腐蚀的材料,物理冲刷必须严格控制强度,避免损伤基材表面完整性,因此工艺中通常采用20-40kHz的频率区间,既保证了对顽固污渍的剥离能力,又防止了高频振动对管材结构的潜在疲劳损伤。
清洗介质的选择与配比决定了化学辅助去污的效果。针对铝合金特性,水基清洗剂需具备中性或弱碱性特征,pH值通常控制在7.5至9.0之间,以平衡去油效率与防止铝材表面发生碱蚀发黑或点蚀的风险。清洗剂中复配的表面活性剂能降低液体表面张力,加速油污乳化,而缓蚀剂则能在铝材表面形成临时保护膜,抑制基体金属在清洗过程中的电化学腐蚀。这种物理空化与化学润湿、乳化的协同作用,使得清洗后的铝合金表面达到无油、无锈、无可见颗粒物的状态,为后续粉末涂料的熔融流平和化学键合提供理想的微观界面。
铝合金钢管超声波清洗的标准作业流程
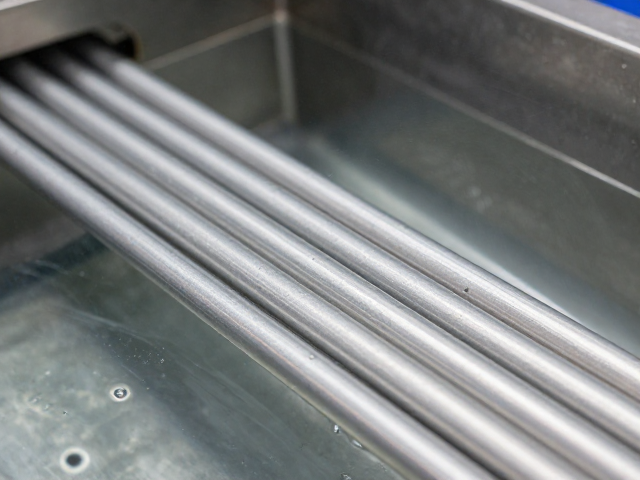
预处理阶段的脱脂与水洗是清洗工艺的核心环节。钢管经人工或机械方式挂入超声波清洗槽前,需经过简单的目视检查,剔除明显损伤件。清洗槽内注入配置好的水基清洗液,温度通常维持在45℃至60℃之间,这一温度区间能显著降低油脂粘度,提高表面活性剂的渗透速率。超声波发生器启动后,清洗时间一般设定为3至5分钟,具体时长依据油污程度和管材表面积调整。在此过程中,空化气泡对管壁进行全方位微射流冲击,将附着在表面的矿物油、切削液残留从微观凹凸处剥离,随后进入清水漂洗槽,利用超声波辅助去除残留的清洗剂和松脱的污物,确保无化学残留。
后处理阶段的干燥与检验是决定喷塑质量的关键步骤。清洗后的铝合金钢管需立即进入热风干燥或离心干燥设备,彻底去除表面水分。对于内壁清洗,需特别注意干燥效率,残留水分在高温喷塑固化过程中气化会产生针孔缺陷。干燥完成后,需进行严格的表面质量检验,通常采用去离子水接触角测试或白布擦拭法评估清洁度,确保表面张力达到粉末涂料附着要求。检验合格的钢管需尽进入下一道工序,若因生产节奏需暂存,必须覆盖防尘罩,防止空气中的尘埃二次污染已清洁表面,因为任何微小的颗粒污染都会在静电喷塑后形成明显的瑕疵点。
工艺参数控制与常见缺陷规避
温度与频率的匹配是防止铝合金表面损伤的核心控制点。过高的清洗温度会加速清洗剂中化学成分的分解,可能导致铝材表面产生轻微腐蚀或变色,而过低的温度则无法有效软化油脂,降低清洗效率。频率方面,低频段(20-28kHz)空化强度大,适合重油污清洗,但可能对精密螺纹或薄壁管造成侵蚀;高频段(40-80kHz)空化气泡小而均匀,适合精细清洗。对于常规铝合金钢管,推荐采用双频或变频超声波设备,在脱脂阶段使用较低频率强化去污,在漂洗阶段切换至高频率以增强细微颗粒的悬浮与去除,从而在清洁效率与基材保护之间取得平衡。
清洗液的管理与定期维护直接影响长期工艺的稳定性。随着清洗过程的进行,清洗液中的油污含量、金属离子浓度及表面活性剂损耗会逐渐变化,导致清洗能力下降。需建立周密的液位监测与成分分析机制,当清洗液中油污含量超过临界值(通常通过滴定法测定酸价或碱价变化判断)时,需进行油水分离处理或更换新液。此外,超声波换能器的效能会随使用时间衰减,需每半年至一年检测一次输出功率,确保槽内声场分布均匀。若发现局部清洗不均,需检查挂具接触是否良好,确保超声波能量能有效传递至钢管表面,避免因声场屏蔽导致的清洗盲区。