佛山五金喷涂,静电喷塑工艺与皮革贴合技巧全解析
静电喷塑工艺的底层逻辑与表面预处理标准 佛山地区的五金喷涂行业经过多年沉淀,静电喷塑技术已成为金属表面处理的核心环节。该工艺利用高压静电电场,使粉状涂料微粒带上负电荷,在电场力的作用下,这些微粒定向吸附于带正电的工件表面,随后经过高温烘烤流平固化,形成均匀、致密的涂层。这一过程不仅提升了涂层的附着力,还显著增强了五金制品的耐腐蚀性和机械强度,使其能应对更为严苛的使用环境。 前处理质量直接决定了最
静电喷塑工艺的底层逻辑与表面预处理标准
佛山地区的五金喷涂行业经过多年沉淀,静电喷塑技术已成为金属表面处理的核心环节。该工艺利用高压静电电场,使粉状涂料微粒带上负电荷,在电场力的作用下,这些微粒定向吸附于带正电的工件表面,随后经过高温烘烤流平固化,形成均匀、致密的涂层。这一过程不仅提升了涂层的附着力,还显著增强了五金制品的耐腐蚀性和机械强度,使其能应对更为严苛的使用环境。
前处理质量直接决定了最终涂层的寿命与美观度,是静电喷塑中不可省略的关键步骤。合格的预处理流程通常包含除油、除锈、表调及磷化或铬化等工序,旨在彻底清除工件表面的油污、氧化皮及杂质,并在金属表面形成均匀致密的微晶转化膜。佛山不少大型加工厂严格执行严格的酸洗磷化标准,确保工件在进入喷房前达到无油、无锈、无灰的洁净状态,从而避免涂层出现起泡、剥落或附着力不达标等早期失效现象。
喷涂参数控制与固化成膜的关键要素
静电喷塑的效果高度依赖于设备参数与操作手法的精准配合。喷涂电压通常控制在60-100kV之间,电流维持在20-80μA,喷枪距离工件表面保持10-15厘米,以确保涂料能均匀覆盖且不过厚。粉末的粒径分布、流动性以及TGSE(玻璃化转变温度)等物理指标会直接影响流平效果。佛山当地的喷涂车间普遍采用自动回收系统,对过喷粉末进行筛分回收,既控制了成本,又保证了每次喷涂物料的一致性,减少了因粉末老化导致的橘皮、针孔等缺陷。
固化阶段的温度与时间控制是形成最终涂膜性能的决定性因素。不同型号的塑粉(如环氧型、聚酯型或丙烯酸型)具有特定的固化曲线,通常要求在180-200℃的烘道中停留10-20分钟。温度过低会导致涂层未完全交联,表现为硬度不足、耐溶剂性差;温度过高则可能引起涂层黄变、粉化或基材变形。实际生产中,操作人员需依据粉末供应商提供的技术参数表,结合烘道内的实际温区分布进行微调,确保工件各部位受热均匀,实现理想的交联密度。
皮革贴合五金件的热压成型原理
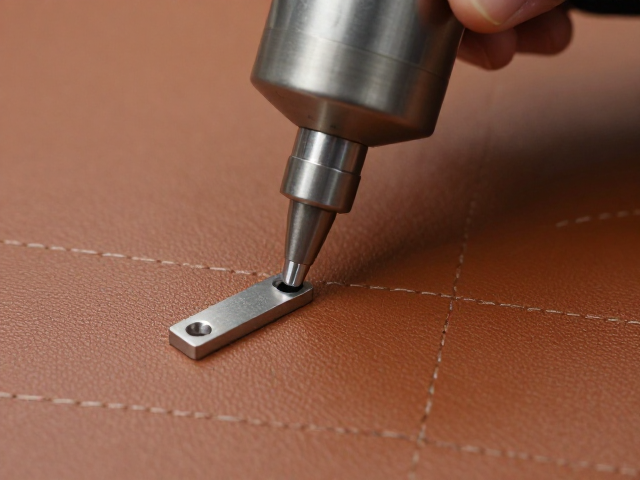
将皮革与硬质五金件结合,通常采用热压贴合技术,其核心在于利用热压轮或模具对皮革与经过特殊处理的金属表面施加压力与热量,使粘合剂发生物理或化学交联,从而实现牢固结合。佛山作为制造业重镇,许多高端家具五金及箱包配件供应商已掌握精密的热压成型工艺。金属表面需经过打磨、阳极氧化或喷涂专用底漆处理,以增加表面粗糙度和化学活性,提升与皮革粘合剂的抓附力。
粘合剂的选择与涂布均匀性直接影响贴合的牢固度与外观平整度。常用的粘合剂包括聚氨酯(PU)热熔胶或水性环保胶,它们具有良好的柔韧性和耐老化性。在贴合过程中,温度通常控制在120-150℃,压力需根据皮革厚度与硬度进行精确调节。过大的压力可能导致皮革纤维断裂或五金件变形,压力不足则会造成局部脱胶。佛山部分专业工坊采用自动化热压机,通过PLC控制系统精确调节压合时间与压力曲线,确保大面积贴合无气泡、无褶皱,边缘过渡自然。
皮革贴合中的缺陷排查与质量控制
在实际生产中,皮革贴合常出现起泡、脱胶、边缘翘曲等质量问题,这些问题多源于表面处理不净、粘合剂涂布不均或热压参数设置不当。起泡现象通常由皮革内部湿气未完全排出或粘合剂溶剂挥发过快引起,需优化预热工序或调整烘道温度曲线。脱胶问题则多与金属表面预处理不足或粘合剂老化有关,需定期检测粘合剂的粘度与初粘性,并严格执行表面清洁标准,确保无油污残留。
边缘翘曲是另一常见难题,主要由皮革与金属基材的热膨胀系数差异导致。在温度变化时,皮革收缩或膨胀程度大于金属,从而在边缘处产生应力集中。为解决这一问题,佛山的技术人员常在金属边缘设计微倒角或增加过渡区域,并在贴合后设置冷却定型工序,释放内部应力。此外,选用低收缩率的专用皮革粘合剂,并在贴合后进行恒温恒湿陈化处理,能有效提升边缘贴合的稳定性,确保产品在长期使用中保持外观完整与结构牢固。