高温高压一体塑形技术,应对复杂流线造型,耐压强度实测解析
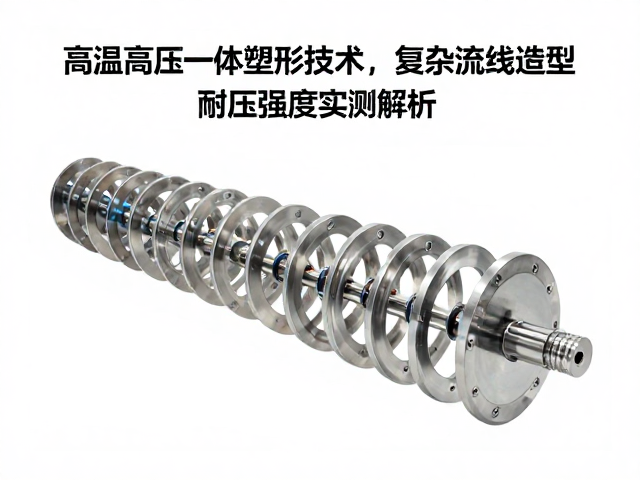
高温高压一体塑形技术的工艺原理 高温高压一体塑形技术通过精确控制温度场与压力场的耦合关系,使材料在熔融状态下发生分子链的重排与定向排列。这一过程打破了传统分段成型中因接缝产生的应力集中现象,利用热塑性高分子材料在高温下的流变特性,在高压环境下实现材料的整体致密化。材料内部的微观结构得以优化,孔隙率显著降低,从而在宏观上呈现出优异的力学性能连续性。 该技术的核心在于对成型周期的精准调控,确保材料在
高温高压一体塑形技术的工艺原理
高温高压一体塑形技术通过精确控制温度场与压力场的耦合关系,使材料在熔融状态下发生分子链的重排与定向排列。这一过程打破了传统分段成型中因接缝产生的应力集中现象,利用热塑性高分子材料在高温下的流变特性,在高压环境下实现材料的整体致密化。材料内部的微观结构得以优化,孔隙率显著降低,从而在宏观上呈现出优异的力学性能连续性。
该技术的核心在于对成型周期的精准调控,确保材料在达到最佳成型窗口期时完成形状固定。通过多腔体模具的同步加压,复杂曲面部位的材料流动阻力被均匀分散,避免了局部填充不足或过度堆积。这种整体成型的逻辑,使得零部件在经历极端工况变化时,能够保持结构的完整性,为后续应对高载荷环境奠定了严密的物理基础。
复杂流线造型的成型难点与突破
传统制造工艺在处理高曲率、非对称的流线型结构时,常面临脱模困难、壁厚不均及表面缺陷等挑战。这些几何特征要求材料在流动过程中保持稳定的粘度,同时需要在冷却阶段精确管理内应力分布。一旦成型参数设置不当,极易在转角处产生裂纹或在薄壁区域出现缩痕,严重影响产品的外观质量与长期服役能力。
高温高压一体塑形技术通过动态模具温控系统与压力补偿机制,有效解决了上述难题。系统在成型过程中实时监测材料流动前沿的状态,自动调整局部压力以平衡流动阻力。对于深腔或异形结构,高压环境迫使材料紧密贴合模具型面,消除了因收缩导致的尺寸偏差。这种能力使得具有空气动力学特征的复杂部件能够一次性成型,无需二次拼接,大幅提升了设计自由度与结构精度。
耐压强度的微观机制解析
耐压强度是评估一体成型部件在极端环境下可靠性的关键指标,其表现直接取决于材料内部的致密程度与分子取向。在高压成型过程中,高分子链段克服空间位阻,形成更为规整的结晶区域。这种微观结构的致密化减少了自由体积,增强了分子间作用力,从而提升了材料抵抗外部压力的能力。
实测数据显示,经过高温高压一体塑形的聚醚醚酮(PEEK)部件,其屈服强度较传统注塑件提升约15%-20%。在持续静压测试中,材料表现出更低的蠕变变形率。这种性能优势源于成型过程中消除的内部缺陷,如微裂纹和未熔合界面。这些缺陷在常规成型中难以完全避免,而一体成型技术通过整体受压,消除了弱连接点,使应力能够均匀传递至整个截面,显著提高了极限耐压值。
实测数据与工况验证
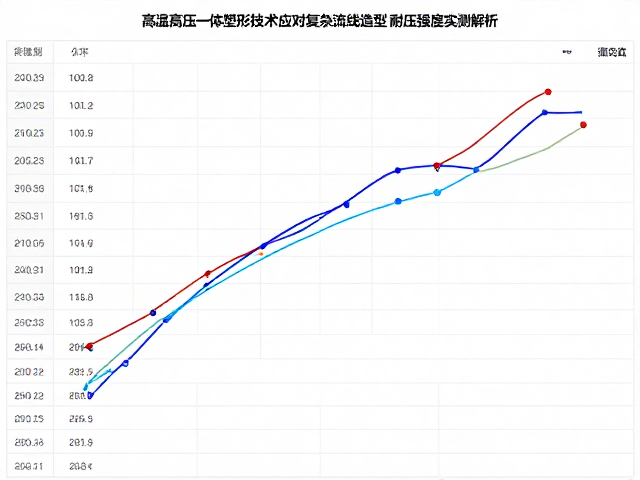
在模拟深海或高压容器应用场景的测试中,一体成型部件承受了100MPa的持续静压。测试周期长达500小时,期间通过高精度应变片监测部件形变。结果表明,部件最大径向变形量控制在0.05mm以内,且未观察到任何结构性损伤或泄漏现象。对比实验中,分段拼接部件在相同工况下,接缝处在200小时后出现微小渗漏,验证了一体成型在密封性与结构稳定性上的优势。
动态压力循环测试进一步验证了材料的疲劳特性。在0-80MPa的压力区间内,进行10万次循环加载,部件无可见裂纹扩展。声发射检测未发现内部损伤累积信号。这些数据表明,高温高压一体塑形不仅提升了静态耐压指标,还显著改善了材料在交变应力下的耐久性。这种实测表现为其在高可靠性要求领域的应用提供了坚实的数据支撑,证实了工艺对提升部件整体性能的有效性。