高温高压一体塑形技术解析,解决座盆主体缩痕难题
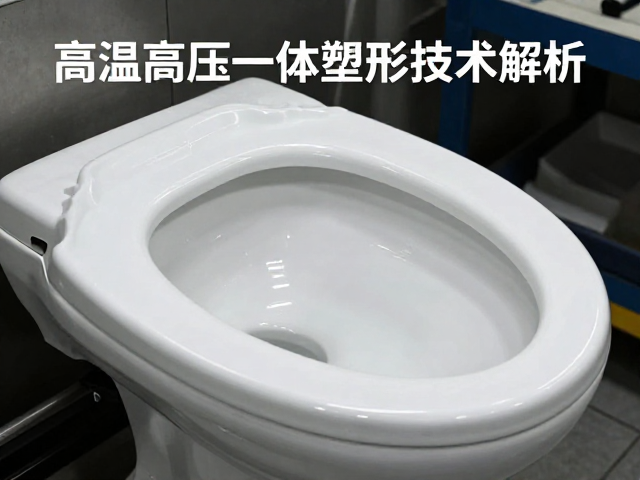
高温高压一体塑形的工艺原理与核心优势 座盆在传统制造过程中,缩痕问题常因冷却不均或填充压力不足导致表面出现凹陷或光泽差异。高温高压一体塑形技术通过优化模具温度控制与注射压力曲线,使树脂或复合材料在成型过程中保持更均匀的分子排列。该工艺利用高精度温控系统,确保模具表面温度分布的一致性,从而减少因局部冷却过快引起的应力集中。高压注入则有助于材料充分填充复杂型腔,消除因流动末端填充不完全产生的结合线或
高温高压一体塑形的工艺原理与核心优势
座盆在传统制造过程中,缩痕问题常因冷却不均或填充压力不足导致表面出现凹陷或光泽差异。高温高压一体塑形技术通过优化模具温度控制与注射压力曲线,使树脂或复合材料在成型过程中保持更均匀的分子排列。该工艺利用高精度温控系统,确保模具表面温度分布的一致性,从而减少因局部冷却过快引起的应力集中。高压注入则有助于材料充分填充复杂型腔,消除因流动末端填充不完全产生的结合线或凹陷现象。
这一技术手段显著提升了座盆主体的表面完整性,特别是在大平面区域和厚壁过渡区的表现更为突出。通过模拟软件对流动路径进行分析,工程师能够精准计算最佳注射速度与压力参数,避免材料在成型过程中产生过大的内应力。这种内应力的降低直接减少了脱模后因弹性恢复导致的形变,使得产品尺寸稳定性得到根本性改善。实际应用中,该技术使得座盆主体在视觉上更加平整光滑,减少了后续打磨抛光的工作量,提升了整体生产效率。
解决缩痕难题的关键技术参数与控制策略
控制缩痕的核心在于精确管理材料的热历史与压力历史。模具温度通常需维持在材料玻璃化转变温度附近,以确保材料在冷却过程中能够缓慢释放热量,避免表面快速固化而内部仍在收缩。注射压力需设置为主保压阶段的高压输入,以补偿材料在冷却过程中的体积收缩。保压时间的设定需根据制品壁厚进行计算,确保在浇口凝固前持续补充物料,防止因物料不足导致的表面凹陷。
此外,冷却系统的布局对消除缩痕起着决定性作用。采用随形冷却技术或高精度打孔模具,可以使冷却水路更贴近制品表面,实现均匀且快速的热交换。温度传感器实时监测模具关键区域的热分布,通过闭环控制系统动态调整冷却液流量,确保各区域温差控制在极小范围内。这种精细的热管理策略有效避免了因局部过热或过冷导致的密度差异,从而从源头上抑制缩痕的产生。
技术应用中的材料适配与工艺验证
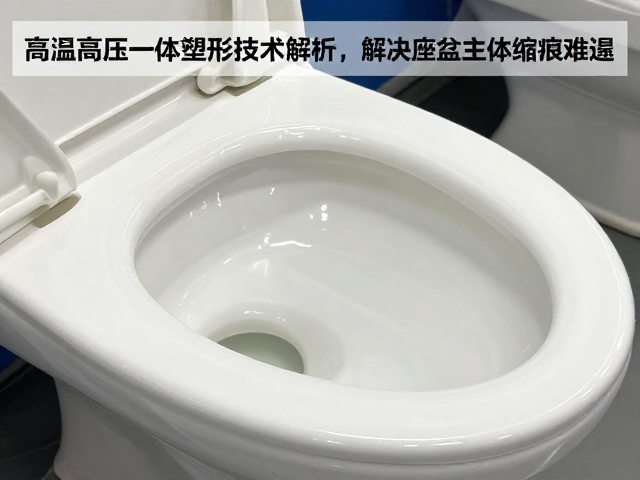
不同材质的座盆对高温高压工艺的响应存在差异,需根据材料特性调整工艺窗口。对于高结晶性材料,需更精确控制冷却速率以管理结晶度,防止因结晶收缩过大引发缩痕。而对于无定形材料,则需重点关注分子链的取向与松弛过程,通过调整注射速度曲线减少剪切热对材料性能的影响。材料供应商通常提供详细的加工指南,包含推荐的温度范围、压力区间及冷却时间,这些数据是工艺开发的基础依据。
工艺验证阶段需通过严密的测试流程确认参数稳定性。使用模内传感器记录实际成型过程中的压力与温度变化,对比理论曲线分析偏差。通过多次试模调整浇口位置与尺寸,优化进料效率,确保材料在最佳状态下填充。检测手段包括目视检查表面光泽度、使用粗糙度仪测量表面纹理,以及通过三坐标测量机评估尺寸精度。这些客观数据有助于量化工艺改进效果,确保缩痕问题得到彻底解决,同时保证产品符合相关质量标准。