航空级铝合金CNC加工,模块化精密组装与SOP标准化作业解析
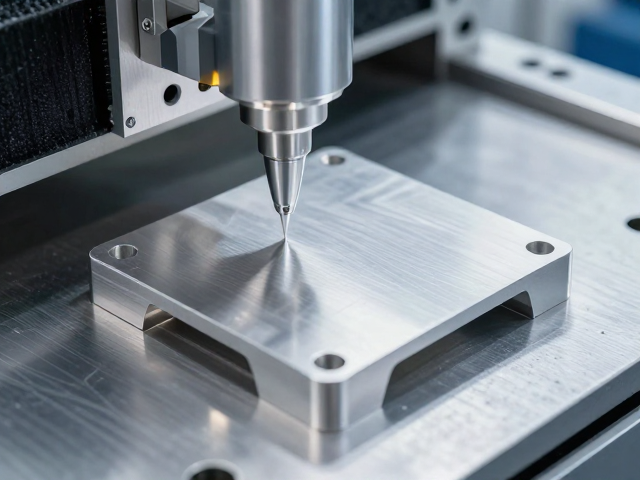
航空级铝合金CNC加工的核心工艺与材料特性 航空级铝合金,如7075和6061系列,因其优异的强度重量比和耐腐蚀性能,成为高端制造领域的首选基材。在CNC加工过程中,刀具的选择与切削参数的设定直接决定了零件的表面质量与尺寸精度。由于7075铝合金硬度较高,加工时容易产生切削热,导致刀具磨损加剧或工件变形,因此通常采用高速钢或涂层硬质合金刀具,并配合严密的冷却液系统进行热管理。 加工过程中的装夹稳
航空级铝合金CNC加工的核心工艺与材料特性
航空级铝合金,如7075和6061系列,因其优异的强度重量比和耐腐蚀性能,成为高端制造领域的首选基材。在CNC加工过程中,刀具的选择与切削参数的设定直接决定了零件的表面质量与尺寸精度。由于7075铝合金硬度较高,加工时容易产生切削热,导致刀具磨损加剧或工件变形,因此通常采用高速钢或涂层硬质合金刀具,并配合严密的冷却液系统进行热管理。
加工过程中的装夹稳定性是保证精度的另一关键因素。航空零件通常具有薄壁或复杂曲面结构,传统的虎钳夹持可能因夹持力过大引起应力变形。现代车间多采用专用夹具或真空吸附平台,通过模拟实际工况的受力分析,优化夹持点分布,从而在去除大量余量的粗加工阶段后,依然能保持微米级的形位公差,满足航空部件严苛的装配要求。
模块化精密组装中的公差控制与连接技术
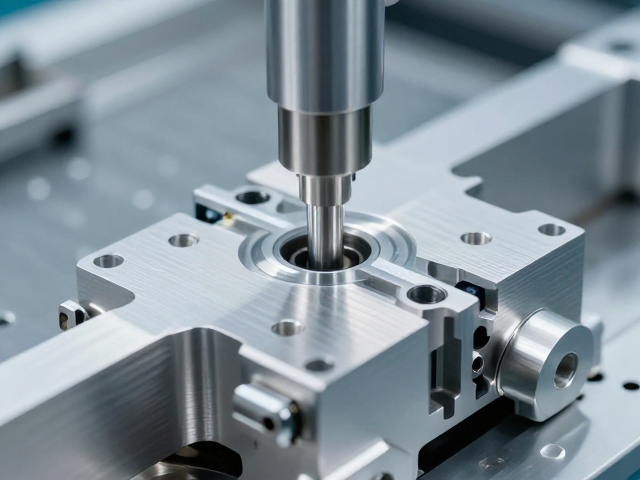
模块化设计将复杂的航空部件拆解为多个独立的功能单元,通过精密接口实现快速组装与后期维护。在组装环节,孔位对齐与平面度控制是核心难点。依靠高精度定位销和浮动接头,可以有效补偿各模块在独立加工及运输过程中产生的微小累积误差。这种设计不仅降低了单件加工的难度,还提高了整体结构的可靠性,使得不同批次的零件能够像积木一样精确咬合。
连接方式的选择直接影响模块间的刚性与密封性。在需要承受高载荷或振动的部位,高强度螺栓连接配合防松垫片成为主流方案,其预紧力需通过扭矩扳手精确控制,以确保连接界面的摩擦力矩符合设计规范。而在对气密性或水密性有要求的区域,则采用专用密封件与过盈配合技术,通过精密的压装工艺实现无间隙连接,确保模块在极端环境下的结构完整性与功能稳定性。
SOP标准化作业在提升制造一致性中的作用
标准作业程序(SOP)将复杂的制造流程分解为可量化、可执行的标准动作,是确保批量生产一致性的基石。从原材料入库检验到最终成品出库,每一个操作步骤都对应着详细的作业指导书,明确规定了工具规格、操作手法、检测频率及合格标准。这种高度标准化的作业模式减少了人为经验差异对产品质量的影响,使得不同班组、不同时段生产出的零件具有高度的一致性。
在SOP体系中,关键质量控制点(QC点)的设置至关重要。通过在加工前、加工中及组装后设置多重检验节点,利用三坐标测量机、影像检测仪等设备对关键尺寸进行实时数据采集与分析。一旦数据偏离控制限,系统即刻触发反馈机制,调整加工参数或暂停生产进行排查。这种基于数据的过程控制方法,不仅降低了废品率,还为后续的生产优化提供了真实可靠的大数据支撑,实现了制造过程的透明化管理。