无焊点热熔焊接,模块化精密组装工艺优化座垫底盘衔接密封
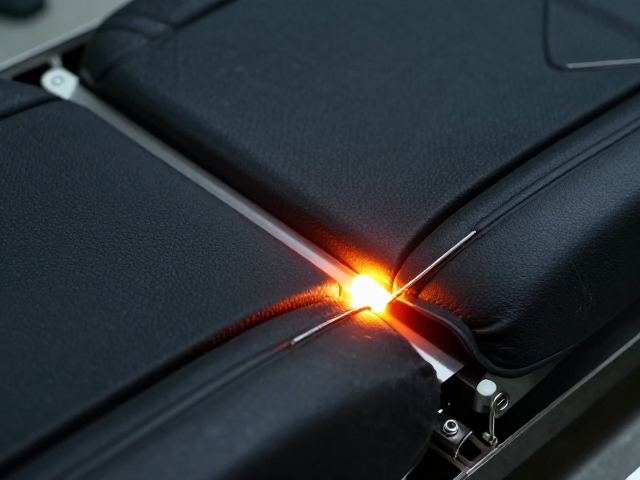
无焊点热熔焊接技术的物理机制与界面融合 无焊点热熔焊接依赖于高分子材料在临界温度下的粘流态转变,通过精确控制加热元件的温度场分布,使座垫骨架与底盘连接部位的接触面分子链发生相互扩散与缠结。这一过程摒弃了传统金属焊接中依靠填充金属或机械紧固带来的应力集中问题,转而利用材料本体的连续性实现结构一体化。在实际工艺中,加热模具需严格贴合工件表面,确保热能均匀传递至焊接界面,避免局部过热导致基材降解或欠热
无焊点热熔焊接技术的物理机制与界面融合
无焊点热熔焊接依赖于高分子材料在临界温度下的粘流态转变,通过精确控制加热元件的温度场分布,使座垫骨架与底盘连接部位的接触面分子链发生相互扩散与缠结。这一过程摒弃了传统金属焊接中依靠填充金属或机械紧固带来的应力集中问题,转而利用材料本体的连续性实现结构一体化。在实际工艺中,加热模具需严格贴合工件表面,确保热能均匀传递至焊接界面,避免局部过热导致基材降解或欠热导致结合强度不足。
界面融合的质量直接取决于压力施加的稳定性与时间参数的匹配。当基材达到设定的熔融阈值后,外部施压装置需克服材料粘弹性阻力,迫使两部件紧密贴合,排出界面间的空气与杂质。随着冷却阶段的开始,分子链重新结晶或固化,形成具有较高内聚力的连接区域。这种物理冶金过程不涉及化学反应物的添加,从而消除了焊渣、飞溅物以及有害气体的产生,为后续精密组装提供了洁净且高强度的基础连接面。
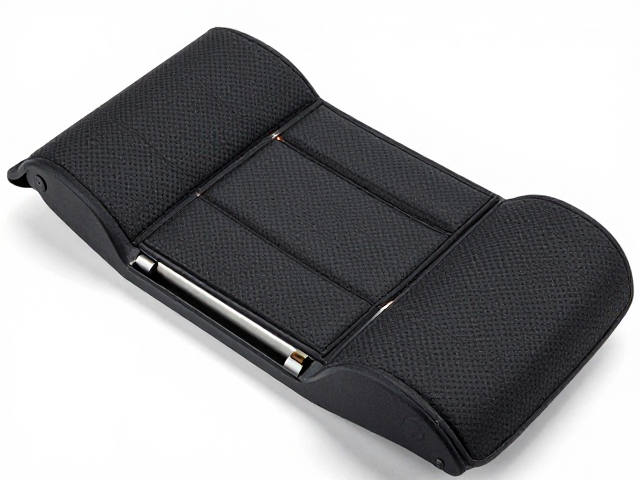
模块化精密组装中的公差控制与定位逻辑
模块化设计将座垫底盘的复杂结构分解为多个独立的功能单元,通过标准化的接口进行拼接。在组装过程中,定位销与导向结构确保了各模块间的高精度对位,减少了因累积误差导致的装配干涉。精密组装的核心在于对连接点微观形貌的管理,无焊点热熔形成的连接面需经过严格的平面度检测,确保其与相邻模块的配合面平滑过渡。任何微小的翘曲或不平整都可能影响最终产品的密封性能及结构刚度。
为了应对不同批次材料的收缩率差异,组装工艺引入了动态补偿机制。在关键连接区域,通过监测装配过程中的受力变化,实时调整夹具的夹持力,以消除内应力。这种柔性装配策略不仅提高了良品率,还增强了整体结构的抗疲劳性能。模块化组件的预加工精度需达到微米级别,以便在热熔焊接后仍能保持设计的几何形态,确保座垫在承受动态载荷时,各部件间不会产生相对位移或松动。
座垫底盘衔接处的密封机理与失效预防
座垫与底盘的衔接密封是防止湿气、灰尘侵入内部电子元件或缓冲材料的关键防线。无焊点热熔焊接形成的致密界面本身具备优异的阻隔性能,但为了应对极端工况,通常需在连接区域设置周向密封槽或嵌入弹性密封件。热熔过程中,高温高压使密封材料与基材表面产生微弱的物理吸附,形成严密的贴合层。这种非刚性密封结构允许一定程度的形变,从而适应车辆在行驶过程中产生的振动与热胀冷缩效应。
密封失效的常见诱因包括界面污染、焊接参数漂移以及材料老化。工艺优化中强调对焊接表面的清洁度管理,任何油脂或氧化层都会阻碍分子链的扩散,导致密封失效。此外,密封材料的耐老化性能需经过长期热氧老化测试验证,确保其在高温高湿环境下仍能保持弹性与密封性。通过模拟实际使用场景中的动态压力循环,评估密封结构的完整性,及时识别潜在的泄漏路径,从而优化焊接波形与压紧行程,提升整体密封系统的可靠性。
工艺参数优化与质量控制体系构建
工艺参数的优化是一个多变量耦合的过程,涉及温度、压力、时间以及冷却速率的综合调控。通过建立工艺窗口模型,确定各参数的最佳取值范围,确保焊接质量的一致性。温度曲线的平滑过渡有助于减少热冲击,防止基材变形;压力的施加需遵循先慢后快的原则,以利于空气排出和界面贴合;冷却速率的控制则影响材料的结晶度,进而决定最终连接的机械性能。
质量控制体系涵盖从原材料入库到成品出厂的全流程监控。在线检测设备实时监测焊接过程中的电流、电压及位移数据,通过算法分析判断焊接状态是否偏离设定值。对于关键连接点,采用无损检测技术如超声波探伤或红外热成像,评估内部结合质量,识别虚焊、未熔合等缺陷。建立严密的追溯机制,记录每一批次产品的工艺数据,以便在出现质量问题时快速定位原因,持续迭代优化生产工艺,确保座垫底盘衔接密封的高水准交付。