国产金豪同步倾仰底盘总成螺丝规格与数量详解
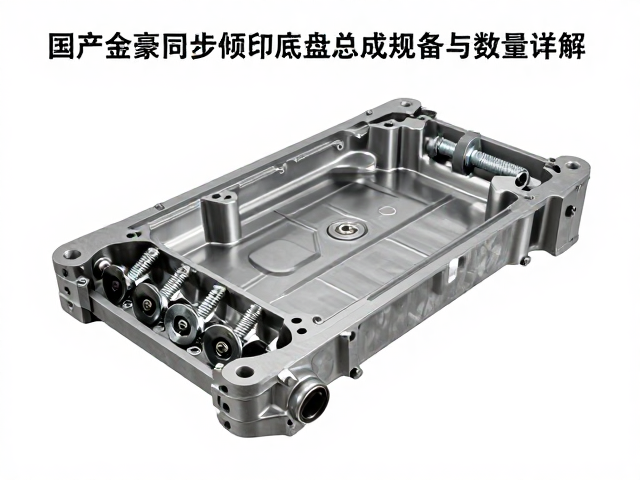
底盘总成核心紧固件的技术定义与功能架构 国产金豪同步倾仰底盘总成作为工程机械与专用车辆的关键承载部件,其螺丝规格与数量并非单一固定的数值,而是严格遵循原始设计图纸与装配工艺规范。同步倾仰技术旨在通过液压或机械联动装置,使车斗在举升过程中保持与车架的同步角度变化,这一复杂运动轨迹对连接部位的抗剪切力与抗疲劳强度提出了极高要求。底盘总成的紧固系统涵盖了从主销固定、连杆铰接到液压缸安装等多个关键节点,
底盘总成核心紧固件的技术定义与功能架构
国产金豪同步倾仰底盘总成作为工程机械与专用车辆的关键承载部件,其螺丝规格与数量并非单一固定的数值,而是严格遵循原始设计图纸与装配工艺规范。同步倾仰技术旨在通过液压或机械联动装置,使车斗在举升过程中保持与车架的同步角度变化,这一复杂运动轨迹对连接部位的抗剪切力与抗疲劳强度提出了极高要求。底盘总成的紧固系统涵盖了从主销固定、连杆铰接到液压缸安装等多个关键节点,每一颗螺丝的选型都经过严密的力学计算,以确保在重载工况下不发生松动或断裂。
螺丝的规格通常以公制螺纹标准为主,常见型号涵盖M12至M24及以上规格,具体尺寸需根据受力分析确定。高强度螺栓通常采用8.8级、10.9级或12.9级合金钢制造,并经过淬火与回火处理以提升硬度。在同步倾仰结构中,部分关键连接点可能采用特殊设计的防松螺母或带有尼龙锁紧圈的螺栓,以应对车辆行驶过程中的高频振动。数量方面,整个底盘总成的紧固件总数通常在数十颗至百余颗之间,具体数值取决于底盘结构的复杂度及模块化设计方案,实际应用中需严格对照厂家提供的BOM(物料清单)进行核对。
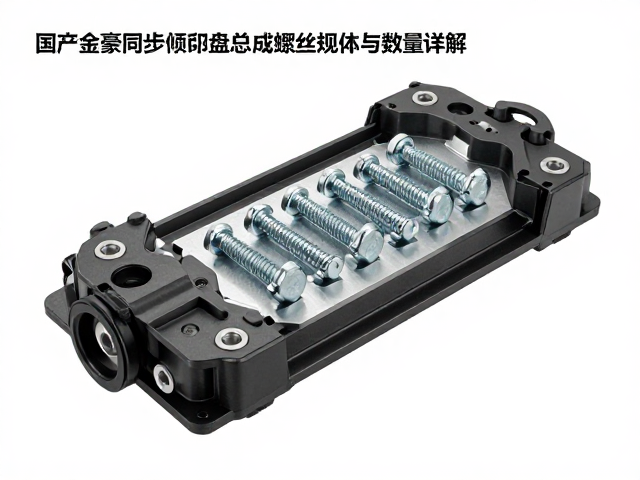
关键连接部位的螺丝规格解析
主销与铰接点是同步倾仰底盘的核心受力部位,该区域的螺丝规格通常较大,多采用M20或M24的高强度粗牙螺栓。这些螺栓需要承受巨大的倾倾力矩和横向剪切力,因此对螺纹的导程和牙型精度要求极高。在实际装配中,主销固定螺栓常采用双螺母防松结构,或者使用经过扭矩系数验证的扭矩敏感型螺栓,以确保预紧力的均匀分布。此类螺丝的长度和直径需精确匹配销轴孔位,过短可能导致啮合长度不足引发滑丝,过长则可能干涉内部结构或降低连接刚度。
液压缸安装座与连杆连接处的螺丝规格相对主销较小,常见为M16至M20规格,但同样需要具备优异的抗振动性能。由于液压系统在举升过程中会产生动态冲击载荷,该部位的螺丝常配备弹簧垫圈或采用锯齿形法兰面螺母进行辅助防松。在部分重型工况车型中,关键铰接点还可能采用带螺纹孔的销轴直接连接,此时螺丝主要起定位与辅助固定作用,但仍需按照规定的扭矩进行紧固,以防止因微动磨损导致连接失效。所有关键部位的螺丝表面通常经过镀锌、达克罗或磷化处理,以应对户外恶劣环境下的腐蚀风险。
装配数量统计与标准化核对流程
底盘总成的螺丝数量统计需基于严密的装配逻辑,通常分为结构连接件、液压系统固定件及防护附件三类。结构连接件数量最多,包括纵梁、横梁及倾仰机构的主体固定螺栓,总数可能超过60颗;液压系统固定件约10-20颗,主要用于油缸底座及管路支架的安装;防护附件如挡泥板、护板螺丝数量较少,通常在10-20颗左右。整体总数会因车型轴距、货箱尺寸及配置差异而有所波动,但核心受力部位的螺丝数量与规格具有高度的一致性,不可随意增减或替换。
标准化核对流程要求技术人员在装配前查阅最新的工程图纸与技术通告,确保所用螺丝规格与最新版本的设计文件一致。在实际操作中,建议使用扭矩扳手对关键螺丝进行定扭矩紧固,并记录最终扭矩值以备追溯。对于更换或维修场景,必须从正规渠道采购带有原厂零件号标识的螺丝,严禁使用非标件替代。核对过程中需重点关注螺丝的长度、直径、螺距及强度等级,任何细微差异都可能影响同步倾仰系统的运动精度与长期服役安全性。
材质标准与表面处理技术规范
国产金豪同步倾仰底盘总成螺丝的材质选择严格遵循国家标准,高强度螺栓基材多选用45#、45B或20Mn2等优质碳素结构钢或合金结构钢。这些材料经过调质处理后,具有优异的综合力学性能,能有效抵抗交变载荷。螺丝的螺纹部分通常经过滚压成型,以提高螺纹根部的强度并改善表面粗糙度,从而提升疲劳寿命。对于特殊工况要求,部分螺丝可能采用中碳合金钢并进行渗碳淬火处理,以增强表面硬度与耐磨性,同时保持心部的韧性。
表面处理技术是确保螺丝耐腐蚀性能的关键环节,常见处理方式包括电镀锌、机械镀锌、达克罗(锌铝涂层)及磷化。电镀锌层厚度通常在6-12微米,适用于一般腐蚀环境;达克罗涂层具有更优异的耐腐蚀性和耐热性,无氢脆风险,适用于高湿度或沿海地区使用的车辆。磷化处理主要用于改善油漆附着力或作为临时防锈措施。在选择螺丝时,需根据车辆使用环境的气候特征、道路盐雾程度及保养周期,合理匹配表面处理工艺,避免因腐蚀导致的强度下降或断裂事故。