同步倾仰底盘总成后仰松动?检查180/210mm孔距,一键解决
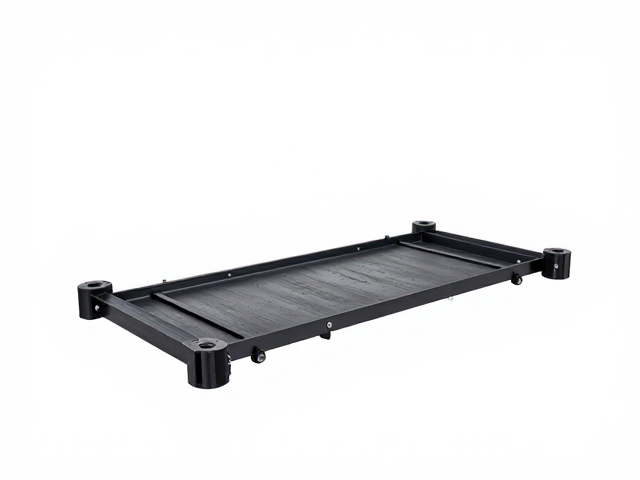
同步倾仰底盘后仰松动的常见诱因分析 同步倾仰底盘在作业过程中出现后仰松动现象,通常源于连接部位的机械间隙过大或紧固失效。这种松动不仅会影响设备的稳定性,还可能加速结构件磨损,导致液压系统负载异常。在实际工况中,底盘销轴与衬套之间因长期承受交变载荷,容易出现磨损扩孔,进而表现为连接点的旷量增加。此外,地脚螺栓或关键连接销的预紧力不足,也是引发松动的主要物理原因之一。 精准核对180mm与210
同步倾仰底盘后仰松动的常见诱因分析
同步倾仰底盘在作业过程中出现后仰松动现象,通常源于连接部位的机械间隙过大或紧固失效。这种松动不仅会影响设备的稳定性,还可能加速结构件磨损,导致液压系统负载异常。在实际工况中,底盘销轴与衬套之间因长期承受交变载荷,容易出现磨损扩孔,进而表现为连接点的旷量增加。此外,地脚螺栓或关键连接销的预紧力不足,也是引发松动的主要物理原因之一。
精准核对180mm与210mm孔距的核心作用
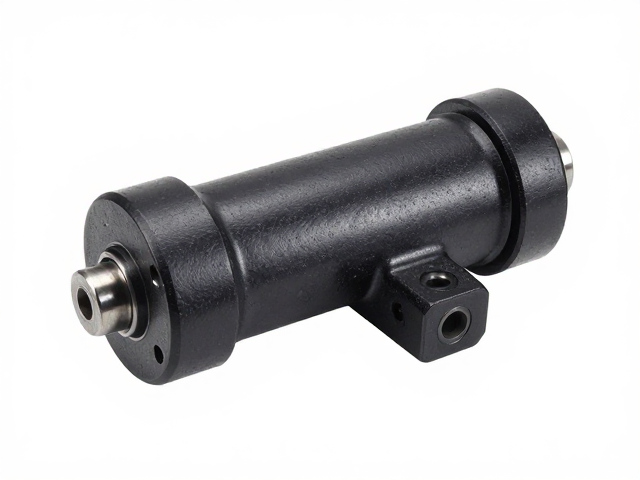
解决上述松动问题,关键在于对底盘总成关键连接部位的尺寸进行精确校验,特别是180mm与210mm这两个标准孔距数据。这两个数值代表了底盘主梁或连接支架在不同受力状态或装配阶段的标准几何间距。若实际测量值偏离标准范围,会导致受力中心偏移,使得螺栓或销轴无法均匀分担载荷,从而在动态作业中产生微动磨损和松动。
检查时需使用高精度游标卡尺或专用量规,分别测量对应安装孔的中心距。若发现180mm孔距或210mm孔距存在偏差,需立即停止作业并进行校正。确保孔距符合原厂设计图纸要求,是恢复底盘结构刚性、消除因装配误差导致的松动隐患的基础步骤。
标准化检修流程与紧固规范
在进行孔距复核后,需对相关紧固件执行标准化检修。拆卸松动部位的螺栓或销轴,清理接触面的油污、锈蚀及旧垫片残留物。检查销轴表面是否有压痕、变形或过度磨损,若磨损量超过允许公差,必须更换新件。同时,确认安装孔内壁衬套是否破损或脱落,必要时进行修复或更换。
重新组装时,应严格按照规定的扭矩值进行紧固。使用经过校准的扭矩扳手,分次、对称施加预设扭矩,确保连接件受力均匀。对于关键受力点,建议采用带齿锁紧垫圈或涂抹螺纹紧固胶进行处理,以增强防松效果。紧固完成后,再次复查180mm与210mm孔距,确认无因紧固变形导致的尺寸变化,确保底盘总成处于最佳工作状态。