高温高压一体塑形,ABS工程塑料真空吸塑成型工艺解析
高温高压环境下的材料热力学响应 ABS工程塑料作为丙烯腈、丁二烯和苯乙烯的三元共聚物,其分子结构中的苯环赋予了材料优异的光泽度与刚性,而丁二烯相则提供了关键的抗冲击韧性。在真空吸塑成型过程中,材料需经历从玻璃态到高弹态再到粘流态的剧烈相变。这一过程对温度场的均匀性要求极高,通常加热炉区的温度需精确控制在120°C至140°C之间,以确保板材表面达到理想的软化程度,既不能因温度过低导致拉伸破裂,也
高温高压环境下的材料热力学响应
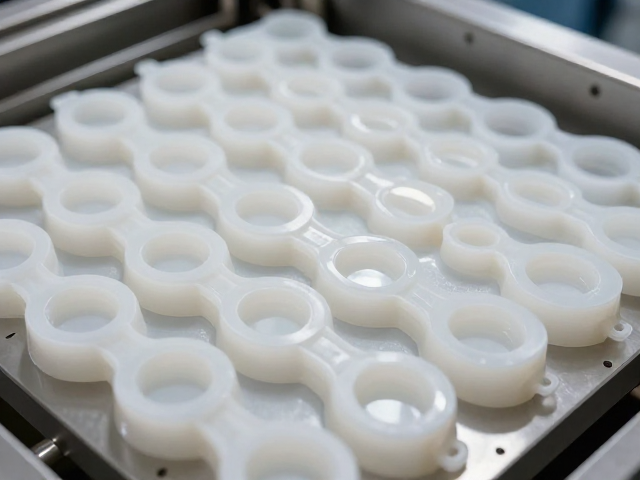
ABS工程塑料作为丙烯腈、丁二烯和苯乙烯的三元共聚物,其分子结构中的苯环赋予了材料优异的光泽度与刚性,而丁二烯相则提供了关键的抗冲击韧性。在真空吸塑成型过程中,材料需经历从玻璃态到高弹态再到粘流态的剧烈相变。这一过程对温度场的均匀性要求极高,通常加热炉区的温度需精确控制在120°C至140°C之间,以确保板材表面达到理想的软化程度,既不能因温度过低导致拉伸破裂,也不能因局部过热引发降解或黄变。
高温高压一体塑形的核心在于对材料流动行为的精准控制。传统吸塑往往依赖单一的热风加热,而在高性能ABS制品的生产中,引入高压气体辅助成型能够显著改善壁厚分布的均匀性。当加热完成的板材被迅速覆盖于模具之上并抽真空时,外部施加的约0.3-0.6 MPa的气压能够迫使材料紧密贴合模具复杂曲面。这种物理场与热场的耦合作用,使得ABS材料在微观层面发生取向,从而在保持制品整体强度的同时,减少因冷却收缩不均导致的翘曲变形。
真空吸塑成型的关键工艺参数调控
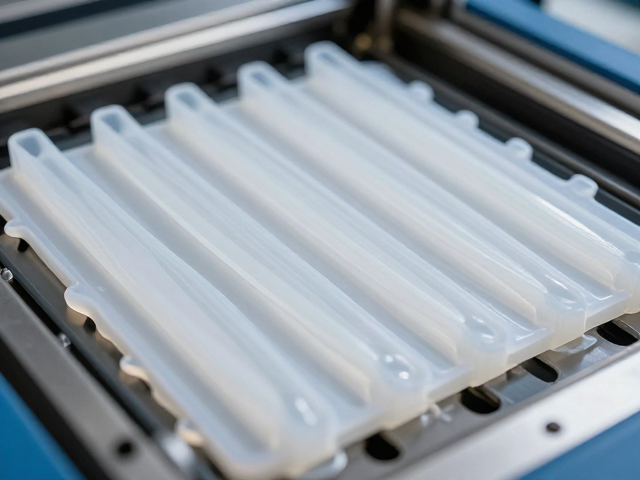
加热均匀性是决定ABS吸塑件外观质量的首要因素。工业级加热系统通常采用多区独立控温的红外或热风加热阵列,各加热区的功率密度需根据ABS板材的厚度及制品几何形状进行动态调整。对于深腔结构,由于板材中心区域热量散失较慢,需适当降低中心区加热功率,防止材料下垂;而对于边缘及薄壁区域,则需增强热量输入,确保材料充分延展。温度传感器的实时反馈机制会不断修正加热曲线,使板材表面温度波动范围控制在±2°C以内,这是获得高透明度和高光泽表面的前提条件。
真空度与成型压力的协同作用决定了制品的成型精度。在抽真空阶段,真空泵需迅速降低成型舱内的气压,通常要求在2-5秒内达到规定的真空阈值。对于高精度要求的ABS零件,常采用分段真空技术,即在成型初期使用较低真空度使板材初步贴合模具轮廓,随后逐步提高真空度以完成细节填充。与此同时,辅助高压气体的注入时机和压力大小直接影响制品的脱模性能。过高的压力可能导致材料过度拉伸变薄,而压力不足则会导致细节填充不全,因此需通过流场模拟计算确定最优压力参数窗口。
模具设计与冷却系统的工程实践
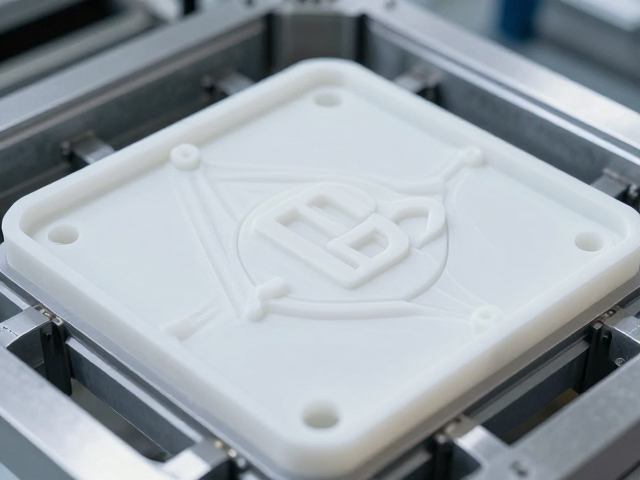
模具材料的选择与表面处理直接影响ABS制品的表面质量及生产效率。铝合金模具因其导热系数高、加工周期短,成为大多数ABS吸塑应用的首选。模具表面通常经过精密加工和抛光处理,粗糙度需控制在Ra0.4μm以下,以确保成品表面无模具纹理残留。对于需要高光表面的ABS制品,模具型腔需进行镀铬处理,这不仅能提升表面光洁度,还能延长模具寿命并便于脱模。模具的排气系统设计至关重要,合理的排气槽位置与深度能有效排出型腔内的空气,防止因气体滞留导致的制品缺料或气泡缺陷。
冷却系统是缩短成型周期、提高生产效率的关键环节。ABS材料在成型后需迅速冷却定型,以固定其几何形状并消除内应力。高效的冷却系统通常采用在模具内部设计严密的冷却水道,通过循环冷水快速带走热量。冷却时间的设定需平衡制品尺寸稳定性与生产节拍,过长的冷却时间会降低生产效率,而过短的冷却时间可能导致制品脱模后因残余热量发生变形。此外,部分高精度ABS吸塑件会采用模温机进行恒温冷却,以进一步减小制品不同区域的温差,提升整体尺寸一致性。