高温高压一体塑形热压成型技术解析,如何优化熔接线质量?
高温高压环境对聚合物熔体流动行为的影响机制 在注塑成型及热压成型工艺中,熔体必须克服巨大的流动阻力才能填充复杂型腔,这一过程直接决定了最终制品的内部微观结构。高温环境会显著降低高分子链的粘度,提升分子链的活动能力,使得熔体在高压驱动下更容易通过狭窄的浇口和薄壁区域。然而,温度与压力的耦合效应并非简单的线性关系,过高的温度可能导致材料热降解,而过高的压力若缺乏严密的温控配合,极易引发分子取向不均或
高温高压环境对聚合物熔体流动行为的影响机制
在注塑成型及热压成型工艺中,熔体必须克服巨大的流动阻力才能填充复杂型腔,这一过程直接决定了最终制品的内部微观结构。高温环境会显著降低高分子链的粘度,提升分子链的活动能力,使得熔体在高压驱动下更容易通过狭窄的浇口和薄壁区域。然而,温度与压力的耦合效应并非简单的线性关系,过高的温度可能导致材料热降解,而过高的压力若缺乏严密的温控配合,极易引发分子取向不均或内应力集中。
熔接线的形成本质上是两股或多股流动前沿相遇时的界面结合过程。当熔体温度处于临界区间,分子链段的扩散系数不足以在冷却前完成跨界面缠结,导致结合力大幅下降。高温高压一体塑形技术通过精确控制模具表面的温度分布以及注射或保压阶段的压力曲线,试图在分子动力学层面解决这一问题。实际生产中,熔体前沿的温度衰减、流动速度的变化以及局部剪切速率的波动,共同构成了熔接线强度波动的根本原因,这也为后续工艺的优化提供了明确的物理依据。
工艺参数对熔接线微观结构与强度的调控策略
优化熔接线质量的核心在于提升结合界面的分子扩散深度与缠结密度。提高熔体温度是增强界面愈合最直接的手段,它能降低熔体粘度,延长分子链在界面处的松弛时间。例如,对于聚碳酸酯(PC)或聚酰胺(PA)等工程塑料,将熔体温度提升至280℃-310℃区间,可显著改善熔接痕的外观及力学性能。与此同时,适当的提高注射压力或保压压力,能够迫使熔体在结合处产生更大的微观变形,增加分子链的相互渗透,从而提升剪切强度。
除了宏观的热压参数,模具温度场的均匀性起着决定性作用。局部低温区会导致熔体前沿迅速冷却固化,形成所谓的“冻结层”,阻碍分子链的进一步扩散。通过优化热流道布局或采用随形冷却技术,确保熔接线区域的模具温度高于材料的玻璃化转变温度(Tg)一定数值,有助于维持界面的活性状态。在实际数据中,将熔接线区域模温从60℃提升至80℃,部分半结晶型聚合物的熔接强度可提升15%-20%,这证实了热历史管理对最终性能的关键影响。
模具结构设计与流动路径的仿真优化
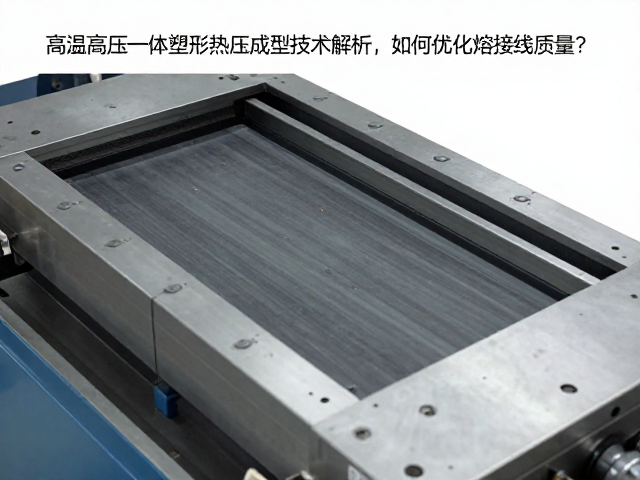
模具流道与浇口的设计直接决定了熔体到达熔接线位置时的温度、压力和剪切状态。为了减少熔接线缺陷,通常采用圆形浇口替代扇形浇口,以减少流动过程中的剪切降解和温度不均。浇口位置的选择应遵循“从厚配薄、从内配外”的原则,尽量避免将熔接线直接暴露在受力集中区域。对于大型或复杂结构件,利用模流分析软件(如Moldflow)模拟熔体填充过程,识别潜在的熔接线位置,并调整浇口数量与布局,是前置优化的有效手段。
在一体塑形过程中,排气设计的合理性会影响熔接线处的空气残留和分子结合。如果排气不畅,被困住的空气会形成高温气泡或阻碍熔体融合,导致熔接线发白或强度极低。优化排气槽的位置与深度,特别是在熔接线形成的末端区域,能够确保气体顺利排出,使熔体紧密贴合。此外,采用重叠式或重叠式结合设计,通过增加熔体相遇时的接触面积和压力作用时间,可以在结构层面弥补工艺参数的局限性,从而获得更连续、致密的微观结合界面。
材料特性分析与改性添加剂的应用
不同高分子材料的化学结构决定了其对热压成型的响应特性。无定形聚合物(如ABS、PC)通常表现出较好的熔接线强度恢复能力,因为其分子链在熔融状态下具有较好的流动性和扩散能力。相比之下,半结晶型聚合物(如PP、PA6)在冷却过程中会发生结晶,结晶区的形成会阻碍分子链在界面处的缠结,导致熔接线成为薄弱环节。针对此类材料,优化冷却速率以控制结晶度,或选择具有宽结晶温度范围的牌号,是提升质量的关键路径。
添加特定的改性助剂可以进一步改善熔接性能。例如,加入成核剂可以细化结晶尺寸,增加结晶界面的数量,从而在一定程度上提高整体力学性能。某些专用相容剂或增韧剂能够降低熔体粘度,提升分子链的活动性,促进界面扩散。在真实应用案例中,针对聚苯硫醚(PPS)等高性能工程塑料,通过引入纳米填料进行改性,在保持高温高压成型稳定性的同时,使熔接区域的冲击强度提升了约10%-15%。这种材料本体的优化与工艺参数的调整相结合,构成了提升熔接线质量的完整技术闭环。