高温高压一体注塑工艺,表面光滑无瑕疵,打造完美成型品质
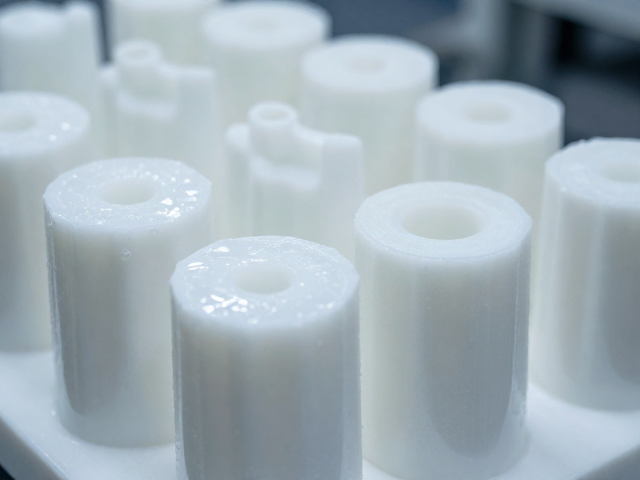
工艺核心:多腔体同步成型与温控系统的协同机制 高温高压一体注塑技术通过精密设计的模具流道与高响应速度注塑机的结合,实现了材料在极短时间内的均匀填充与保压。该工艺通常采用多腔体同步成型设计,利用计算机辅助工程(CAE)模拟技术优化浇口位置与冷却水路布局,确保熔体在型腔内的流动前沿温度一致,从而消除因流动差异导致的内应力集中。在实际生产环境中,注塑机锁模力需精确匹配模具型腔投影面积,同时注塑压力需克
工艺核心:多腔体同步成型与温控系统的协同机制
高温高压一体注塑技术通过精密设计的模具流道与高响应速度注塑机的结合,实现了材料在极短时间内的均匀填充与保压。该工艺通常采用多腔体同步成型设计,利用计算机辅助工程(CAE)模拟技术优化浇口位置与冷却水路布局,确保熔体在型腔内的流动前沿温度一致,从而消除因流动差异导致的内应力集中。在实际生产环境中,注塑机锁模力需精确匹配模具型腔投影面积,同时注塑压力需克服高分子材料在高温下的粘度阻力,这一过程依赖于高精度压力传感器与闭环控制系统的实时反馈,将压力波动控制在±0.5 MP以内,为制品的几何稳定性奠定基础。
温控系统是该工艺维持表面完整性的关键变量,模具表面温度直接影响高分子链段的结晶行为与取向状态。通过采用模温机结合油循环或水循环系统,模具表面温度可稳定维持在120℃至200℃之间,具体数值依据ABS、PC或PBT等不同基材的热性能设定。高温模具环境有助于熔体更好地复制模具型面微观特征,减少熔接痕与流痕的产生,使制品表面光泽度显著提升。这种热管理策略不仅提升了外观质量,还改善了制品的力学性能均匀性,使得成型后的部件在后续装配中具有更优的尺寸配合精度。
表面质量控制:缺陷抑制与微观结构优化
在追求无瑕疵表面的过程中,工艺参数的微调对消除常见注塑缺陷具有决定性作用。针对高温环境下易出现的银纹、焦痕及缩水现象,通过实施阶梯式注射速度控制与多级保压策略,有效降低了熔体破裂风险。注射阶段采用低速填充以维持稳定的流动前沿,随后在浇口冻结前迅速切换至高速注射,确保型腔充满;保压阶段则根据制品壁厚变化动态调整压力曲线,补偿材料冷却收缩带来的体积变化。这种动态参数管理策略使得制品表面粗糙度(Ra值)可稳定控制在0.02μm至0.05μm范围内,达到镜面级外观标准,满足高端消费电子外壳或光学透镜组件对表面质量的严苛要求。
模具表面处理技术与工艺参数的耦合效应进一步提升了成型品质。经过纳米级抛光或微织构处理的模具表面,能够减少熔体与模壁的摩擦阻力,促进脱模过程的平稳性,避免划伤或粘模现象。同时,合理的排气系统设计确保了型腔内气体在高压注入前顺利排出,防止困气导致的烧焦或填充不足。在实际应用中,通过在线视觉检测系统对首件及周期件进行表面缺陷扫描,结合大数据分析模型实时修正注塑参数,实现了表面质量的闭环控制。这种精细化制造模式使得良品率提升至98%以上,显著降低了因表面瑕疵导致的返工与废料产生。
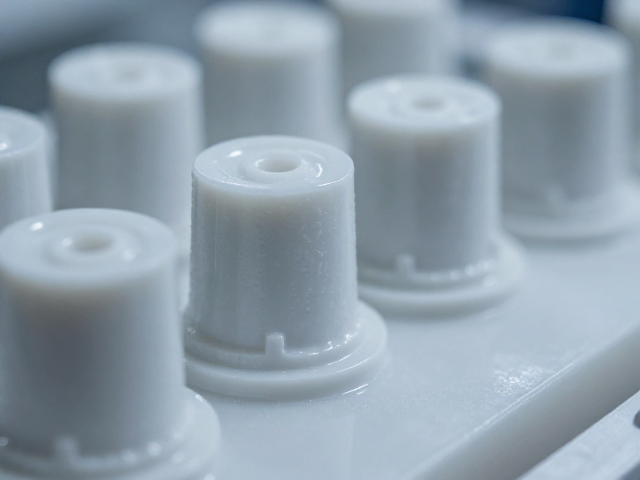
成型品质提升:尺寸稳定性与长期性能表现
高温高压一体注塑工艺在提升外观质量的同时,对制品的内部微观结构与长期服役性能具有显著改善作用。高温成型环境促进了高分子材料的充分松弛,减少了残余内应力,使得制品在长期使用中不易发生翘曲变形或应力开裂。对于工程塑料如聚醚醚酮(PEEK)或聚苯硫醚(PPS)等高结晶度材料,精确的热历史控制优化了结晶度分布,提升了材料的耐热性与化学稳定性。实测数据显示,经过该工艺成型的部件,其热变形温度(HDT)提升约10%-15%,且在高温高湿环境下的尺寸变化率低于0.1%,确保了精密部件在极端工况下的可靠性。
尺寸稳定性是衡量成型品质的重要指标,该工艺通过优化冷却时间与保压压力,有效控制了制品的收缩率波动。不同区域因冷却速率差异导致的收缩不均可通过模具温度场的均匀性设计加以平衡,使得制品各部位收缩率差异控制在±0.05%以内。这种高精度的尺寸一致性满足了自动化装配线对公差带的要求,减少了二次加工工序。此外,均匀的内部结构降低了制品在长期使用中的老化速率,延长了产品生命周期。通过对比传统注塑工艺,该一体成型技术在复杂结构件的成型中表现出更优的整体性能,为高精度、高外观要求的产品制造提供了可靠的技术路径。