焊接点打磨抛光与盐雾测试,表层强化耐磨工艺详解
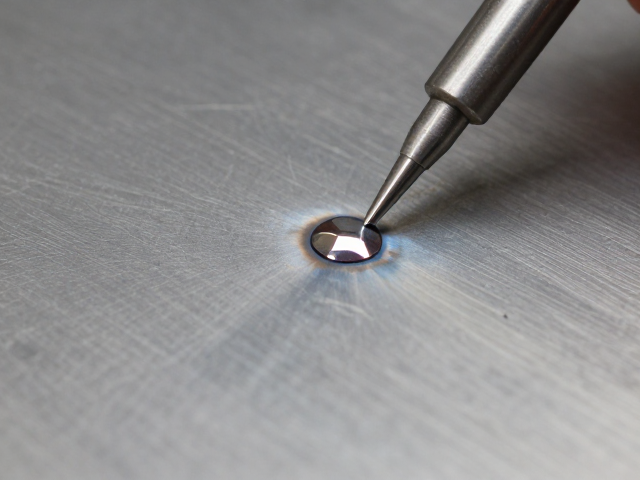
焊接点打磨抛光的表面预处理与几何优化 焊接作业完成后,焊缝表面通常存在焊瘤、飞溅以及不规则的过渡区域,这些物理缺陷会直接导致应力集中,成为疲劳裂纹萌生的源头。打磨抛光的首要步骤在于消除这些宏观缺陷,通过机械去除技术将焊缝与母材连接处平滑过渡。常用的工具包括百叶轮、砂轮片以及不同目数的砂纸,操作时需严格控制打磨深度,避免过度去除基体材料导致壁厚减薄,进而削弱结构强度。对于高精度要求的部件,通常遵循
焊接点打磨抛光的表面预处理与几何优化
焊接作业完成后,焊缝表面通常存在焊瘤、飞溅以及不规则的过渡区域,这些物理缺陷会直接导致应力集中,成为疲劳裂纹萌生的源头。打磨抛光的首要步骤在于消除这些宏观缺陷,通过机械去除技术将焊缝与母材连接处平滑过渡。常用的工具包括百叶轮、砂轮片以及不同目数的砂纸,操作时需严格控制打磨深度,避免过度去除基体材料导致壁厚减薄,进而削弱结构强度。对于高精度要求的部件,通常遵循从粗磨到细磨的渐进式流程,先使用较粗的磨料快速去除凸起部分,再逐步更换细目磨料以消除划痕,确保表面粗糙度Ra值达到预定标准,通常为Ra 0.8μm至1.6μm之间,为后续工序提供理想的微观形貌基础。
表面处理的洁净度直接决定了后续涂层或强化层的附着力与结合效果。在完成机械打磨后,焊缝表面残留的金属粉尘、油脂以及氧化皮必须被彻底清除。工业实践中常采用超声波清洗、溶剂擦拭或高压空气吹扫等组合工艺进行清洁。任何残留污染物在后续热处理或涂层过程中都可能形成隔离层,导致结合力下降,甚至在使用环境中引发点蚀。因此,清洁后的表面需经过目视检查或接触角测试来验证其洁净状态,确保表面无可见油污、水分及颗粒物,为引入表层强化工艺提供洁净、高活性的基底界面,这是提升整体耐腐蚀性能的关键前置条件。
盐雾测试的标准规范与失效机理分析
盐雾测试是评估焊接接头及表面处理层耐腐蚀性能的核心手段,主要依据ISO 9227或ASTM B117等国际标准执行。测试环境通过喷雾塔将特定浓度的氯化钠溶液雾化后喷洒至测试样品表面,模拟海洋大气或工业污染环境中的腐蚀条件。测试过程中,试验箱内的温度通常控制在35℃±2℃,pH值维持在6.5至7.2之间,喷雾沉降率保持在1至2ml/80cm²·h。这种受控的加速腐蚀环境能够在较短时间内揭示材料或涂层在真实服役环境下的潜在缺陷,如针孔、剥落或基体腐蚀,从而验证工艺路线的有效性。
失效分析在盐雾测试中扮演着至关重要的角色,它不仅是对测试结果的解读,更是工艺改进的依据。常见的失效模式包括红锈(基体铁腐蚀)、白锈(锌层腐蚀)以及涂层起泡、开裂和脱落。在评估焊接点时,需重点关注焊缝边缘、热影响区以及打磨抛光后的过渡区域。如果测试后发现焊缝根部出现腐蚀,可能暗示打磨深度不足导致杂质残留,或是焊接过程中产生的微观孔隙未被封闭。通过金相显微镜观察腐蚀产物形态及扩散路径,可以逆向推导腐蚀介质的侵入路径,进而判断是表面处理不彻底、强化层致密性不足,还是焊接缺陷未被完全消除,从而为工艺参数的调整提供数据支撑。
表层强化耐磨工艺的技术路径与应用
表层强化技术旨在在焊接点表面形成一层具有高硬度、高耐磨性及优良耐腐蚀性的保护层,以延长零部件在恶劣工况下的使用寿命。常见的工艺路径包括化学镀镍、激光熔覆以及微弧氧化等。化学镀镍通过自催化反应在工件表面沉积镍磷或镍硼合金层,该层具有优异的均匀性和耐腐蚀性,尤其适用于形状复杂且需要整体防护的焊接件。激光熔覆则利用高能密度激光束将合金粉末与基体表面同时熔化,形成冶金结合的致密涂层,其硬度通常可达HV 500-800,远高于基体材料,能显著提升抗磨损和抗冲刷能力。这些工艺的选择需根据工件的使用场景、基材特性以及成本预算进行综合权衡。
工艺参数的精准控制决定了强化层的质量与性能表现。以化学镀镍为例,镀液的温度、pH值、添加剂浓度以及搅拌速度直接影响镀层的厚度、孔隙率及硬度。温度过低会导致沉积速率缓慢,过高则可能引起镀液分解;pH值的波动会影响镀层的结晶状态,进而影响耐腐蚀性能。在激光熔覆中,激光功率、扫描速度、送粉率以及光斑直径是核心控制变量。功率密度不足会导致熔池不深,结合不良;送粉不均则会造成涂层成分不一致,出现疏松或气孔。通过正交实验或响应曲面法优化这些参数,可以获得致密、无缺陷且与基体结合力强的强化层,确保焊接点在承受机械磨损和化学腐蚀双重作用下的稳定性。
工艺协同效应与质量控制体系构建
焊接点打磨抛光与表层强化工艺并非孤立存在,二者之间存在严密的协同效应。高质量的表面预处理是强化工艺成功的前提,而合适的强化工艺又能弥补打磨后可能存在的微观不平整,形成双重防护屏障。若打磨过度导致基体材料损失,即使强化层性能优异,也可能因截面削弱而无法满足结构强度要求;反之,若打磨不足,残留的氧化皮或飞溅物会成为强化层的薄弱点,导致涂层剥离或局部腐蚀加速。因此,建立从焊接后处理到强化成品的全流程质量控制体系至关重要,包括在线视觉检测打磨质量、过程参数实时监控以及成品无损检测,确保每一道工序均处于受控状态。
质量控制体系的落地需要依赖严密的检测标准与数据追溯机制。在打磨阶段,可采用表面粗糙度仪和三维形貌扫描仪量化评估表面质量,设定严格的公差范围。在强化阶段,通过显微硬度计、附着力测试仪以及电化学工作站评估强化层的力学性能与耐腐蚀性能。盐雾测试作为最终验证环节,需结合金相分析、能谱分析等手段,对失效样本进行深入机理研究,形成闭环反馈。通过收集大量测试数据,分析工艺参数与性能指标之间的关联模型,不断优化工艺窗口,确保焊接接头在长期服役过程中保持优异的耐磨与耐蚀性能,满足高可靠性工业应用的需求。