高温高压一体塑形真空成型机与滚塑成型技术对比解析
成型原理与工艺路径的本质差异 高温高压一体塑形真空成型机主要依赖于热塑性片材在加热软化后,通过真空吸附或气压差贴合于模具表面的物理形变过程。这种工艺的核心在于材料在二维平面上的拉伸与成型,通常涉及加热炉预热、夹持、成型、冷却脱模等连续步骤。由于主要依靠真空负压或低压空气推动片材贴合模具,其成型压力相对较低,适合制造表面积较大但壁厚相对均匀的中空或浅腔制品。 滚塑成型技术则完全遵循粉末或颗粒状塑料
成型原理与工艺路径的本质差异
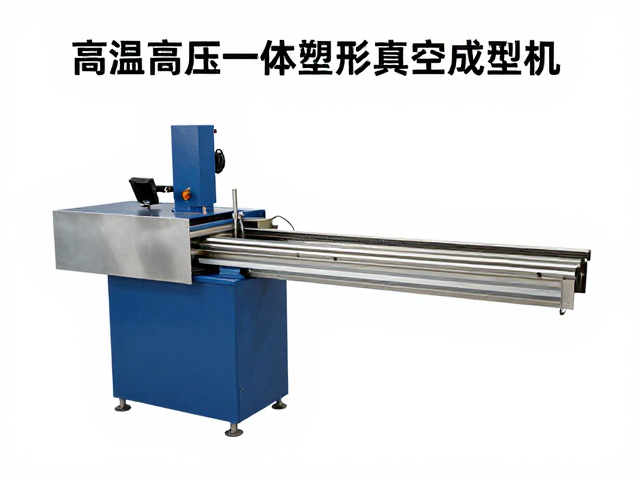
高温高压一体塑形真空成型机主要依赖于热塑性片材在加热软化后,通过真空吸附或气压差贴合于模具表面的物理形变过程。这种工艺的核心在于材料在二维平面上的拉伸与成型,通常涉及加热炉预热、夹持、成型、冷却脱模等连续步骤。由于主要依靠真空负压或低压空气推动片材贴合模具,其成型压力相对较低,适合制造表面积较大但壁厚相对均匀的中空或浅腔制品。
滚塑成型技术则完全遵循粉末或颗粒状塑料在模具内部旋转受热熔融并附着内壁的流变学原理。模具在加热炉中双向缓慢旋转,使塑料颗粒均匀熔融并涂覆在模具内表面,随后冷却固化。这一过程没有外部成型压力介入,材料分子在受热过程中发生重排,形成应力极低的完整结构。两者在材料状态输入上存在显著区别,前者处理固态片材,后者处理松散粉末,这直接决定了后续设备结构与工艺控制的逻辑差异。
设备结构特征与运行成本分析
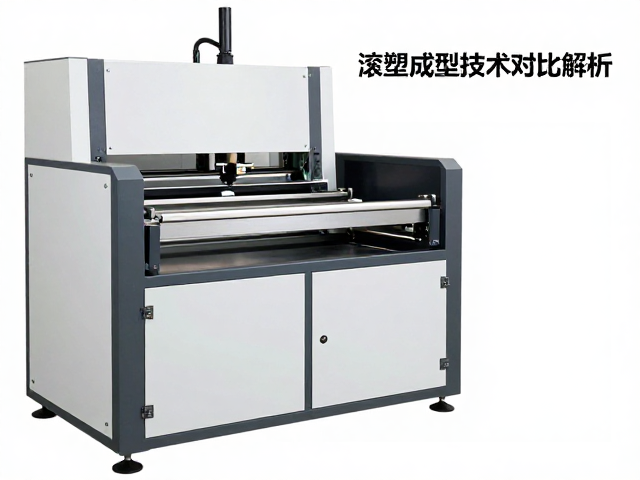
高温高压一体塑形真空成型机通常由加热单元、真空吸附系统、模具夹持装置及冷却系统组成。设备结构相对紧凑,模具多为单面或双面金属模具,投资成本主要集中在加热效率与真空系统的稳定性。运行过程中,能耗主要消耗于加热片材至软化温度,由于成型周期短,单次生产时间通常在数秒至数十秒之间,适合大批量快速生产。模具寿命受限于片材拉伸时的摩擦与热冲击,但模具本身造价相对较低。
滚塑成型机由旋转主机架、加热炉、冷却站及模具旋转控制系统构成。设备主体庞大,核心在于模具的双轴或单轴旋转机构的精度与稳定性。模具通常为中空金属结构,无内芯,造价远高于普通注塑或真空成型模具。运行成本中,加热炉的能耗占比极高,因为需要长时间维持高温使粉末完全熔融并烧结。单次成型周期较长,通常需要数十分钟甚至更久,但其模具无顶出机构,磨损极小,长期使用下来模具分摊成本具有优势。
产品性能表现与适用场景对比
真空成型机制备的制品壁厚均匀性取决于片材初始厚度分布及加热均匀度,复杂形状可能出现局部变薄现象。其优势在于能够处理大面积薄壁结构,如冰箱内胆、汽车内饰板、医疗托盘等。由于材料在成型过程中经历了拉伸取向,部分高性能工程塑料在成型后需进行退火处理以消除内应力,否则可能在后续使用中发生变形。表面光洁度通常较高,适合直接作为外观件使用。
滚塑成型制品的最大特点是壁厚可控且均匀,无论几何形状多复杂,只要模具设计合理,壁厚差异极小。材料在熔融过程中无剪切应力,制品整体无内应力,耐环境应力开裂性能优异。这种特性使滚塑特别适用于大型中空容器、储罐、交通路障及大型游乐设施外壳。此外,滚塑可实现多层复合成型,通过在不同阶段加入不同颜色或性质的粉末,一次性获得多层结构的制品,这是真空成型难以直接实现的工艺特性。
技术局限性与工艺改进方向
真空成型在处理深腔或复杂几何形状时,材料拉伸极限容易达到临界点,导致破裂或过度变薄。为了克服这一限制,常需采用预拉伸或辅助气压成型,但这会增加设备复杂度和成本。此外,真空成型产生的边角料通常需要回收处理,虽然可粉碎后重新利用,但多次回收可能导致材料性能下降。对于高硬度或高韧性材料,加热至软化点所需的能量密度较高,对加热系统的均匀性提出严苛要求。
滚塑成型的主要瓶颈在于生产效率较低,难以满足极高吞吐量的大宗标准件需求。模具的热惯性较大,升温与冷却过程缓慢,限制了生产节奏。此外,滚塑制品表面容易因模具内残留空气或粉末堆积产生微小颗粒感,难以达到镜面效果,通常需要进行二次表面处理。对于小型精密零件,滚塑的公差控制难度较大,且材料利用率虽高,但粉末装卸及模具清洁过程繁琐,增加了人工操作环节。