航空级铝合金CNC加工,模块化精密组装与哑光/亮光质感工艺解析
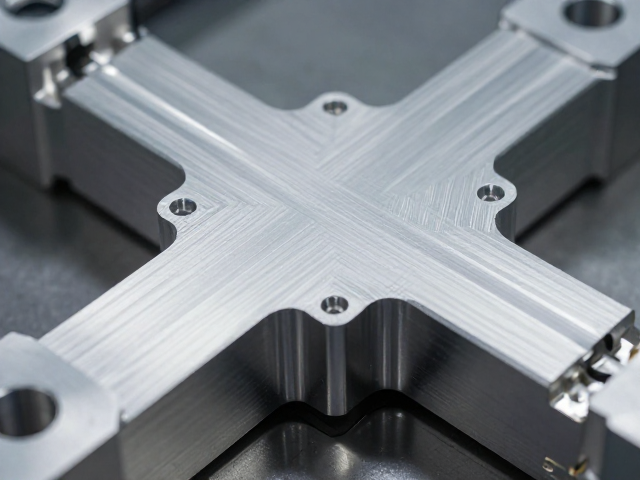
航空级铝合金CNC加工的核心工艺与材料特性 航空级铝合金,常见如7075、6061及2024系列,因其优异的比强度、抗疲劳性及耐腐蚀性能,成为高端制造领域的首选基材。在CNC(计算机数控)加工过程中,材料的微观结构稳定性直接决定了最终零件的精度保持能力。加工前通常需要对棒材或板材进行固溶处理或时效处理,以消除内应力,防止后续切削过程中出现变形。切削参数的设定需严格遵循材料特性,例如7075铝合金
航空级铝合金CNC加工的核心工艺与材料特性
航空级铝合金,常见如7075、6061及2024系列,因其优异的比强度、抗疲劳性及耐腐蚀性能,成为高端制造领域的首选基材。在CNC(计算机数控)加工过程中,材料的微观结构稳定性直接决定了最终零件的精度保持能力。加工前通常需要对棒材或板材进行固溶处理或时效处理,以消除内应力,防止后续切削过程中出现变形。切削参数的设定需严格遵循材料特性,例如7075铝合金硬度较高,需采用高刚性刀具与优化的切削速度,以控制切削热,避免工件表面产生烧伤或微观裂纹。
现代CNC加工中心通过多轴联动技术,能够应对复杂曲面与精密腔体的加工需求。五轴联动技术使得刀具能够以最佳角度接触工件,显著提升了加工效率与表面质量。在精加工阶段,采用微量润滑(MQL)或高压冷却系统,能有效带走切屑并降低刀具磨损。此外,夹具的设计需兼顾夹持力与定位精度,常采用软爪定制或真空吸盘固定,以减少装夹误差对最终尺寸公差的影响,确保零件在微米级范围内的尺寸一致性。
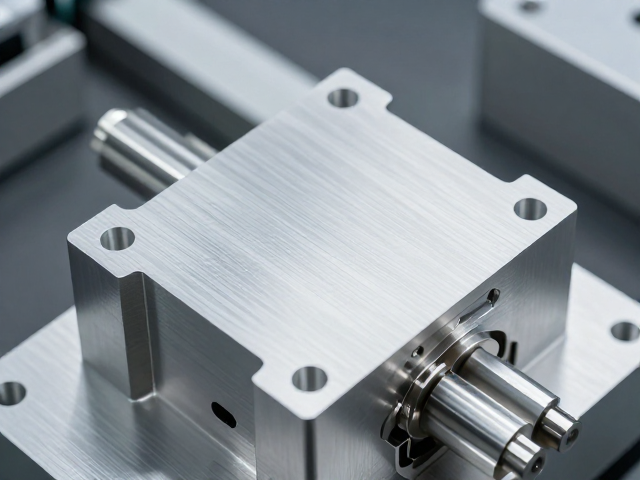
模块化精密组装的技术逻辑与精度控制
模块化设计将复杂系统分解为功能独立的单元,通过标准化接口实现快速拼装与维护。在航空级组件中,模块间的连接精度直接影响整体结构的稳定性与密封性能。精密组装过程依赖于高精度的定位销与配合公差设计,通常采用H7/g6或H7/k6等配合标准,确保各模块在动态负载下仍能保持相对位置的精确性。组装过程中会使用激光跟踪仪或三坐标测量机(CMM)对关键接口进行实时监测,确保装配偏差控制在允许范围内。
自动化装配设备在提高一致性方面发挥着重要作用。视觉引导系统能够识别零件特征,自动调整机械臂的动作轨迹,实现无感对接。对于涉及流体或电气连接的模块,组装时需特别注意接口的清洁度与密封性,防止微粒污染或接触不良。部分高要求场景中,还会引入在线检测环节,通过压力测试或信号反馈验证模块组装后的功能完整性,从而在出厂前剔除潜在缺陷,提升整体系统的可靠性。
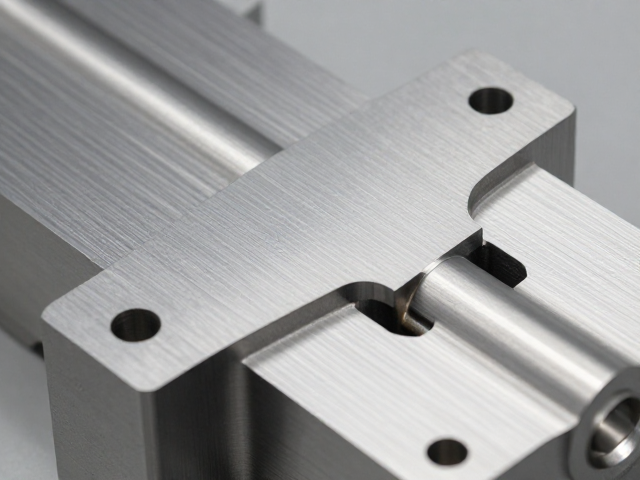
表面质感工艺:哑光与亮光的技术实现路径
表面质感处理不仅影响产品的美学表现,更关乎其耐磨性与耐腐蚀性能。哑光工艺通常通过喷砂、拉丝或化学蚀刻实现。喷砂利用高速微粒冲击表面,形成均匀的微观凹凸结构,从而漫反射光线,呈现柔和质感。拉丝则通过研磨轮在表面形成单向或交叉纹理,兼具装饰性与一定的防滑功能。化学蚀刻通过酸性溶液腐蚀表面,可获得细腻的磨砂效果,且不易产生应力集中,适合复杂几何形状的处理。
亮光工艺则追求表面的极致平滑与高反射率。其主要流程包括粗磨、细磨、抛光及电解抛光。电解抛光利用电化学溶解原理,去除表面微观高点,使金属表面达到镜面效果,同时增强钝化膜的形成,提升耐腐蚀性。对于高光泽需求的应用,后续可能需要进行真空镀膜或PVD(物理气相沉积)处理,以赋予表面特殊的色彩或更高的硬度。不同工艺的选择需结合使用环境,例如户外高强度环境可能更倾向于哑光处理以减少眩光并隐藏细微划痕,而展示型或高洁净环境则可能偏好亮光表面以体现精致感。