高弹网布座垫总成教程,定型棉填充与魔术贴固定技巧
高弹网布座垫总成的材料准备与预处理 高弹网布座垫总成的核心在于材料的物理特性匹配,高弹网布通常采用涤纶或尼龙混纺材质,具备优异的回弹率与透气孔隙结构,在加工前需检查面料表面是否存在跳针、色差或局部硬化现象。定型棉作为内部支撑层,多选用高密度聚氨酯泡沫,其密度通常在30-40kg/m³之间,过低的密度会导致长期受压后塌陷,过高的密度则会影响坐感舒适度,因此选取时需严格核对出厂检验单中的回弹指数,确
高弹网布座垫总成的材料准备与预处理
高弹网布座垫总成的核心在于材料的物理特性匹配,高弹网布通常采用涤纶或尼龙混纺材质,具备优异的回弹率与透气孔隙结构,在加工前需检查面料表面是否存在跳针、色差或局部硬化现象。定型棉作为内部支撑层,多选用高密度聚氨酯泡沫,其密度通常在30-40kg/m³之间,过低的密度会导致长期受压后塌陷,过高的密度则会影响坐感舒适度,因此选取时需严格核对出厂检验单中的回弹指数,确保其在50N压力下压缩变形率符合设计规范。
魔术贴的选择需兼顾粘合强度与耐疲劳性,常规座垫受力环境要求魔术贴钩面与毛面具备至少50N/cm的剥离强度,且需经过多次水洗或摩擦测试以验证其抗老化能力。在预处理阶段,需将网布边缘进行锁边或热切处理,防止纤维松散,同时清理定型棉表面的粉尘与碎屑,确保后续贴合面洁净,这一步骤能显著降低因杂质导致的粘合失败率,为后续的精准定位奠定基础。
定型棉的精准裁剪与层间贴合工艺
定型棉的裁剪需严格遵循座垫总成的三维展开图,使用高精度裁床或专用刀具进行切割,误差控制在±2mm以内,以确保各板块在组装时无重叠或空隙。在多层复合结构中,不同密度的棉块需按设计顺序排列,通常高支撑区使用高密度棉,缓冲区使用低密度棉,层与层之间需涂抹专用水性粘合剂,涂胶厚度需均匀,避免局部积胶导致硬化点,影响整体坐感的一致性。
贴合过程中需利用定位销或临时夹具固定棉块位置,防止在固化过程中发生位移。对于曲面部位,需采用热风机对定型棉进行轻微预热软化,使其更好地贴合网布的内侧弧度,随后施加均匀压力进行压合,压合时间需根据粘合剂说明书中的表干时间设定,通常为30-60秒,确保胶层充分渗透并形成牢固结合。此环节需特别注意边缘部位的填充饱满度,避免出现空洞或塌陷,直接影响最终产品的平整度。
网布包覆的张力控制与平整度调整
高弹网布的包覆是决定座垫外观与功能的关键步骤,需将网布均匀拉伸至座垫骨架或定型棉表面,保持四周张力一致,避免局部过紧导致变形或过松导致褶皱。在包覆过程中,需从中心向四周逐步固定,利用专用夹具或临时绑带固定关键受力点,同时观察网布经纬线的走向,确保其与座垫受力方向平行,以最大化发挥材料的弹性性能。
平整度调整需借助刮板或专用压轮,从座垫中心向边缘缓慢推移,排出网布与内部填充物之间的空气,确保无气泡残留。对于复杂曲面或转角部位,需采用手工辅助折叠与熨烫,注意温度控制,避免高温损伤网布涂层或定型棉结构。完成后需静置一段时间,让网布应力释放,检查整体轮廓是否流畅,边缘是否平整无翘曲,确保外观符合质量标准。
魔术贴固定的定位策略与加固细节
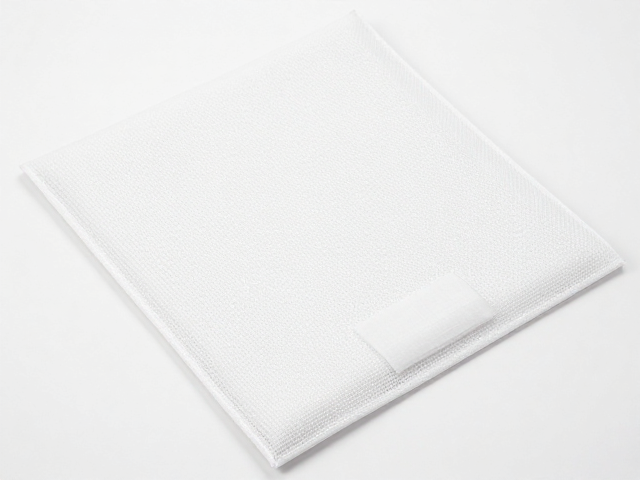
魔术贴的固定位置需严格对应座垫的使用场景与受力分析,通常主受力区设置在座垫后部与靠背连接处,辅助固定区设置在侧面或底部边缘。在粘贴前,需使用无尘布清洁粘合面,确保无油污、灰尘或脱模剂残留,这些杂质会大幅降低粘合强度。定位时可使用双面胶带临时固定魔术贴位置,再用记号笔标记精确边界,确保每次安装位置一致,便于后期维护与更换。
粘贴时需将魔术贴对准位置后,从一端开始缓慢按压,排出空气,确保钩面与毛面完全贴合,无气泡或错位。对于高应力区域,建议在魔术贴周围增加缝线加固或使用高强度结构胶进行二次固定,以提升长期使用的可靠性。固定完成后,需进行拉力测试,检查魔术贴是否牢固,无松动或脱胶现象,确保在频繁拆装过程中仍能保持稳定的连接状态。
成品质量检测与常见问题排查
成品检测需包括外观检查、尺寸测量、功能测试及耐久性评估,外观检查重点观察网布是否有划痕、污渍或变形,尺寸测量需核对长宽高是否符合公差范围,通常允许误差在±5mm以内。功能测试包括坐感评估、回弹性能测试及魔术贴剥离强度测试,需使用标准砝码或专用仪器进行量化分析,确保各项指标符合设计规范。
常见问题排查主要关注网布起皱、边缘脱胶、魔术贴失效等缺陷,若出现起皱,需检查包覆时的张力分布是否均匀,或内部填充物是否压实不均;若边缘脱胶,需检查粘合剂是否过期或涂胶厚度不足;若魔术贴失效,需检查粘合面是否清洁或粘贴压力是否足够。通过系统性排查与记录,可不断优化工艺流程,提升产品一致性与耐用性。