防夹手结构工艺,气密性高压测试,点焊加固,揭秘门窗安全核心
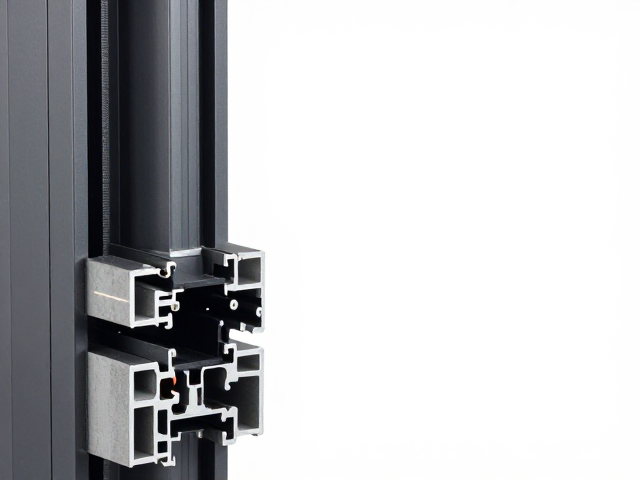
防夹手结构工艺:精密配合下的物理防护 门窗五金系统的核心在于连接件的公差控制与运动轨迹的优化,防夹手设计并非简单的圆角处理,而是基于严密的机械结构计算。在铝合金或断桥铝型材的拼接过程中,通过优化铰链、滑轨的接触面角度,确保手指无法探入活动部件与固定框架之间的危险间隙。例如,某些采用隐藏式�链结构的窗扇,其转轴部分被完全包裹在型材内部,外部可见的缝隙通常控制在3毫米以内,这一尺寸远低于人体手指关节
防夹手结构工艺:精密配合下的物理防护
门窗五金系统的核心在于连接件的公差控制与运动轨迹的优化,防夹手设计并非简单的圆角处理,而是基于严密的机械结构计算。在铝合金或断桥铝型材的拼接过程中,通过优化铰链、滑轨的接触面角度,确保手指无法探入活动部件与固定框架之间的危险间隙。例如,某些采用隐藏式�链结构的窗扇,其转轴部分被完全包裹在型材内部,外部可见的缝隙通常控制在3毫米以内,这一尺寸远低于人体手指关节能够卡入的最小物理阈值,从源头上规避了挤压风险。
实际生产中,这种工艺对模具精度要求极高。型材挤压成型时需配合高精度的CNC加工中心进行后续切割与打孔,确保每一处连接点的位置误差不超过0.5毫米。当窗扇在开启或关闭过程中,防夹手卡扣或导轮会严格遵循预设轨迹运行,避免因装配松动导致部件错位形成新的夹持点。这种基于物理结构限制的被动安全机制,不依赖电子元件,能够在长期高频使用中保持稳定性,是门窗基础安全性能的重要组成部分。
气密性高压测试:数据验证下的密封逻辑
气密性是衡量门窗性能的关键指标,其测试过程严格遵循国家标准规定的物理实验流程。在实验室环境中,测试设备会对门窗样本施加特定的正压或负压,模拟极端天气条件下的风荷载。以常见的60系列断桥铝窗为例,在3000帕斯卡的风压作用下,通过专用流量计测量单位面积的空气渗透量。合格产品的空气渗透量通常需低于规定的限值,这直接反映了密封胶条与型材槽口之间的贴合紧密程度。
测试过程中,技术人员会使用烟雾发生器或微压差传感器实时监测缝隙处的空气流动情况。一旦发现漏气点,需立即分析是胶条老化、压缩永久变形不足,还是型材拼接处存在结构性缝隙。高压测试不仅验证了产品的静态密封能力,还能间接反映安装过程中的工艺水平。如果安装时固定点间距过大或填充发泡剂不均匀,即使产品本身达标,在实际应用中也可能因受力变形导致气密性下降,因此测试数据是评估门窗整体系统性能的重要参考依据。
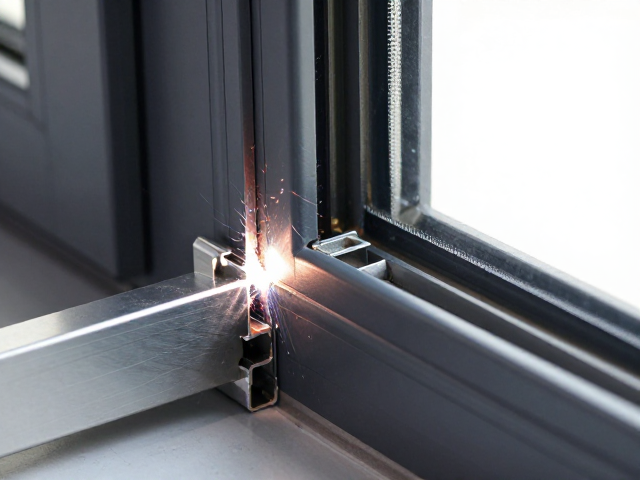
点焊加固:连接部位的强度保障
在门窗五金配件的生产环节中,点焊技术被广泛应用于受力关键部位的结构加固。不同于传统的螺丝紧固,点焊通过局部高温熔化金属基材,使连接件与型材或连接片形成金属间的原子级结合。这种工艺消除了机械连接可能存在的松动隐患,特别是在承受较大风压或频繁启闭的五金件连接处,点焊形成的焊点具有极高的剪切强度和抗疲劳性能。
焊点的质量直接影响整体结构的稳定性,生产过程中需严格控制焊接电流、时间和电极压力,确保焊核直径符合工艺规范。过大的电流会导致基材烧伤变形,过小的电流则会造成虚焊,留下安全隐患。通过超声波探伤或金相分析等无损检测手段,可以验证焊点内部的熔合情况。这种经过严格工艺控制的加固方式,使得门窗在长期承受机械应力时,连接部位不易出现断裂或脱落,从而保障了整窗的结构安全性。
揭秘门窗安全核心:系统性防护的真实体现
门窗的安全并非单一部件的性能展示,而是材料、结构、工艺共同作用的系统性结果。从型材的壁厚标准到五金件的材质选择,从防夹手的精密设计到气密性的严格测试,每一个环节都对应着重大的使用场景。用户在选择或评估门窗时,应关注其实际物理性能参数的可验证性,而非依赖主观感受或未经证实的宣传。
真实的安全保障来源于对制造细节的严谨把控。无论是型材拼接处的无缝处理,还是五金连接点的牢固程度,都需要在生产流水线上通过标准化作业流程来保证。随着制造工艺的进步,门窗产品正朝着更高的结构稳定性和更优的使用体验方向发展。理解这些核心工艺的逻辑,有助于更客观地认知门窗产品的实际价值,从而做出符合实际需求的选择。