模块化精密组装与自动化流水线,哑光亮光质感处理全解析
模块化精密组装的核心逻辑与工艺实现 模块化精密组装并非简单的零件堆叠,而是基于标准化接口与公差控制的系统工程。在高端制造领域,这种模式通过将复杂产品拆解为若干功能独立的子单元,再在受控环境下进行高精度对接。这种架构显著降低了装配过程中的累积误差,使得最终产品的尺寸稳定性远超传统整件组装模式。每一个模块在独立测试合格后方可进入总装环节,这种“先分后总”的策略有效隔离了潜在的质量风险点。 工艺实现层
模块化精密组装的核心逻辑与工艺实现
模块化精密组装并非简单的零件堆叠,而是基于标准化接口与公差控制的系统工程。在高端制造领域,这种模式通过将复杂产品拆解为若干功能独立的子单元,再在受控环境下进行高精度对接。这种架构显著降低了装配过程中的累积误差,使得最终产品的尺寸稳定性远超传统整件组装模式。每一个模块在独立测试合格后方可进入总装环节,这种“先分后总”的策略有效隔离了潜在的质量风险点。
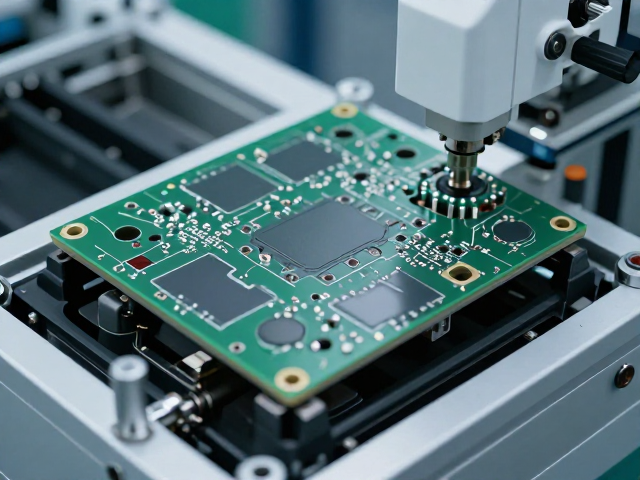
工艺实现层面,精密组装高度依赖高刚性的定位夹具与微米级的执行机构。以精密电子连接器为例,其引脚对位精度通常要求控制在±0.02毫米以内。为了实现这一目标,生产线普遍采用视觉引导的自动对位系统,结合伺服电机进行柔性补偿。这种硬件基础确保了即使在不同批次、不同材料特性的零部件混用时,依然能维持极高的装配一致性,从而满足医疗仪器或光学设备对严苛公差的要求。
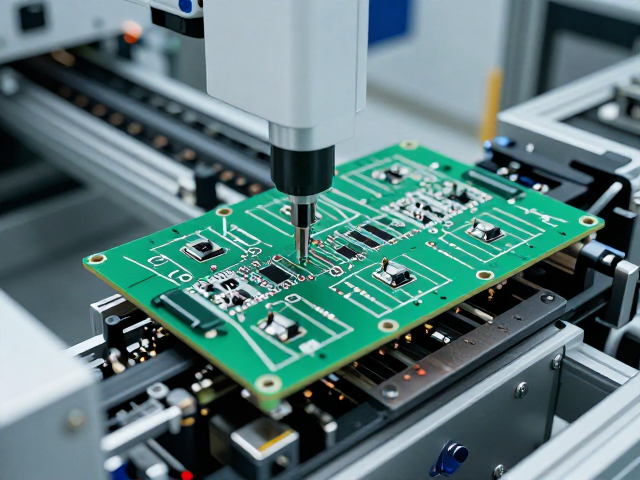
自动化流水线在复杂装配中的协同机制
自动化流水线通过多工位协同作业,实现了从物料供给到成品下线的全流程无缝衔接。在典型的流水线设计中,各工位之间通过高速数据传输协议保持状态同步,一旦某工位检测到异常,整个流水线可即时做出响应,如自动暂停或剔除不良品。这种实时反馈机制避免了缺陷产品流入下一道工序,大幅降低了返工成本。
流水线的高效运转离不开智能调度系统的支持。基于工业以太网架构,中央控制系统能够实时监控每一个机械臂、传送带及传感器的状态数据。当生产计划发生变更或出现设备微调需求时,系统可动态调整节拍时间,优化路径规划。这种柔性化设计使得生产线能够应对小批量、多品种的生产需求,特别是在需要频繁更换模具或调整装配参数的场景中,切换时间可压缩至分钟级别。
哑光质感处理的表面物理特性与工艺路径
哑光质感处理的核心在于降低材料表面的镜面反射率,通过微观结构的调控使光线发生漫反射。常见的工艺路径包括化学蚀刻、激光纹理化以及喷涂哑光涂层。化学蚀刻利用酸性或碱性溶液腐蚀材料表面,形成均匀的微观凹凸结构,这种处理方式耐久性好,但对环境治理要求较高。激光纹理化则通过高能激光束在表面打刻出精密的光栅或随机纹理,精度极高,适用于金属或硬质塑料的表面改性。
喷涂哑光涂层则是应用最为广泛的工艺之一,其关键在于哑光粉或消光剂的粒径分布与添加比例。不同粒径的消光剂在涂层固化后形成的粗糙度不同,进而影响最终的雾度值。通过精确控制喷涂厚度、固化温度及时间,可以获得从柔和丝光到高漫反射的多种哑光效果。这种工艺对基材的附着力要求严格,通常需要进行底漆处理以增强结合力,确保涂层在长期使用中不脱落、不变黄。
亮光质感处理的光学表现与表面平整度控制
亮光质感处理追求的是高反射率与极低的表面粗糙度,旨在呈现如镜面般清澈通透的视觉效果。实现这一目标的前提是基材具有极高的平整度,任何微小的划痕或颗粒都会破坏光线的连续反射,导致视觉瑕疵。因此,在亮光处理前,通常需要进行多道精密抛光工序,使用不同目数的研磨膏逐步去除表面缺陷,直至达到规定的粗糙度标准。
在涂层环节,亮光处理多采用高流平性的清漆或UV固化漆。高流平性确保涂料在涂布后能迅速均匀铺展,消除橘皮纹等缺陷。UV固化技术因其固化速度快、硬度高、光泽度稳定,成为亮光处理的主流选择。通过控制紫外光照射的强度与时间,可以使涂层内部交联密度最大化,从而获得持久且高光的表面效果。这种处理方式不仅美观,还能提供更好的耐磨与耐化学腐蚀性能。
质感处理与精密组装的工艺耦合与质量控制
哑光与亮光处理并非孤立存在,它们与精密组装过程存在严密的工艺耦合关系。在组装前,零部件表面的质感处理状态直接影响装配过程中的摩擦系数与定位精度。例如,哑光表面因微观粗糙度较高,可能在精密配合中产生较大的摩擦阻力,导致装配困难或磨损加剧。因此,在工艺设计阶段,需根据组装公差要求,精确规定表面处理的纹理深度与粗糙度参数。
质量控制环节需建立针对表面质感与装配精度的综合检测体系。对于质感处理,常用光泽度仪测量不同角度下的反射光强度,结合显微镜观察表面微观结构,确保批次间的一致性。在组装环节,则通过自动化检测设备验证模块间的配合状态,如间隙、段差及功能响应。只有当表面质感符合设计规范且组装精度达标,成品方可进入后续包装或测试流程,这种双重验证机制保障了最终产品的高端品质。