超声波焊接防夹手结构工艺与X光探伤检测标准解析
超声波焊接防夹手结构的机械联动逻辑 超声波焊接设备在高频振动作业过程中,焊头与模具的闭合动作构成了主要的机械风险点。防夹手结构的设计核心在于通过机械限位与电气联锁的双重机制,确保操作人员在设备运行周期内无法触及危险区域。常见的机械结构采用连杆锁紧或气缸推杆设计,当防护门开启时,机械连杆会物理阻挡焊头下压行程,或者通过传感器信号切断超声发生器的高压输出回路。这种硬性隔离措施消除了因程序错误或传感器
超声波焊接防夹手结构的机械联动逻辑
超声波焊接设备在高频振动作业过程中,焊头与模具的闭合动作构成了主要的机械风险点。防夹手结构的设计核心在于通过机械限位与电气联锁的双重机制,确保操作人员在设备运行周期内无法触及危险区域。常见的机械结构采用连杆锁紧或气缸推杆设计,当防护门开启时,机械连杆会物理阻挡焊头下压行程,或者通过传感器信号切断超声发生器的高压输出回路。这种硬性隔离措施消除了因程序错误或传感器失效导致的意外闭合可能,为自动化产线提供了基础的物理安全保障。
在工艺集成层面,防夹手结构需与焊接夹具的定位系统保持严密的时序配合。当工件被放置于治具后,限位开关检测到位信号,防护门随即锁死,此时焊头方可下降接触工件。若防护门未完全闭合或锁紧装置未触发,主控PLC将强制禁止超声换能器启动。这种逻辑闭环不仅防止了人为误操作,也避免了因防护门松动导致焊头撞击模具而引发的设备损坏。结构件的材质通常选用高强度铝合金或经过表面硬化处理的钢材,以承受长期开合带来的机械疲劳,确保防护机构的稳定性与耐用性。
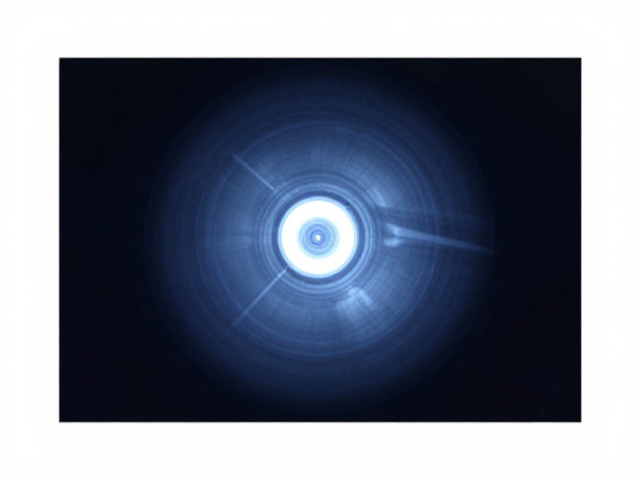
X光探伤检测在焊缝内部缺陷识别中的应用
超声波焊接形成的金属连接主要依赖摩擦热与塑性变形,内部质量难以通过外观直接判断,X光探伤成为识别虚焊、未熔合或夹杂物的关键手段。检测过程中,X射线穿透焊接区域,不同密度和厚度的材料对射线的吸收系数存在差异,从而在探测器或胶片上形成明暗对比的影像。对于铝合金或铜合金等轻质金属焊接件,需精确调整管电压与管电流,以优化焊缝中心与周围母材的灰度对比度,确保微小孔隙或裂纹的可辨识性。
检测标准的制定通常依据国际无损检测协会(如ASNT或ISO相关标准)的技术规范,而非单一的品牌推荐。在实际操作中,缺陷的判定需结合影像的几何形状、边缘特征及灰度分布进行综合分析。例如,圆形且边缘清晰的黑点通常指示气孔,而不规则且边缘模糊的黑区可能暗示未熔合或疏松。检测人员需具备相应的资质认证,并依据具体的材料类型与焊接工艺参数,确定可接受的缺陷尺寸阈值。这种基于物理成像原理的分析方法,为评估焊接接头的完整性提供了客观且可量化的数据支持。
工艺参数与检测标准的协同优化
防夹手结构的可靠性与X光检测的准确性共同构成了超声波焊接质量控制的核心环节。在实际生产环境中,焊接电流、振幅、焊接时间及保压时间等工艺参数的波动,会直接影响焊缝内部的微观组织与宏观缺陷分布。当工艺参数偏离最佳窗口时,即便外观检查合格,内部仍可能产生微观裂纹或结合面污染,这些缺陷在X光影像中可能表现为细微的密度异常。因此,建立稳定的工艺数据库,并与定期的X光抽检结果进行关联分析,是维持产品质量一致性的必要手段。
标准化作业流程要求对每个焊接工位设置明确的工艺窗口范围,并定期通过X光探伤验证该窗口的有效性。当检测到特定批次工件出现系统性缺陷时,需回溯检查防夹手结构是否因磨损导致焊接压力不稳定,或超声换能器是否因过热导致能量输出衰减。通过这种从机械结构到检测验证的闭环反馈,可以及时发现潜在的生产变异。数据记录应包含详细的焊接参数、防护状态日志以及X光检测报告,以便在发生质量争议或追溯问题时,提供真实可查的技术依据。