金属框架除尘防锈与异响排查,检查焊接点完整性
金属框架除尘防锈与异响排查,检查焊接点完整性 金属框架在长期运行中,表面附着的粉尘与油污会加速基材腐蚀,而内部应力集中或连接件松动则极易在振动环境下发出异响。处理此类问题需从清洁、防护、结构紧固三个维度同步推进,确保设备恢复原有的物理性能与声学稳定性。 除尘作业应选用无绒布配合中性清洁剂,避免使用强酸强碱溶剂导致金属表面钝化膜受损。对于缝隙处的顽固积尘,可采用压缩空气吹扫或软毛刷清理,随后立即进
金属框架在长期运行中,表面附着的粉尘与油污会加速基材腐蚀,而内部应力集中或连接件松动则极易在振动环境下发出异响。处理此类问题需从清洁、防护、结构紧固三个维度同步推进,确保设备恢复原有的物理性能与声学稳定性。
除尘作业应选用无绒布配合中性清洁剂,避免使用强酸强碱溶剂导致金属表面钝化膜受损。对于缝隙处的顽固积尘,可采用压缩空气吹扫或软毛刷清理,随后立即进行干燥处理,防止残留水分引发电化学腐蚀,为后续防锈处理提供洁净的基础面。
表面防锈处理与涂层保护
防锈措施的核心在于隔绝氧气与水分,常用手段包括喷涂环氧底漆、镀锌或涂抹防锈油脂。对于暴露在外的框架结构,建议采用多层涂装工艺,即底漆增强附着力,中间漆提供屏蔽保护,面漆抵御紫外线与物理磨损。施工环境需保持干燥通风,相对湿度控制在65%以下,以确保涂层固化效果。
涂层厚度需符合相关工业标准,一般底漆干膜厚度不低于40微米,总涂层厚度建议在80-120微米之间。对于高腐蚀环境,可选用富锌底漆提供阴极保护,或采用达克罗涂层技术,其耐盐雾性能显著优于传统电镀层,能有效延长金属框架在恶劣工况下的使用寿命。
焊接点完整性检测与修复
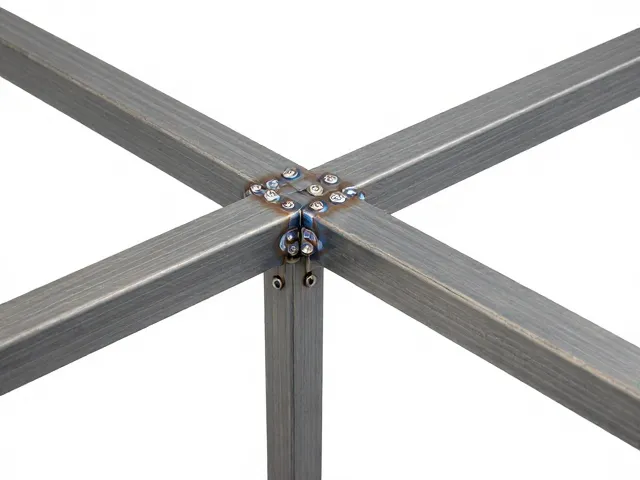
焊接点是金属框架的应力集中区,也是锈蚀和开裂的高发部位。检查时需先清理焊缝表面的飞溅与氧化皮,肉眼观察焊缝成型是否均匀,有无气孔、夹渣、咬边或未焊透等宏观缺陷。对于关键受力部位,需借助放大镜观察微观裂纹,必要时使用渗透检测(PT)或磁粉检测(MT)辅助判断。
若发现焊接缺陷,需根据缺陷类型制定修复方案。对于气孔或夹渣,通常采用打磨后重新补焊的方式处理,补焊前需预热以减小热应力,焊后需进行缓冷处理。对于裂纹,必须先彻底清除裂纹源,再进行焊接修复,严禁直接覆盖缺陷区域,以免隐患未除导致结构失效。
异响源定位与紧固排查
异响通常源于部件间的相对振动或摩擦,排查时需使用听诊器或振动传感器辅助定位声源。重点检查螺栓连接处、垫片磨损情况以及框架与支撑结构的接触面。对于松动部位,需按照规定的扭矩值进行紧固,并使用防松垫圈或螺纹锁固剂防止再次松动。
若异响由摩擦引起,需检查接触面的平整度与润滑状态。可在摩擦面涂抹适量润滑脂,若异响消失,则说明润滑不足或表面粗糙度不均。若润滑后异响依旧,需重新评估部件配合间隙,必要时对磨损严重的连接件进行更换,以恢复结构的整体刚性与配合精度。