防夹手结构工艺解析,气密性高压测试与耐腐蚀电泳漆工艺详解
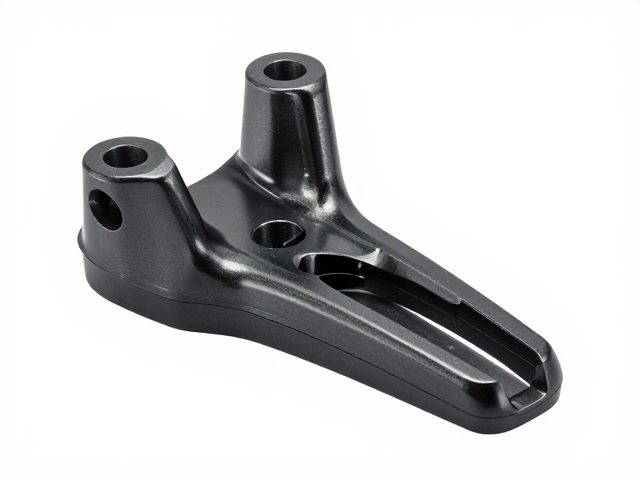
防夹手结构工艺解析 机械设备的运动部件与固定件之间常设置间隙,这一间隙的设计直接决定了防夹手结构的有效性。通过优化导向槽的几何形状,使活动部件在闭合过程中形成渐缩式路径,从而在接触瞬间产生导向力而非垂直夹持力。这种设计常见于自动化流水线中的传送带对接处,利用物理结构的错位安排,让手指等软组织无法进入高夹持力的核心区域,从源头上降低机械伤害的风险。 表面处理工艺在防夹手结构中扮演着关键角色,光滑的
防夹手结构工艺解析
机械设备的运动部件与固定件之间常设置间隙,这一间隙的设计直接决定了防夹手结构的有效性。通过优化导向槽的几何形状,使活动部件在闭合过程中形成渐缩式路径,从而在接触瞬间产生导向力而非垂直夹持力。这种设计常见于自动化流水线中的传送带对接处,利用物理结构的错位安排,让手指等软组织无法进入高夹持力的核心区域,从源头上降低机械伤害的风险。
表面处理工艺在防夹手结构中扮演着关键角色,光滑的倒角处理能有效减少摩擦系数,防止衣物或皮肤被勾连。在注塑或冲压成型过程中,模具边缘需设置R角过渡,避免锐角造成的二次伤害。此外,柔性缓冲材料的嵌入也是常见手段,例如在金属接触面贴合医用级硅胶条,既保证了结构的刚性强度,又通过材料的形变吸收冲击力,提升整体安全性等级。
气密性高压测试与耐腐蚀电泳漆工艺详解
高压气密性测试通常采用差压法进行,通过向待测工件内部充入特定压力的压缩空气,监测规定时间内的压力变化率来判断密封性能。测试压力值需依据材料耐受极限设定,例如常见的铝合金压铸件可能在0.3MPa至0.6MPa区间进行测试,确保无渗漏现象。数据采集系统会实时记录测试前后的压力读数,通过算法计算泄漏速率,任何超出预设阈值的波动都被视为不合格品,需重新进行密封件装配或结构修复。
电泳涂装技术利用电场作用使悬浮在涂料中的树脂和颜料微粒定向迁移至工件表面,形成均匀致密的涂层。该工艺形成的漆膜具有极高的附着力和耐腐蚀性,尤其在面对盐雾环境时,经过72小时中性盐雾测试后,涂层表面无明显起泡或锈蚀。电泳过程中的电压、时间和槽液温度控制至关重要,这些参数直接影响涂层的厚度和均匀度,通常要求膜厚控制在20-30微米之间,以平衡防护性能与外观质感。
工艺整合与质量控制体系
防夹手结构与表面防护工艺的结合,需要在装配环节实施严密的公差管理。活动部件与固定部件的配合间隙需通过三坐标测量仪进行多点检测,确保每一处关键尺寸符合设计规范。在批量生产阶段,首件检验与末件检验必不可少,通过对比首件与末件的尺寸数据,监控模具磨损或设备精度变化,及时进行调整,维持生产过程的稳定性。
质量检测流程涵盖外观检查与功能验证两个维度。外观检查重点评估电泳漆膜的平整度、色泽一致性以及防夹手部位倒角的完整性,任何可见的划痕、露底或毛刺均需返工处理。功能验证则模拟实际工况,对防夹手结构进行多次开合测试,观察其运动是否顺畅、缓冲效果是否达标,同时对经过高压测试和盐雾试验的样品进行复检,确保长期服役条件下的可靠性与安全性。