防夹手结构工艺与硅胶包覆,螺丝紧固周期检查指南
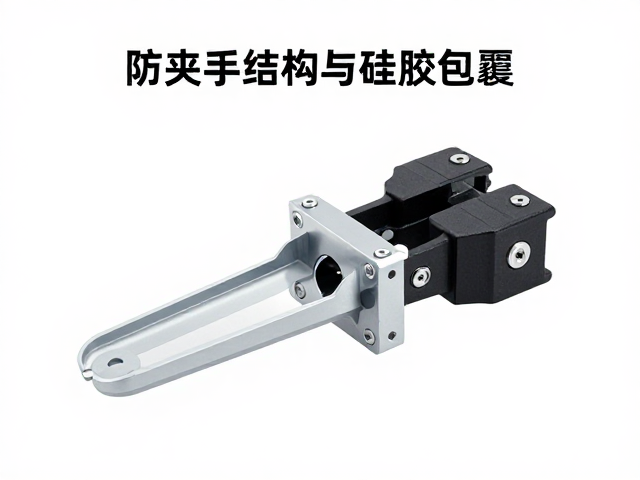
防夹手结构的机械设计与失效模式分析 防夹手结构的核心在于通过机械限位或传感器反馈,在物体接触危险区域时迅速切断动力源或改变运动轨迹。常见的机械式防夹设计多采用弹簧复位销、楔形滑块或柔性铰链结构,当外部阻力超过预设阈值时,机械锁止件即刻触发,从而阻止夹持动作的继续执行。这种纯机械路径的设计优势在于响应速度极快,且不受电磁干扰影响,特别适用于高频次、高负载的自动化场景。然而,机械结构长期承受冲击载荷
防夹手结构的机械设计与失效模式分析
防夹手结构的核心在于通过机械限位或传感器反馈,在物体接触危险区域时迅速切断动力源或改变运动轨迹。常见的机械式防夹设计多采用弹簧复位销、楔形滑块或柔性铰链结构,当外部阻力超过预设阈值时,机械锁止件即刻触发,从而阻止夹持动作的继续执行。这种纯机械路径的设计优势在于响应速度极快,且不受电磁干扰影响,特别适用于高频次、高负载的自动化场景。然而,机械结构长期承受冲击载荷,销轴磨损、弹簧疲劳或塑料件断裂是主要的失效形式,这些微观损伤在初期难以通过肉眼直接识别,必须依赖严密的周期性目视检查与功能测试来维持其可靠性。
电子式防夹则依赖于电流监测或光学传感器,通过检测电机电流突变或红外光束遮挡来判断夹持状态。此类方案精度较高,但电路板的老化、传感器镜头污渍或接线松动会导致误判或漏判。在实际工程应用中,机械与电子方案常结合使用,形成双重保险。例如,机械限位作为一道物理防线,而电流监测负责日常运行中的动态保护。这种混合架构对装配精度要求极高,任何一颗固定螺丝的松动或支架的微小变形,都可能改变传感器光路或机械受力点,进而导致保护机制失效。因此,理解结构原理是制定有效检查指南的前提,只有明确失效模式,才能精准定位检查重点。
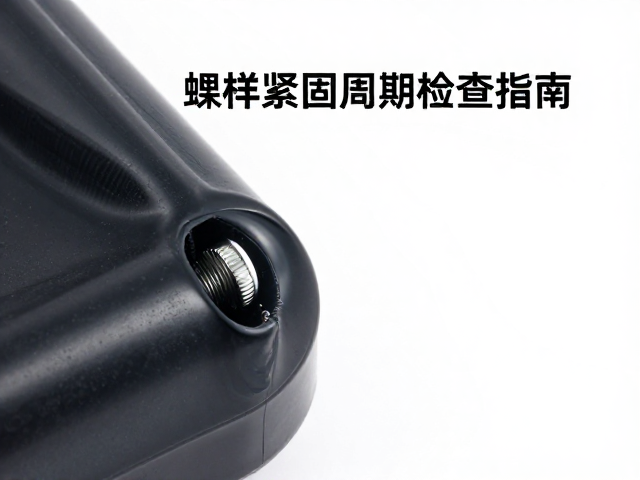
硅胶包覆工艺的关键控制点与质量检测
硅胶包覆工艺是将液态硅胶或固态硅胶通过注射或模压方式包裹在硬质基材(如塑料或金属)表面,以提供柔软触感、防滑性能及缓冲保护。工艺成功的关键在于基材预处理与硫化参数的控制。基材表面通常需要进行火焰处理、等离子处理或涂覆底涂剂,以增强硅胶与硬胶之间的化学键合与物理附着力。若预处理不充分,硅胶层极易出现脱胶、起皮或分层现象,这不仅影响外观,更会在夹持过程中因硅胶滑动导致摩擦力不足,进而削弱防夹手结构的有效性。此外,硫化温度、压力和时间必须严格遵循材料供应商提供的技术参数,过长的硫化时间可能导致硅胶硬化变脆,而过短则会导致交联度不足,影响长期耐用性。
在质量检测环节,外观检查需重点关注气泡、缺料、飞边及杂质污染。气泡会削弱硅胶层的结构强度,在受力时成为应力集中点,导致开裂;缺料则直接导致包覆不完整,暴露出行走或夹持部件。对于功能性检测,剥离强度测试是验证包覆质量的重要手段,通常使用拉力试验机以规定角度和速度拉伸硅胶层,记录剥离力数值。行业标准通常要求剥离强度不低于特定牛顿值(具体数值需依据所用硅胶牌号及基材类型确定,常见范围在5-20 N/cm之间),以确保在日常使用中硅胶层不会轻易脱落。此外,硬度测试也是常规项目,通过邵氏硬度计测量硅胶表面硬度,确保其符合设计要求的缓冲性能,过软可能导致支撑性不足,过硬则无法达到防夹缓冲的效果。
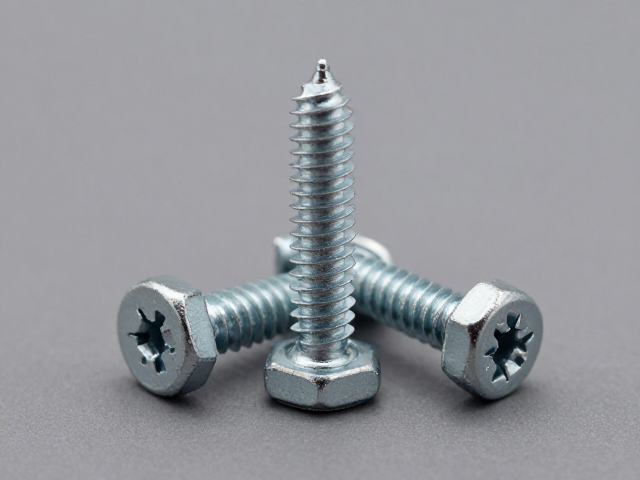
螺丝紧固状态的周期性检查与扭矩管理
螺丝作为连接防夹手结构组件与硅胶包覆件的关键紧固件,其紧固状态直接决定了整体结构的稳定性与安全性。在振动环境下,螺丝容易发生松动,导致连接面间隙增大,进而引发异响、错位甚至结构断裂。周期性检查的核心内容是验证螺丝是否处于规定的紧固状态。检查时应使用经过校准的数显扭力扳手,按照设备维护手册规定的扭矩值对关键连接点进行复紧测试。扭矩值并非越大越好,过大的扭矩可能导致螺丝滑牙、基材变形或硅胶层被挤压变形,反而降低结构完整性。因此,必须严格依据螺丝材质、直径、螺纹规格及被连接件的材料特性,设定合理的扭矩窗口。
除了扭矩验证,螺丝的防松措施检查同样重要。常见的防松方式包括使用螺纹锁固剂、弹簧垫片、双螺母或自锁螺母。检查时需确认锁固剂是否失效(表现为螺丝可徒手拧动或无阻力),垫片是否变形或脱落,以及自锁结构是否完好。对于高频振动部位,建议增加防松标记线,通过定期观察标记线是否错位来快速判断螺丝状态。检查周期应根据设备运行频率、负载情况及环境恶劣程度动态调整。例如,高负荷连续运行的设备可能需要每周检查,而低负荷间歇运行的设备则可延长至每月或每季度。建立详细的检查记录表,记录每次检查的扭矩数值、螺丝状态及更换情况,有助于追踪紧固状态的变化趋势,提前发现潜在风险。
综合维护流程与数据追踪体系
将防夹手结构检查与硅胶包覆状态、螺丝紧固情况纳入统一的维护流程中,能够显著提升管理效率与安全性。维护流程应包含从外观检查、功能测试到数据记录的完整闭环。在每次维护中,技术人员需先对防夹手区域进行清洁,去除灰尘、油污及硅胶老化产生的碎屑,确保检查视野清晰。随后进行静态外观检查,记录硅胶层是否有裂纹、脱胶、变色或永久性变形,同时检查机械结构是否有磨损、裂纹或松动迹象。接着进行动态功能测试,在空载和负载条件下模拟夹持动作,验证防夹触发是否灵敏、复位是否顺畅,并监测电机电流曲线是否正常。
数据追踪是维护体系的核心,它要求将所有检查结果数字化存档。建立电子维护档案,记录每次检查的日期、操作人员、发现的问题、采取的措施及最终状态。通过长期数据积累,可以分析故障发生的时间规律与先兆特征。例如,若发现某批次螺丝在运行3个月后普遍出现扭矩衰减,则需排查是否存在共振源或扭矩设定不当;若硅胶层在6个月后普遍出现硬化,则需评估环境温度是否超标或材料选型是否不当。这种基于数据的预防性维护策略,能够变被动维修为主动管理,有效延长设备使用寿命,确保护结构始终处于最佳工作状态,为生产安全提供坚实保障。