PC注塑熔接线明显?高温高压一体塑形调速度压力解决
熔接线形成的根本机理与缺陷特征 注塑过程中,熔融塑料在模具型腔内流动时,若遇到障碍物(如嵌件、型芯)或从型腔两端汇合,两股流体的前沿无法完全融合,便会在制品表面形成可见的线条,即熔接线。这种现象本质上是高分子链段在接触面处未能发生有效的扩散和缠结,导致该区域的分子结构连续性中断。当两股料流的温度差异较大或含有较多挥发分时,界面处的结合力会显著降低,使得熔接线不仅表现为外观上的色差或纹路,更可能成
熔接线形成的根本机理与缺陷特征
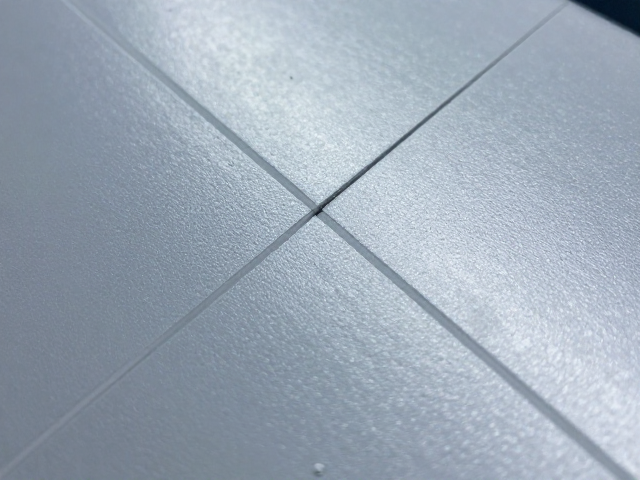
注塑过程中,熔融塑料在模具型腔内流动时,若遇到障碍物(如嵌件、型芯)或从型腔两端汇合,两股流体的前沿无法完全融合,便会在制品表面形成可见的线条,即熔接线。这种现象本质上是高分子链段在接触面处未能发生有效的扩散和缠结,导致该区域的分子结构连续性中断。当两股料流的温度差异较大或含有较多挥发分时,界面处的结合力会显著降低,使得熔接线不仅表现为外观上的色差或纹路,更可能成为制品受力时的薄弱点,影响整体机械强度。
熔接线的明显程度通常受到树脂材料特性、模具温度、熔体温度以及注射速度等多重因素的综合影响。某些结晶性塑料(如PP、PA、POM)由于结晶速率快,熔体前沿冷却迅速,分子链难以在汇合初期完成重排,因此比非结晶塑料(如PC、ABS)更容易出现明显的熔接线。在实际生产场景中,观察到的熔接线通常呈现为银白色或深色线条,其位置往往位于浇口对面或两个浇口之间,且线条的宽度和深度直接反映了熔体在汇合瞬间的流动性状态和界面结合质量。
高温高压一体塑形的工艺调控逻辑
解决熔接线问题,核心在于提升汇合界面的分子活动能力,使两股料流在接触瞬间能够充分融合。提高模具温度是首要措施,较高的模温能延缓熔体前沿的冷却速率,延长高分子链段保持高弹态的时间,从而促进界面处的分子扩散。对于聚碳酸酯(PC)这类对温度敏感的材料,模温通常需维持在100℃至120℃之间,以确保熔体在填充末端仍具备良好的流动性。与此同时,提高熔体温度可以降低粘度,改善流动性,但需严格控制在不引起材料热分解的范围内,避免因降解产生气泡或黑点,进而加剧外观缺陷。
在压力与速度的配合上,采用“高速低压注射”结合“低速高压保压”的策略往往能优化熔接线表现。在填充阶段,较高的注射速度可以使熔体前沿保持较高的温度到达汇合点,减少前锋料的冷却,促进融合;而在熔接线形成区域,适当降低速度有助于减少剪切热和分子取向,降低内应力。保压阶段则需要足够的压力来补偿收缩,但过高的保压压力可能导致制品内应力过大,反而在后续使用中因应力释放而显现出色差或变形。因此,压力与速度的设定需根据制品壁厚和流道结构进行精细匹配,以实现“一体塑形”的效果,即让熔体在动态填充中自然消除界面差异。
模具结构与流道设计的从源优化
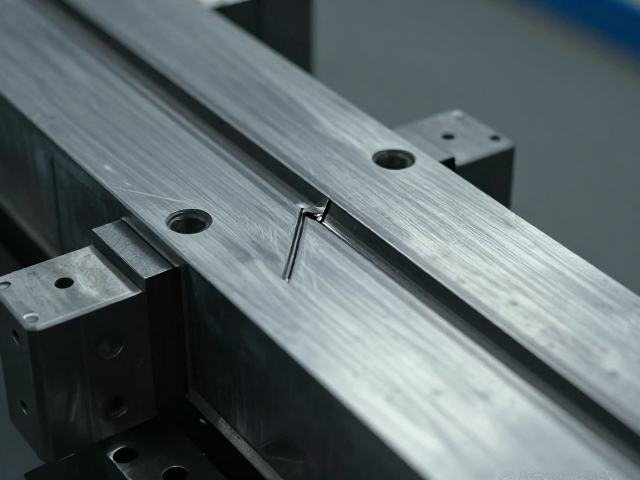
除了工艺参数的调整,模具本身的几何结构对熔接线的位置和形态有着决定性作用。优化浇口位置和尺寸是减少或转移熔接线的关键手段。通过将浇口设置在制品壁厚较厚或外观要求较低的区域,可以将熔接线引导至非关键面。对于存在多个型芯导致的熔接线,可采用“汇合角”设计,使两股料流以较小的角度(通常小于45°)汇合,增加接触面积,促进融合。此外,在熔接线形成的位置增加排气槽,有助于排出型腔内的空气和挥发分,避免气体滞留导致的结合不良,从而提升界面结合质量。
模具表面的处理及温度控制系统的均匀性也是不可忽视的因素。不均匀的模温分布会导致熔体在流动过程中温度梯度差异过大,加剧熔接线的形成。因此,优化冷却水道布局,确保模具各区域温度均匀一致,是提升外观质量的基础。对于PC注塑,有时会在熔接线区域设置微型散热或加热装置,进行局部温度微调,以平衡两股料流的温度。同时,模具表面的抛光处理可以减少熔体流动阻力,降低剪切应力,使熔体表面更加光滑,间接改善熔接线的视觉效果。
材料选择与预处理的影响
原材料的干燥程度对PC注塑的质量有着至关重要的影响。PC树脂对水分极为敏感,含水率过高会导致在高温注塑过程中发生水解反应,分子链断裂,粘度下降,进而严重影响熔体的流动性和界面结合力,导致熔接线明显且伴有银纹。因此,必须确保原料在注塑前经过充分的干燥处理,通常建议在110℃-120℃下干燥3-4小时,使含水率控制在0.02%以下。干燥后的原料应尽快投入料斗,避免在空气中长时间停留吸湿。
材料的批次稳定性及添加剂的使用也会影响熔接线的表现。不同批次的PC材料在分子量分布、杂质含量等方面可能存在细微差异,这些差异可能导致熔体流动行为的变化。因此,在更换材料批次时,需重新评估工艺参数。此外,某些增强型或改性PC材料中添加的玻纤或润滑剂可能会改变熔体的流变特性,玻纤的取向和分布往往会影响熔接线的强度和外观。在使用改性材料时,需特别注意其流动长度和剪切敏感性,适当调整注射压力和速度,以应对材料特性变化带来的工艺挑战。