网布预拉定型工艺,特制尼龙弹力绳与张力机校准优化指南
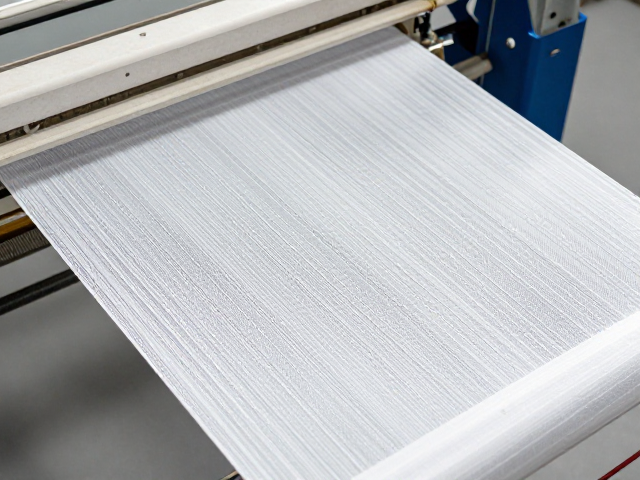
网布预拉定型的核心机理与工艺逻辑 网布在纺织制造过程中,经纬纱线交织形成的初始结构往往存在内应力不均及尺寸不稳定的物理特性,预拉定型正是通过机械外力克服这一材料固有属性的关键工序。该工艺利用高精度张力控制设备,对网布在经向和纬向施加均匀且恒定的拉伸力,使高分子纤维在受控应力下发生塑性变形或结晶重组,从而锁定布面尺寸,消除因后续加工或环境温湿度变化导致的收缩与变形风险。 在实际生产场景中,预拉定型
网布预拉定型的核心机理与工艺逻辑
网布在纺织制造过程中,经纬纱线交织形成的初始结构往往存在内应力不均及尺寸不稳定的物理特性,预拉定型正是通过机械外力克服这一材料固有属性的关键工序。该工艺利用高精度张力控制设备,对网布在经向和纬向施加均匀且恒定的拉伸力,使高分子纤维在受控应力下发生塑性变形或结晶重组,从而锁定布面尺寸,消除因后续加工或环境温湿度变化导致的收缩与变形风险。
在实际生产场景中,预拉定型的效果直接取决于拉伸力的分布均匀性以及温度场的稳定性。若张力分布存在微观差异,网布在冷却固化后会出现局部波浪纹或尺寸超差,导致后续裁切或贴合工序出现偏差。因此,现代工艺强调在拉伸过程中引入动态反馈机制,实时监测布面张力波动,确保每一平方厘米的网布受到的应力值严格符合工艺配方要求,从而获得平整度高、尺寸稳定性优异的半成品材料。
特制尼龙弹力绳的选型标准与性能匹配
尼龙弹力绳作为网布预拉定型系统中的核心传动与夹持元件,其物理性能直接决定了张力传递的精准度与长期使用的可靠性。高品质的特制尼龙弹力绳通常采用高旦数尼龙66长丝,通过特殊的交联或包芯工艺增强其抗蠕变性能与回弹性,确保在长时间承受高负荷拉伸状态下,绳体不易发生永久性伸长或松弛,从而维持张力输出的连续性。
选型过程中需重点考量弹力绳的断裂强力、伸长率以及表面摩擦系数。不同克重与编织密度的网布对夹持力度要求各异,过高的夹持力可能导致网布边缘损伤,而夹持力不足则会引起打滑,造成张力断层。此外,弹力绳的耐温性能必须与定型烘箱的工作温度相匹配,避免因高温环境下材料老化变脆,导致断裂事故,进而引发生产线停机或产品批量报废的风险。
张力机的校准基准与关键参数设定
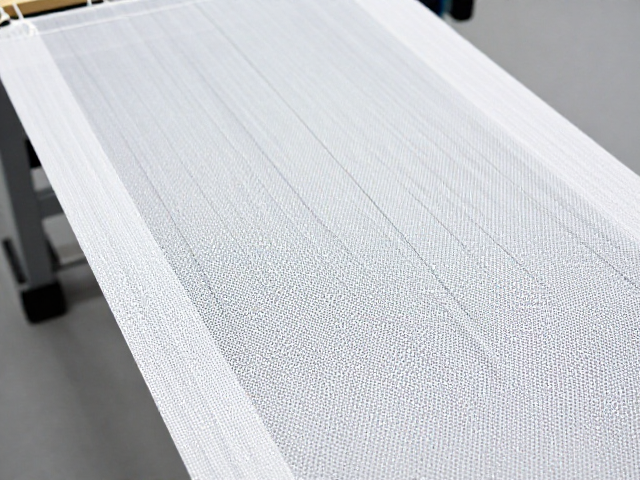
张力机的校准是确保预拉定型工艺一致性的技术基石,其核心在于建立从传感器信号到机械执行机构的精准映射关系。校准过程需使用经过计量认证的标准砝码或高精度拉力传感器,对张力辊及夹持装置进行多点线性校验,修正因机械磨损或安装误差导致的非线性偏差,确保显示张力值与实际作用在网布上的物理张力值误差控制在±1%以内。
关键参数设定需结合网布材质特性与设备机械结构进行精细化调整,主要包括预张紧力、动态补偿系数以及响应时间。预张紧力决定了弹力绳在初始状态下的初始应力,动态补偿系数用于应对高速运行中因惯性或气流扰动引起的张力波动,而响应时间则关乎控制系统对突发张力变化的修正速度。这些参数需通过小批量试产进行验证,观察布面平整度与尺寸稳定性,进而微调至最佳状态。
校准优化指南与日常维护规范
建立标准化的校准优化流程是维持设备长期稳定运行的必要措施,建议在生产前进行零点校准与负载校准,生产中每批次首件进行张力抽检,生产后定期进行全系统精度验证。优化过程中,应记录不同批次网布在相同工艺参数下的张力响应数据,通过大数据分析识别设备性能的微小漂移,提前介入维护,避免突发性故障。
日常维护需重点关注张力辊的清洁与弹力绳的状态检查,定期清理辊面残留的纤维粉尘与油污,防止因表面粗糙度变化影响张力传递的均匀性。同时,检查弹力绳表面是否有磨损、硬化或局部变细现象,及时更换存在隐性损伤的部件。对于高精度张力机,还需定期校准编码器与信号放大器,确保数据采集的实时性与准确性,为工艺参数的持续优化提供真实可靠的数据支撑。