模块化精密组装工艺与防松脱卡扣设计,详解扶手晃动率检测
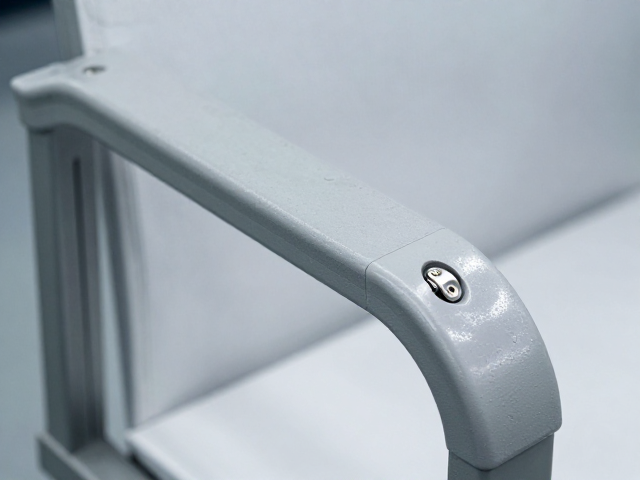
模块化精密组装工艺的核心逻辑 模块化精密组装工艺的核心在于将传统的一体化结构拆解为若干独立的功能单元,通过高精度的定位销与干涉配合实现快速对接。这种设计思路显著降低了装配过程中的累积误差,使得各个子系统在独立测试合格后,能更稳定地融入整体结构中。在扶手组件的生产中,这意味着连接臂、底座与表面饰板能够分别进行公差控制,从而在最终合拢时形成严密的几何约束。 精密组装过程中,环境温湿度与清洁度会直接影
模块化精密组装工艺的核心逻辑
模块化精密组装工艺的核心在于将传统的一体化结构拆解为若干独立的功能单元,通过高精度的定位销与干涉配合实现快速对接。这种设计思路显著降低了装配过程中的累积误差,使得各个子系统在独立测试合格后,能更稳定地融入整体结构中。在扶手组件的生产中,这意味着连接臂、底座与表面饰板能够分别进行公差控制,从而在最终合拢时形成严密的几何约束。
精密组装过程中,环境温湿度与清洁度会直接影响连接界面的微观状态。实际操作中,需确保组装平台具备防震功能,并定期校准自动锁付设备的扭矩输出曲线。通过引入视觉识别系统,可以在螺丝锁付前确认卡扣预位状态,避免因初始错位导致的隐性损伤。这种过程控制手段有效提升了批次间的一致性,为后续的性能验证提供了可靠的数据基础。
防松脱卡扣的机械结构特性
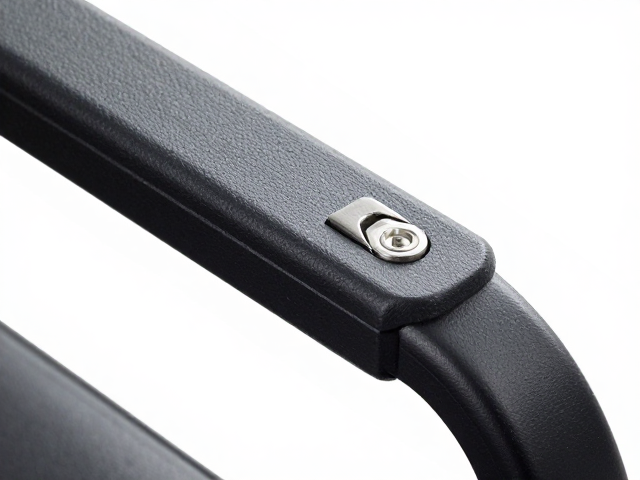
防松脱卡扣的设计重点在于利用材料的弹性形变与几何自锁特性,抵抗外部振动带来的轴向分离力。常见的结构包括燕尾槽式、倒钩式以及螺旋锁紧式,其共同点是提供足够的保持力以应对日常使用中的意外拉扯。卡扣与配合孔之间的过盈量经过严密的有限元分析计算,确保在低温环境下不致脆裂,同时在高温高湿条件下不会因材料蠕变而丧失紧固效果。
卡扣材料的选择通常涉及改性聚酰胺或高强度工程塑料,这些材料具备优异的耐疲劳特性。在微观结构上,卡扣尖端常设计有微倒角或润滑涂层,以降低装配阻力并减少磨损。当扶手受到侧向冲击力时,卡扣的弹性臂会发生微小位移,通过摩擦力与几何干涉维持连接稳定性。这种被动式锁定机制无需额外能源,却能在长期循环载荷下保持可靠的连接性能。
扶手晃动率检测的标准流程
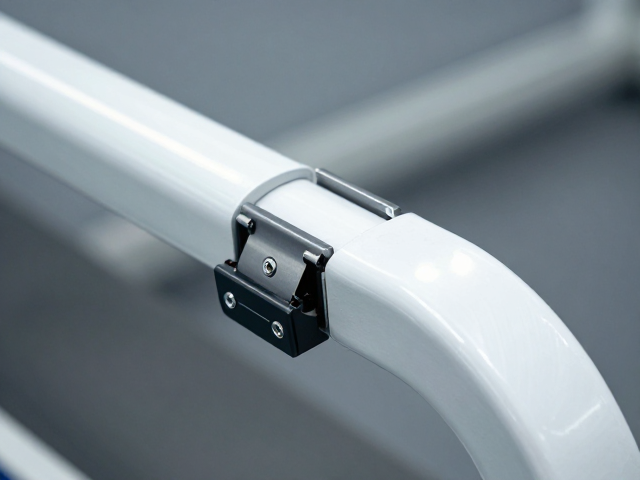
扶手晃动率检测旨在量化连接部位在受到非预期外力时的位移幅度,该指标直接反映组装质量与结构刚性。检测通常在专用的三轴振动台或模拟人机交互平台上进行,通过施加标准规定的频率与振幅的交变载荷,记录扶手的动态响应。传感器需捕捉扶手表面关键点的加速度与位移数据,进而计算出台阶函数下的相对位移峰值。
检测过程中,加载方式需严格遵循结构受力特征,通常采用多点同步加载以模拟真实使用场景。数据采集系统以高采样频率记录瞬态响应,并通过滤波算法剔除环境噪声。晃动率的具体数值表现为单位载荷下的位移量,该数值越小,表明结构约束越强。通过对比不同批次或不同工艺参数的检测结果,可直观评估组装工艺的稳定性与卡扣设计的有效性。
数据分析与工艺优化路径
检测结果的数据处理需结合统计学方法,识别异常波动与系统性偏差。通过对大量样本数据的分布特征进行分析,可确定晃动率的均值与标准差,进而评估过程能力指数。若数据呈现明显的偏态分布,需回溯至组装环节检查定位销磨损情况或卡扣注塑成型的一致性。
基于分析结果,工艺参数可进行针对性调整。例如,若发现晃动率随时间呈上升趋势,可能暗示卡扣存在应力松弛现象,此时需优化退火工艺或调整材料配方。若离散型较大,则需重点排查自动化装配设备的重复定位精度。通过闭环的数据反馈机制,持续微调组装公差与卡扣几何尺寸,实现扶手连接性能的稳步提升。