高弹网布座垫总成,钢架焊接工艺与高弹海绵升级指南
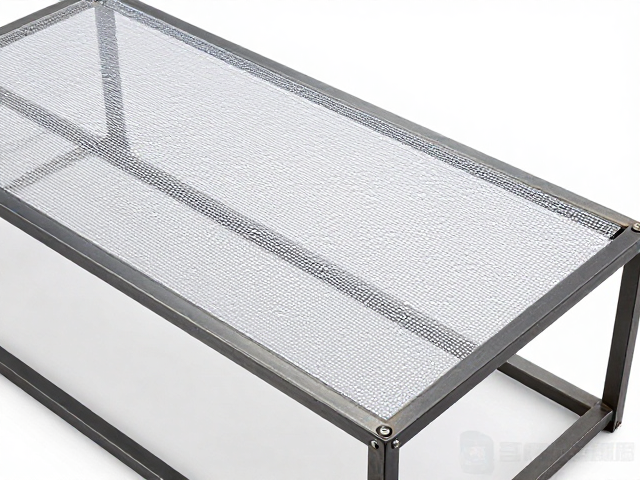
钢架焊接工艺的核心控制点 钢架作为座垫总成的骨骼结构,其焊接质量直接决定了产品的承重能力与使用寿命。在自动化焊接生产线中,CO2气体保护焊因其熔深好、变形小而成为主流选择。焊接过程中,保护气体的流量需严格控制在15-20L/min范围内,过低的流量会导致焊缝氧化产生气孔,过高的流量则可能引起紊流卷入空气。焊枪角度通常保持在70-80度,以优化熔池流动,确保焊缝成型美观且无咬边现象。 热影响区的控
钢架焊接工艺的核心控制点
钢架作为座垫总成的骨骼结构,其焊接质量直接决定了产品的承重能力与使用寿命。在自动化焊接生产线中,CO2气体保护焊因其熔深好、变形小而成为主流选择。焊接过程中,保护气体的流量需严格控制在15-20L/min范围内,过低的流量会导致焊缝氧化产生气孔,过高的流量则可能引起紊流卷入空气。焊枪角度通常保持在70-80度,以优化熔池流动,确保焊缝成型美观且无咬边现象。
热影响区的控制是提升钢架强度的另一关键。高碳钢或高强度低合金钢在高温下易发生晶粒粗大,导致韧性下降。通过优化焊接电流和电压参数,例如将焊接电流维持在120-150A,配合适当的焊接速度,可以有效缩小热影响区宽度。焊后通常需要进行去应力退火处理,消除内部残余应力,防止产品在长期使用中因应力释放产生变形或开裂,从而保证整体结构的稳定性。
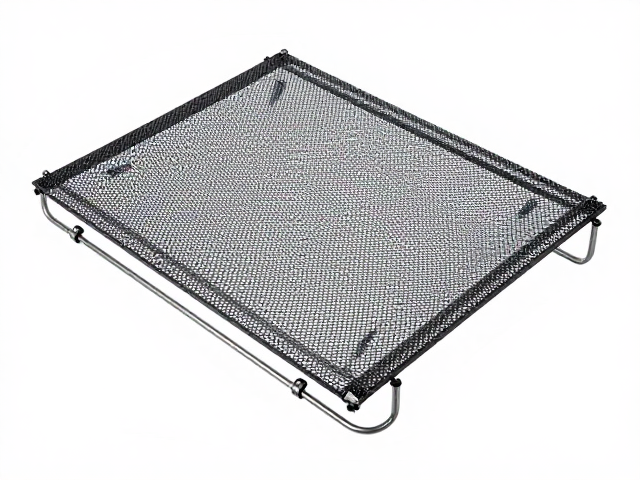
高弹网布座垫的张力分布逻辑
高弹网布座垫的核心在于材料在三维空间内的形变与回弹特性,这依赖于严密的张力分布设计。网布通常由高强度聚酯纤维或尼龙经编而成,其经纬向的拉伸率需保持在8%-12%之间,以确保坐感既有支撑力又不失柔软。在安装过程中,网布与钢架的固定点需经过精密计算,固定点间距通常控制在30-50mm,过大的间距会导致局部塌陷,过小的间距则会增加材料疲劳断裂的风险。
网布的预拉伸处理是提升坐感一致性的必要工序。通过专用夹具对网布进行单向或双向预拉伸,消除材料在生产过程中残留的内应力。预拉伸率一般控制在5%-8%,这一过程使得网布在后续受力时能更均匀地分散压力。此外,网布表面的微孔结构设计有助于空气流通,提升透气性,减少久坐带来的闷热感,这种物理结构的设计无需依赖化学涂层,符合环保与安全标准。
高弹海绵的材料选型与密度匹配
高弹海绵的性能表现与其密度和回弹率有着严密的对应关系。目前行业内普遍采用密度在28-35kg/m³的高回弹聚氨酯泡沫,这种密度的海绵在承受标准载荷下,压缩变形率可控制在25%-30%之间,能够有效支撑人体腰椎曲线。海绵内部的开孔结构需保持均匀,开孔率通常在60%-70%,这直接影响空气透过率和热消散效率,避免局部热量积聚。
不同身体部位对海绵硬度的需求存在差异,分区设计成为提升舒适度的有效手段。通常座面中心区域采用稍高硬度的海绵以提供核心支撑,边缘区域则采用略软的海绵以增强包裹感。这种硬度梯度可通过调整发泡过程中的配方比例实现,例如增加异氰酸酯与多元醇的反应比例以提高硬度。海绵厚度的增加需结合支撑层的设计,过厚的海绵若无底层支撑,反而会导致坐感塌陷,因此海绵与底层支撑结构的贴合度至关重要。
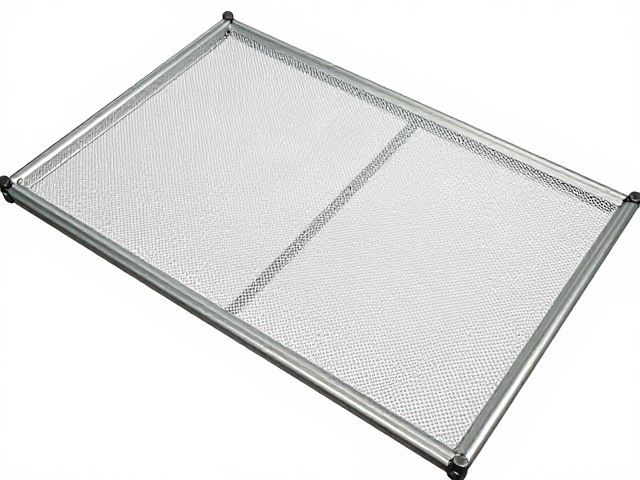
总成组装中的结构协同效应
座垫总成的最终性能取决于钢架、网布与海绵三者的协同作用。组装过程中,海绵与网布的贴合需平整无褶皱,避免形成空腔导致受力不均。网布边缘需牢固固定于钢架上,固定方式通常采用卡扣或焊接铆钉,确保在长期动态负载下不发生滑移。钢架表面的防锈处理也是不可忽视的一环,电泳漆或粉末喷涂层厚度需达到规定标准,以应对潮湿环境下的腐蚀风险。
在动态负载测试中,座垫需经历多次压缩与释放循环,以验证各部件的协同稳定性。测试标准通常要求在承受100kg载荷下,经过规定次数的循环后,无明显永久性变形或部件松动。组装过程中,各部件间的间隙控制需精确到毫米级别,过大的间隙可能在运动中产生异响,过小的间隙则可能因热胀冷缩导致部件干涉。通过精密的公差配合,确保座垫在长期使用中保持结构完整与功能稳定。