SGS认证加厚钢板冲压成型,三角稳固支撑工艺详解
SGS认证加厚钢板冲压成型的材料基础与标准界定 在工业制造领域,加厚钢板的成型质量直接决定了最终产品的结构强度与使用寿命。SGS(Singsing Group)作为国际公认的质量和诚信基准,其认证体系涵盖了从原材料检测到成品性能评估的全链路。对于加厚钢板而言,SGS认证的核心在于验证钢材的化学成分、力学性能以及厚度公差是否符合ISO或ASTM等国际通用标准。这种认证并非单一指标的合格,而是对材料
SGS认证加厚钢板冲压成型的材料基础与标准界定
在工业制造领域,加厚钢板的成型质量直接决定了最终产品的结构强度与使用寿命。SGS(Singsing Group)作为国际公认的质量和诚信基准,其认证体系涵盖了从原材料检测到成品性能评估的全链路。对于加厚钢板而言,SGS认证的核心在于验证钢材的化学成分、力学性能以及厚度公差是否符合ISO或ASTM等国际通用标准。这种认证并非单一指标的合格,而是对材料在抗拉强度、屈服点以及延伸率等关键参数上的全面背书,确保基材在经历高强度冲压变形时不会出现开裂或过度减薄现象。
实际应用中,经过SGS认证的加厚钢板通常具有更严格的微观组织控制。通过光谱分析确认碳、锰、硅等元素含量在特定区间,能够有效提升钢材的韧性和抗疲劳性。这种经过严格溯源和检测的材料,为后续的冲压成型提供了稳定的物理基础。企业在选材阶段若能提供齐备的SGS检测报告,意味着其供应链中的每一块钢板都具备可追溯的身份标识,这为后续工艺参数的设定提供了精确的数据支撑,减少了因材料批次差异导致的良品率波动。
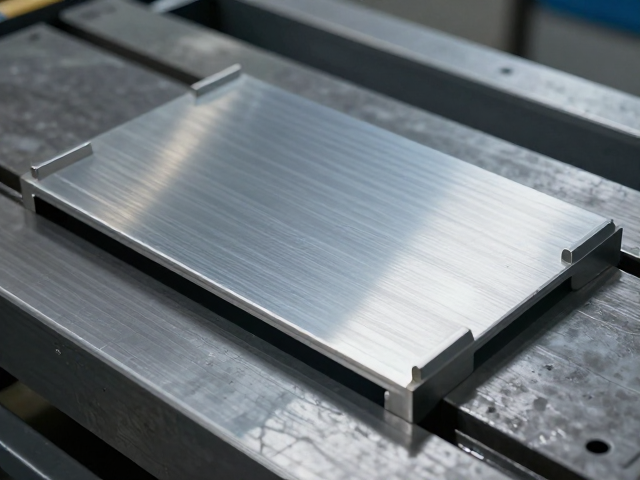
高精度冲压成型工艺中的模具设计与应力控制
冲压成型是将平面钢板转化为特定立体结构的关键工序,对于加厚钢板,模具的设计逻辑与薄板存在显著差异。由于材料回弹效应更为强烈,模具间隙需要根据钢板厚度进行精密计算,通常间隙值设定为料厚的5%-10%,具体数值需根据钢材牌号和拉伸系数动态调整。模具型腔的圆角半径设计至关重要,过小的圆角会导致材料在流动过程中产生局部应力集中,进而引发破裂;而合理的缓坡设计则能促进金属晶粒的均匀变形,确保成型后的零件表面光洁且无褶皱。
在冲压过程中,压边力的控制是防止起皱的核心手段。针对加厚钢板,设备需提供稳定的高压锁模力,以抑制材料在模具闭合过程中的无序流动。同时,润滑工艺的选择直接影响成型质量。使用高极压性能的润滑剂可以降低摩擦系数,减少模具磨损,并帮助材料更好地贴合模具型面。通过计算机模拟分析(CAE),工程师可以预测金属流动路径,优化拉延筋的布局,从而在单次冲压中实现复杂几何形状的精确成型,避免多次返修带来的材料性能损伤。
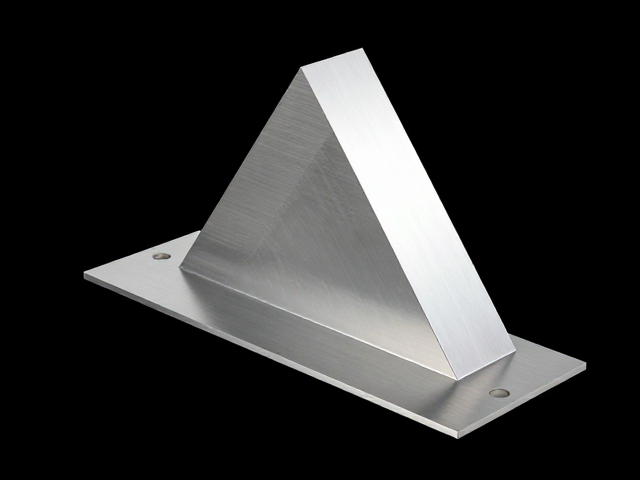
三角稳固支撑结构的力学原理与成型实现
三角稳固支撑工艺的核心在于利用三角形的几何稳定性来增强整体结构的刚性。在冲压成型中,这通常表现为在钢板表面压制出具有预设角度的加强筋或支撑脚。当钢板被冲压出预设的折角时,材料内部的晶粒会发生定向排列,形成所谓的“加工硬化”效应,这使得支撑部位在承受外部载荷时具有更高的抗压强度。这种结构设计能够有效分散集中应力,将垂直方向的压力转化为沿支撑面分布的剪切力,从而大幅提升产品的抗变形能力。
实现三角稳固支撑的关键在于模具的成型精度。模具必须确保支撑脚与底板的夹角严格符合设计图纸,任何微小的偏差都可能导致受力不均,进而削弱整体结构的稳定性。在冲压过程中,模具的导向系统需保持极高的同轴度,以确保上下模闭合时的平行度,防止因偏载导致支撑脚角度偏差。此外,成型后的零件需经过严格的尺寸检测,使用三坐标测量机验证支撑点的空间位置精度,确保每个三角支撑单元都能精准对接,形成严密的力学闭环。
成型后的检测验证与长期性能保障
成型工艺完成后,对三角稳固支撑结构的性能验证是确保产品可靠性的环节。SGS认证体系强调过程数据的完整性,因此,成型后的零件需进行非破坏性检测,如超声波探伤或磁粉检测,以排查内部可能存在的微裂纹或未熔合缺陷。对于支撑结构的关键受力点,还需进行静载荷测试,模拟实际使用场景中的最大工作压力,验证三角结构在极限状态下的形变情况,确保其在弹性范围内工作,不发生塑性屈服。
长期性能的评估则依赖于疲劳测试和耐腐蚀性分析。三角支撑结构在动态负载下容易受到交变应力的影响,因此需通过疲劳试验机记录其在规定循环次数下的裂纹萌生情况。同时,若产品应用于户外或恶劣环境,需验证表面处理后涂层与基体的结合力,以及支撑部位在腐蚀环境下的强度保持率。这些基于真实数据的验证环节,不仅印证了冲压成型工艺的稳定性,也为产品在实际应用中的长期安全运行提供了科学依据,确保了从材料到成品的每一环节都处于可控状态。