尼龙承重五星脚中心杯压铸一体,万向轮适配接口详解
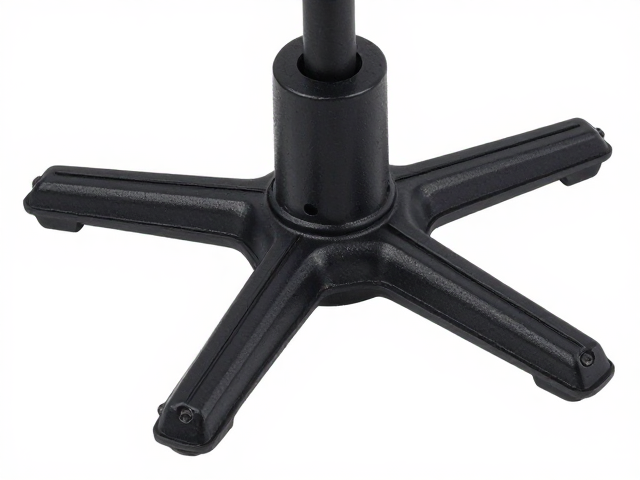
尼龙承重五星脚中心杯压铸一体的结构优势 尼龙承重五星脚中心杯采用压铸一体成型工艺,将传统分体式连接结构转化为单一整体部件。这种设计消除了螺栓连接或铆接可能产生的松动风险,显著提升了脚架与万向轮连接处的结构刚性。在工业移动设备中,中心杯作为核心受力节点,其完整性直接决定了整体承载的稳定性。通过高精度模具压铸,尼龙材料在高温高压下充分融合,内部孔隙率极低,从而保证了零部件在长期受力环境下的尺寸稳定性
尼龙承重五星脚中心杯压铸一体的结构优势
尼龙承重五星脚中心杯采用压铸一体成型工艺,将传统分体式连接结构转化为单一整体部件。这种设计消除了螺栓连接或铆接可能产生的松动风险,显著提升了脚架与万向轮连接处的结构刚性。在工业移动设备中,中心杯作为核心受力节点,其完整性直接决定了整体承载的稳定性。通过高精度模具压铸,尼龙材料在高温高压下充分融合,内部孔隙率极低,从而保证了零部件在长期受力环境下的尺寸稳定性和机械强度。
相较于金属材质,高强度工程尼龙在减震降噪方面表现出独特的优势。当万向轮在粗糙地面滚动时,尼龙中心杯能有效吸收高频振动,减少设备运行过程中的噪音污染,同时降低对连接部位金属构件的疲劳损伤。这种材料特性使得该组件特别适用于对静音和减震有较高要求的场景,如医疗设备推车、精密仪器搬运车以及办公环境中的物流载具。一体成型的设计也简化了装配流程,无需额外的紧固件,降低了组装过程中的人为误差,提高了生产效率。
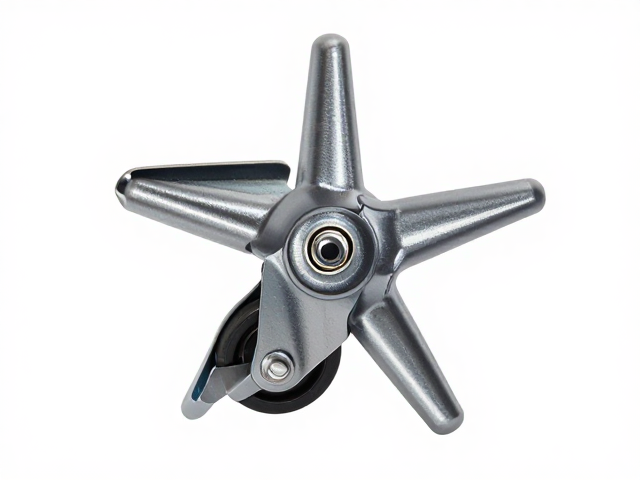
万向轮适配接口的标准化与兼容性分析
万向轮与中心杯的连接通常依赖于标准化的接口尺寸,其中M8、M10以及1/2英寸螺纹接口最为常见。这些接口尺寸经过长期行业实践,已形成较为固定的匹配规范。中心杯底部的安装孔位布局需严格对应万向轮顶部的法兰盘或螺杆位置,以确保受力均匀分布。在实际应用中,接口的同心度至关重要,若中心杯加工精度不足,会导致万向轮转动阻力增大,甚至出现卡滞现象,影响设备的移动灵活性。
不同直径和长度的螺杆或插销需要与中心杯内部的螺纹孔或卡槽精确配合。常见的适配方式包括螺纹紧固型和快速卡扣型。螺纹紧固型通过螺栓锁紧,适用于需要极高固定力且维护频率较低的场景;快速卡扣型则便于频繁更换轮子,适合需要定期维护或清洁的洁净室环境。设计师在选型时,需核对中心杯接口孔径、螺纹规格及螺距,确保与所选万向轮的连接部件完全匹配。任何尺寸的偏差都可能导致安装困难或连接不可靠,进而引发安全隐患。
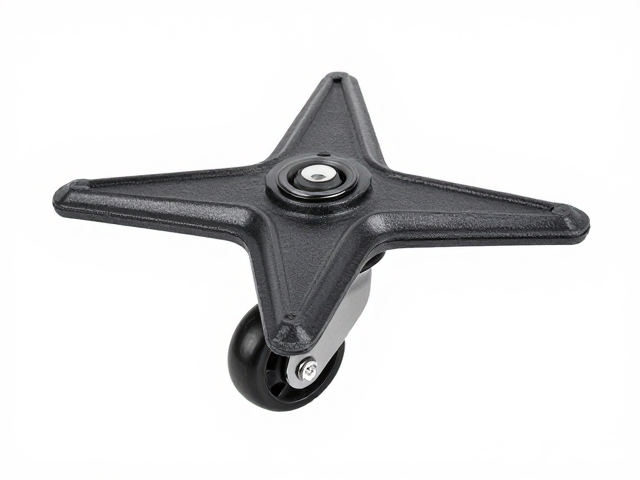
承重能力与材料性能的实际表现
尼龙材料的屈服强度和抗冲击性能直接影响中心杯的承重上限。高品质PA66或改性尼龙材料通常具备较高的拉伸强度,能够在承受额定载荷时保持结构不破裂。在实际工况中,中心杯不仅承受垂直压力,还需应对侧向推力和扭转力矩。压铸一体结构通过优化壁厚分布,增强了关键受力区域的强度。例如,在轮子与地面接触点产生反作用力时,中心杯能通过整体结构将应力分散至五星脚的各个分支,避免局部应力集中导致的断裂。
环境因素对尼龙材料的性能有一定影响,特别是温度和湿度。在高温环境下,尼龙材料的刚性略有下降,但仍能满足常规工业移动设备的使用需求。此外,尼龙具有良好的耐磨性,在与万向轮螺杆或连接件摩擦时,不易产生大量碎屑,减少了因磨损异物导致的连接松动风险。对于需要承受重载的场景,通常会选用增强玻纤的尼龙材料,以进一步提升其机械性能。这种材料选择策略确保了中心杯在复杂工况下的可靠运行,延长了整体组件的使用寿命。
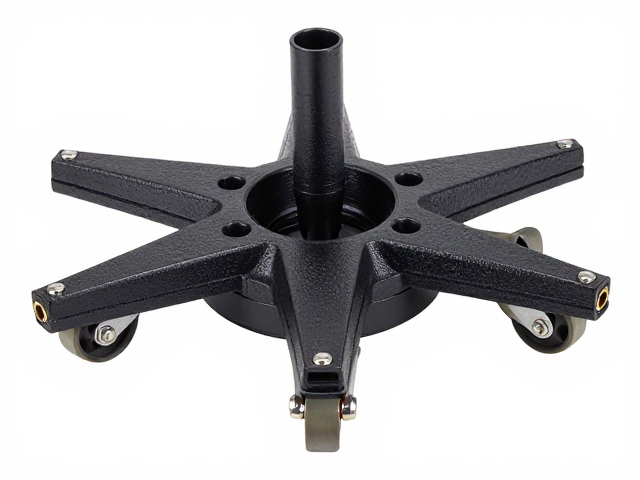
制造工艺与质量控制的关键点
压铸一体成型对模具设计和注塑工艺参数有严格要求。模具型腔的流道设计需确保尼龙熔体均匀填充,避免出现缺料、气泡或熔接痕等缺陷。这些表面或内部缺陷会成为应力集中点,降低零部件的承载能力。注塑过程中的温度、压力和冷却时间需精确控制,以获得最佳的结晶度和力学性能。后处理工序中,通常需要进行去毛刺和尺寸检测,确保接口部位的精度符合装配要求。
质量检测环节包括外观检查、尺寸测量以及承重测试。外观检查主要识别表面瑕疵和变形;尺寸测量使用专用检具验证接口孔径、螺纹精度及安装孔位距离;承重测试则模拟实际工况,对中心杯施加规定载荷,观察其变形情况和结构完整性。通过严格的质量控制流程,确保每一批次生产的中心杯均能达到设计标准。这种过程控制不仅提升了产品的一致性,也为下游组装提供了可靠的基础部件,降低了因零部件质量问题导致的整机故障率。