TUV认证扶手皮套替换指南,表层强化耐磨工艺详解
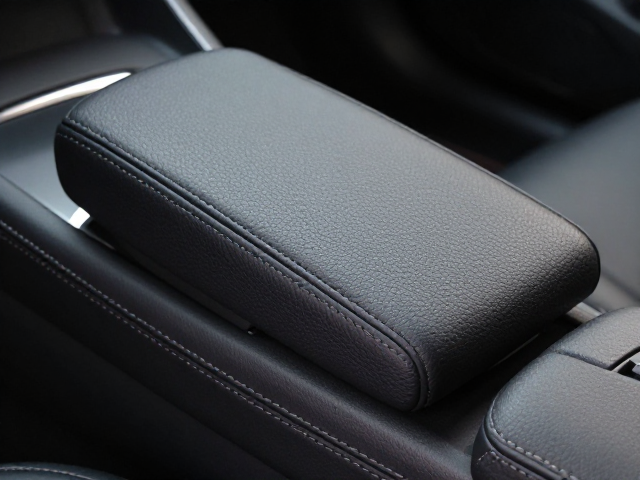
TUV认证标准下的扶手皮套选型逻辑 在工业设备与高端家具领域,TUV莱茵认证常被视为安全与耐用性的关键门槛,但对于扶手皮套这一易损部件,认证的核心往往聚焦于物理机械性能而非单一的外观美学。TUV标准对皮革制品的耐磨性、抗撕裂强度以及耐黄变性能有着严密的测试流程,这意味着替换过程中必须严格核对原始设备的技术规格书,确保新部件在拉伸强度和摩擦系数上符合既定指标。许多用户在更换时容易忽视基材与TUV认
TUV认证标准下的扶手皮套选型逻辑
在工业设备与高端家具领域,TUV莱茵认证常被视为安全与耐用性的关键门槛,但对于扶手皮套这一易损部件,认证的核心往往聚焦于物理机械性能而非单一的外观美学。TUV标准对皮革制品的耐磨性、抗撕裂强度以及耐黄变性能有着严密的测试流程,这意味着替换过程中必须严格核对原始设备的技术规格书,确保新部件在拉伸强度和摩擦系数上符合既定指标。许多用户在更换时容易忽视基材与TUV认证等级的对应关系,导致新皮套虽外观相似,却在长期高频使用下出现早期失效。
选型时需重点关注皮套表面的处理工艺标签,TUV认证通常要求提供完整的材料成分声明及第三方检测报告副本。对于高磨损场景,如医疗推车或重型机械操作台,应优先选择经过特殊涂层处理的聚氨酯(PU)或高品质超纤皮,这类材料在TUV的马丁代尔耐磨测试中通常能达到较高转数,且能保持良好的触感与抗污能力。确认认证信息时,需核实认证编号的可追溯性,确保产品来源符合欧盟CE指令及相关材料安全法规,避免使用来源不明的替代件引发合规风险。
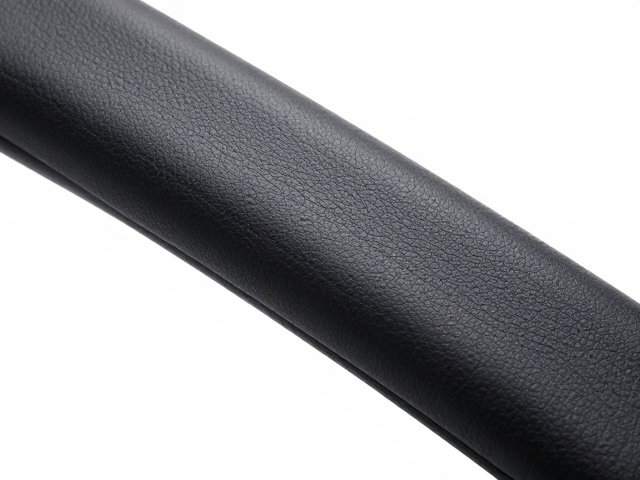
表层强化耐磨工艺的微观结构解析
表层强化耐磨工艺的核心在于对皮革或合成革表面进行多层复合处理,通过物理压印与化学涂层技术构建致密的防护层。常见的强化手段包括添加纳米二氧化硅或陶瓷微粒,这些硬质颗粒能显著提升材料表面的硬度,减少日常摩擦造成的微观划痕。在制造过程中,高温压花技术不仅用于塑造纹理,更有助于封闭材料孔隙,防止污渍渗透至基材内部,从而延长皮套的使用寿命。这种工艺处理后的表面具备优异的抗刮擦性能,能有效应对钥匙、工具或其他尖锐物体的意外接触。
此外,耐磨涂层中常引入高分子聚合物交联技术,以增强涂层的柔韧性与附着力。传统的硬质涂层容易在弯曲处开裂,而经过优化的交联结构能在保持耐磨性的同时,允许材料在受力时产生微小形变而不破裂。部分高端工艺还会采用双层复合结构,表层负责耐磨与美观,底层负责缓冲与固定,两者通过强力粘合剂结合,形成整体性能更优的复合材料。这种结构设计使得皮套在经历反复折叠、挤压后,仍能保持原有的形态特征,避免因材料疲劳导致的分层或脱落现象。
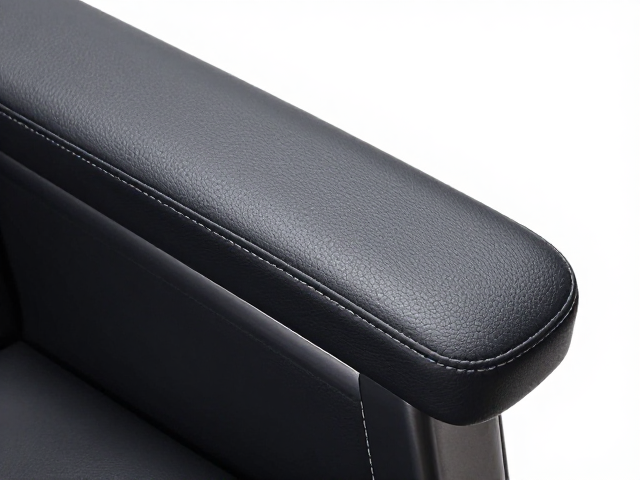
标准化替换流程与安装注意事项
拆卸旧款扶手皮套前,需仔细记录螺丝位置、卡扣类型及走线路径,部分集成式扶手可能涉及内部电子元件或气动管路,盲目拆卸可能导致功能损坏。使用专用塑料撬棒或软质工具分离卡扣,避免金属工具划伤扶手本体或破坏固定结构。清理残胶时需选用中性清洁剂,严禁使用强酸强碱溶剂,以免腐蚀扶手基材或影响新皮套的贴合度。清洁后的表面应保持干燥无油污,这是确保新皮套安装后不翘边、不移位的关键前提。
安装新皮套时,应严格遵循从中心向四周的拉伸顺序,确保材料受力均匀,避免局部应力集中导致破损。对于带有缝线的款式,需检查缝线张力是否适中,过紧可能导致缝线断裂,过松则影响外观平整度。安装完成后,需进行多次开合测试,观察皮套在运动过程中是否与扶手框架产生干涉或摩擦异响。若发现局部紧绷或松弛,需及时调整固定点位置,确保皮套与扶手曲面完美贴合,同时检查所有固定件是否已牢固锁紧,防止因震动导致松动。
日常维护与长期耐用性管理
日常清洁应采用微湿软布擦拭表面,去除灰尘与汗渍,对于顽固污渍可使用少量专用皮革清洁剂,擦拭后需用干布擦干并自然风干,避免阳光直射或高温烘烤导致材料老化变硬。定期检查皮套边缘及受力部位,发现轻微裂纹或脱胶迹象应及时进行修补处理,防止小问题扩大为结构性损坏。保持使用环境的适宜湿度,过度干燥或潮湿均可能影响皮革或合成材料的物理性能,进而缩短使用寿命。
建立定期的维护记录,跟踪皮套的使用频率与磨损状况,有助于预判更换周期。对于高频使用场景,可定期使用保护剂对皮套表面进行保养,增强材料的疏水性与抗污能力,同时保持表面光泽。避免在皮套表面放置尖锐或腐蚀性物品,减少非正常磨损。通过科学的维护与管理,即使在高负荷使用环境下,扶手皮套也能保持较好的外观与功能状态,确保持续提供舒适的操作体验。