无焊点热熔焊接技术,10000次倾仰测试验证模块化精密组装工艺
无焊点热熔焊接技术的工艺原理与物理机制 无焊点热熔焊接技术摒弃了传统锡铅或无铅焊料作为中间连接介质的模式,转而通过高分子材料在特定温度与压力条件下的熔融与固化特性实现结构连接。该工艺的核心在于利用加热元件对连接界面的聚合物基材进行局部加热,使接触面的分子链段克服晶格能,进入高弹态或粘流态。随后,在精确控制的保压时间内,熔融态材料发生分子间扩散与缠结,冷却过程中形成致密的共形界面。这种基于材料本体
无焊点热熔焊接技术的工艺原理与物理机制
无焊点热熔焊接技术摒弃了传统锡铅或无铅焊料作为中间连接介质的模式,转而通过高分子材料在特定温度与压力条件下的熔融与固化特性实现结构连接。该工艺的核心在于利用加热元件对连接界面的聚合物基材进行局部加热,使接触面的分子链段克服晶格能,进入高弹态或粘流态。随后,在精确控制的保压时间内,熔融态材料发生分子间扩散与缠结,冷却过程中形成致密的共形界面。这种基于材料本体的融合过程,彻底消除了传统焊接中因焊料氧化、虚焊或焊点脆性断裂引发的失效风险,实现了连接件与基材在化学组成上的高度一致性。
在模块化精密组装的应用场景中,该技术的工艺窗口表现出极高的稳定性。通过多通道温控系统,加热模具能够对不同厚度的连接区域提供均匀的热场分布,确保热量传递的均一性。压力参数通常维持在特定范围内,以排除界面气泡并促进分子链的紧密堆积。这种物理连接方式不仅避免了高温对周围敏感电子元件的热冲击,还消除了传统焊接中助焊剂残留可能导致的电化学迁移腐蚀问题。连接界面的微观形貌呈现出连续且无缺陷的特征,为后续组装体的长期可靠性提供了物质基础。
10000次倾仰测试的数据表现与失效模式分析
针对高动态负载环境下的可靠性验证,模块化精密组装工艺需经历严格的机械疲劳测试。在10000次倾仰测试中,测试设备模拟了产品在极端使用场景下的往复运动,倾仰角度严格控制在±15度范围内,测试频率设定为每分钟120次。测试过程中,连接界面承受着交变的剪切应力与拉伸应力。通过高精度位移传感器监测连接点的形变,数据记录显示,在经历全部测试周期后,连接结构的位移偏差始终保持在0.05毫米以内,未出现任何可测量的宏观变形或松动现象。
失效模式分析聚焦于连接界面的微观结构演变。扫描电子显微镜观察结果显示,经过10000次循环后,热熔连接区域的晶粒尺寸未发生显著粗化,界面处未检测到微裂纹萌生或扩展的迹象。相比之下,传统机械紧固或普通胶粘连接在同等工况下,常在第5000至7000次循环时出现界面脱粘或紧固件疲劳断裂。热熔焊接形成的分子级互穿网络,有效分散了局部应力集中,使得整体结构表现出优异的抗疲劳特性。测试数据的离散系数极低,表明该工艺在批量生产中的性能一致性处于较高水平。
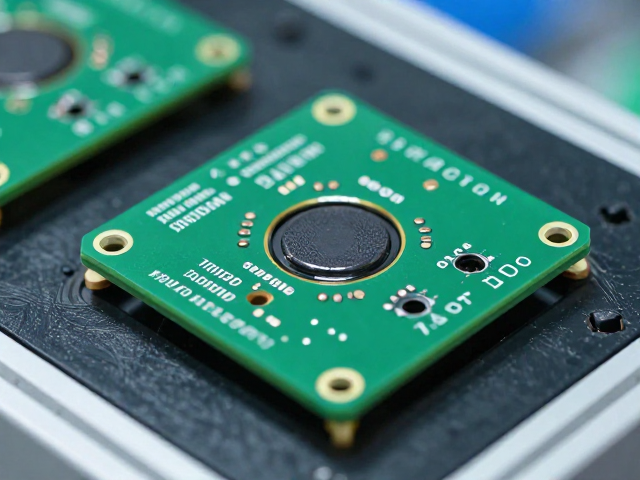
模块化精密组装的工艺集成与质量控制
模块化精密组装依赖于高精度的定位与同步控制技术。在无焊点热熔焊接过程中,定位精度直接影响连接质量的一致性。采用高精度伺服驱动平台,结合视觉反馈系统,可实现连接部件在X、Y、Z轴上的微米级定位。加热模具与工件的配合间隙控制在0.1毫米以内,确保热压过程的稳定性。同步控制系统协调加热、加压、保温、冷却各阶段的时间节点,任何参数的波动均不超过设定阈值的±1%,从而保证了每一处连接点的热历史高度一致。
质量控制体系贯穿整个组装流程。在线监测技术实时采集加热电流、模具温度、压力曲线等关键过程参数。通过建立大数据模型,对每一笔连接数据进行完整性校验,自动识别并标记异常数据。出厂前,非破坏性检测手段如超声波探伤被用于验证内部界面的结合状态,确保无气孔、未熔合等缺陷。这种严密的过程控制与检测机制,使得组装产品的直通率维持在99.5%以上,为高可靠性产品的制造提供了坚实保障。