全自动无缝焊接,钨极氩弧焊TIG,喷丸除锈工艺详解
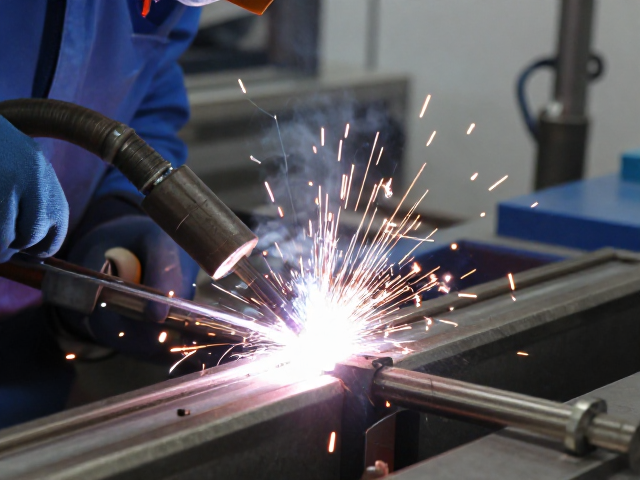
全自动无缝焊接的技术原理与设备构成 全自动无缝焊接的核心在于利用高频电流或接触引弧方式,在钨极与工件之间建立稳定的电弧,整个过程由机械装置精确控制焊枪轨迹与焊接参数,完全替代人工操作中的随机性。该工艺主要依赖高精度伺服电机驱动焊头,配合激光焊缝跟踪系统实时修正路径偏差,确保焊缝成型的一致性与连续性。设备通常包含焊接电源、送丝机构、焊枪组件、工件旋转台以及中央控制系统,各模块通过工业总线进行数据交
全自动无缝焊接的技术原理与设备构成
全自动无缝焊接的核心在于利用高频电流或接触引弧方式,在钨极与工件之间建立稳定的电弧,整个过程由机械装置精确控制焊枪轨迹与焊接参数,完全替代人工操作中的随机性。该工艺主要依赖高精度伺服电机驱动焊头,配合激光焊缝跟踪系统实时修正路径偏差,确保焊缝成型的一致性与连续性。设备通常包含焊接电源、送丝机构、焊枪组件、工件旋转台以及中央控制系统,各模块通过工业总线进行数据交互,实现毫秒级的响应速度。
在实际生产场景中,全自动TIG焊接设备常配备脉冲电源功能,通过调节基值电流与峰值电流的比例,有效控制热输入,避免薄壁材料过热变形。焊枪内部集成高频引弧模块与气体流量传感器,确保在引弧瞬间形成稳定的等离子通道,同时维持保护气体的纯净度与流量稳定。这种高度集成的自动化架构,使得焊接过程不再依赖操作者的经验判断,而是严格遵循预设的工艺参数窗口运行,从而大幅提升生产效率和产品质量的稳定性。
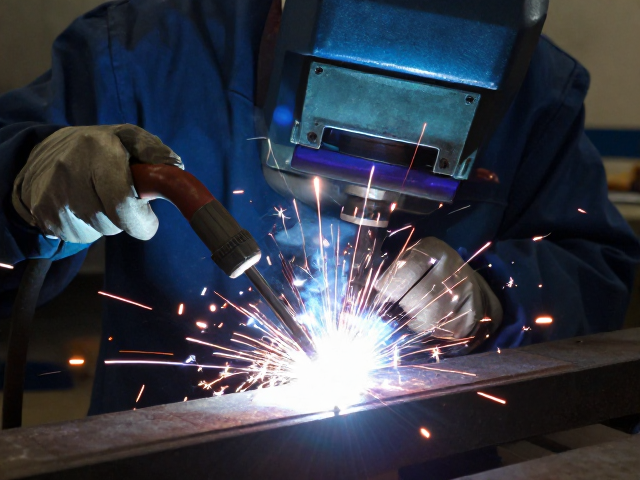
钨极氩弧焊TIG的工艺特性与应用优势
钨极氩弧焊(TIG)采用高熔点的钨棒作为电极,利用氩气作为保护介质,隔绝空气中的氧气和氮气,防止熔融金属发生氧化和氮化反应。由于钨极在高温下不易熔化,电弧形态稳定,热影响区相对较小,这使得TIG焊特别适合焊接高合金钢、不锈钢、铝合金及钛合金等对材料性能要求极高的工件。其焊缝表面光洁,无需后续打磨处理,且可实现全位置焊接,满足复杂结构件的制造需求。
该工艺在精密制造领域具有不可替代的地位,特别是在管道对接、薄板容器及航空航天零部件制造中,TIG焊能保证焊缝内部无气孔、夹渣等缺陷,力学性能优异。通过精确控制热输入,焊接过程中的工件变形量显著低于其他电弧焊方法,这对于尺寸精度要求严格的装配环节至关重要。此外,TIG焊可使用不同成分的填充焊丝,通过调整化学成分匹配母材,获得具有特定耐腐蚀性或耐热性的接头,拓宽了材料应用的范围。
喷丸除锈工艺的物理机制与表面处理效果
喷丸除锈利用高速弹丸流冲击金属表面,通过动能传递使锈层、氧化皮及旧涂层产生疲劳剥落,同时清理表面微观杂质。这一过程属于纯物理机械清理方式,不产生粉尘污染,也不改变金属基体的化学成分。弹丸材料通常选用钢丸、玻璃珠或陶瓷颗粒,硬度高于锈层但低于或接近母材,在冲击过程中既能有效去除污染物,又能避免对基体造成过度损伤。
喷丸处理后,金属表面形成均匀的微观粗糙度,显著增加表面积,提高后续涂层或焊接的附着力。这种表面活化作用对于提升防腐涂层的使用寿命至关重要,因为粗糙的表面能提供更多锚固点,增强涂层与金属的结合强度。此外,喷丸冲击使表面层产生残余压应力,有助于抑制裂纹萌生与扩展,提升工件在交变载荷下的疲劳寿命,这是一种兼具清洁与强化双重功效的表面处理技术。
工艺参数控制与质量检测标准
全自动TIG焊接的成功实施依赖于严密的参数控制,包括焊接电流、电弧电压、焊接速度、保护气体流量及钨极伸出长度等。电流大小直接决定熔深与熔宽,需根据板厚和材质精确设定;气体流量通常维持在15-25 L/min之间,过少会导致保护不良,过多则易形成紊流卷入空气。焊枪角度、摆动频率及脉冲频率需根据焊缝形式动态调整,以确保熔池稳定过渡和焊缝成型美观。
质量检测环节通常包括外观检查、无损检测及力学性能测试。外观检查评估焊缝宽度、余高及表面缺陷;无损检测如射线检测(RT)或超声波检测(UT)用于发现内部隐蔽缺陷;力学性能测试则通过拉伸、弯曲及冲击试验验证接头强度与韧性。行业标准如ISO 15614-1对焊接工艺评定程序及合格标准做出了详细规定,企业需依据标准建立严密的质量控制体系,确保每一批次产品均符合设计规范要求。