模块化精密组装工艺,铝合金/钢制骨架扶手晃动率检测标准
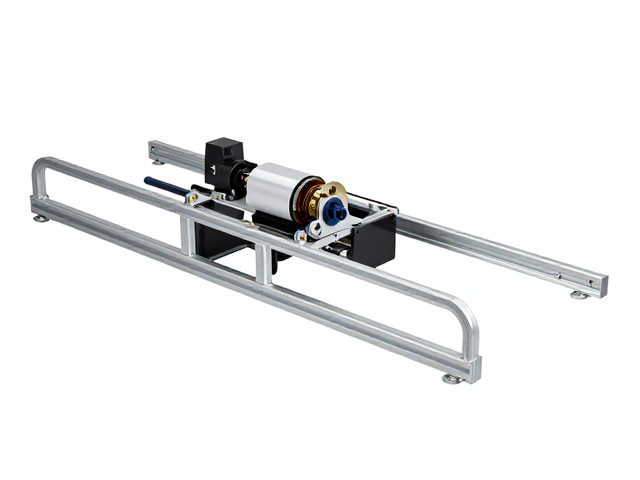
模块化精密组装工艺的核心逻辑与结构稳定性 铝合金与钢制骨架在扶手组件中的应用,主要依赖于精密的模块化设计,这种设计通过标准化的连接节点将分散的构件整合为高刚度的整体结构。在组装过程中,铝合金部件常采用螺栓紧固或专用卡扣定位,而钢制骨架则更多涉及焊接或高强度紧固件连接,两种材质在热膨胀系数和硬度上的差异,要求组装公差必须控制在微米级别,以确保长期受力下的结构完整性。精密组装的核心在于消除装配间隙,
模块化精密组装工艺的核心逻辑与结构稳定性
铝合金与钢制骨架在扶手组件中的应用,主要依赖于精密的模块化设计,这种设计通过标准化的连接节点将分散的构件整合为高刚度的整体结构。在组装过程中,铝合金部件常采用螺栓紧固或专用卡扣定位,而钢制骨架则更多涉及焊接或高强度紧固件连接,两种材质在热膨胀系数和硬度上的差异,要求组装公差必须控制在微米级别,以确保长期受力下的结构完整性。精密组装的核心在于消除装配间隙,通过高精度模具加工和严格的来料检验,减少因尺寸偏差导致的应力集中,从而为后续的晃动率检测提供合格的物理基础。
组装工艺的稳定性直接决定了扶手在动态负载下的表现,任何微小的松动或错位都会在长期使用中逐渐放大,形成可感知的晃动。因此,生产环节需引入自动化拧紧设备或视觉检测系统,对关键连接点进行过程监控,确保每一颗螺栓的预紧力符合设计规范。这种对工艺细节的极致追求,不仅提升了产品的良品率,也为后续应对高频振动和冲击负载奠定了坚实基础,使得扶手在承载人体重量或外部冲击时,仍能保持预期的刚性和稳定性。
铝合金与钢制骨架扶手晃动率检测标准解析
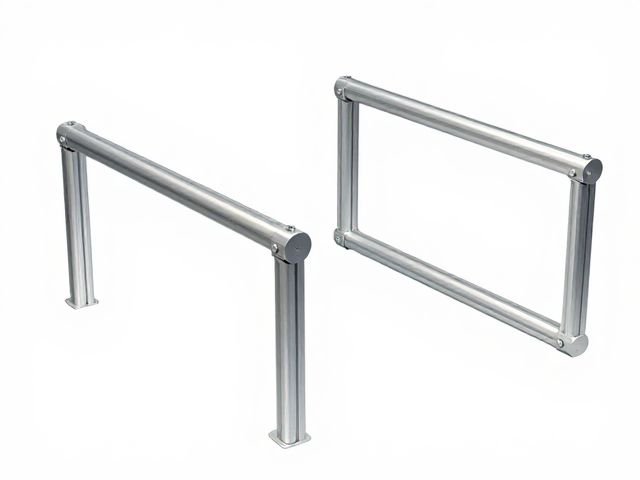
晃动率检测旨在量化扶手在受到非轴向负载时的位移幅度,通常以毫米(mm)为单位进行记录。对于铝合金骨架扶手,检测标准通常关注其弹性形变范围内的回弹性能,要求在施加特定侧向力后,水平位移不超过规定阈值,例如常见标准中要求静态负载下水平晃动幅度小于2mm。钢制骨架因材料强度较高,其检测重点在于连接部位的紧固状态及整体结构的刚性,标准可能允许更小的位移范围,以反映其更高的结构稳定性,具体数值需依据产品的设计载荷等级和适用场景确定。
检测过程需模拟真实使用场景中的多种受力状态,包括垂直按压、水平推拉及扭转动作。在垂直负载测试中,扶手需承受额定最大静载荷(如150kg)并保持一定时间,观察是否有塑性变形或连接松动。水平晃动测试则通过施加规定大小的横向力(如50N或100N),测量扶手末端相对于固定基座的位移量。对于模块化组装件,还需检查各模块间的相对位移,确保无因装配不当导致的异常间隙扩大,这些数据需通过高精度位移传感器或激光跟踪仪获取,以保证检测结果的可追溯性和准确性。
检测环境控制与数据采集规范
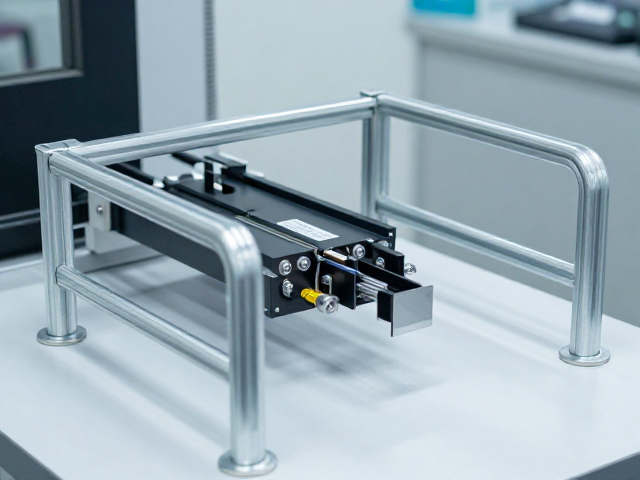
检测环境的环境参数对测试结果具有显著影响,温度、湿度及振动背景噪声均需纳入控制范围。铝合金材料对温度变化较为敏感,热胀冷缩可能导致连接件预紧力发生微小变化,因此检测通常在20±5℃的标准室温下进行,以避免环境温度波动对刚度测量造成干扰。同时,检测平台需具备高稳定性,避免外部振动源(如附近机械运行)对高精度传感器的读数造成噪声干扰,确保采集到的晃动数据真实反映产品本身的性能特征。
数据采集系统需具备高采样频率和高分辨率,以捕捉晃动过程中的瞬态响应和稳态值。传感器安装位置应严格遵循标准规定的参考点,通常选取扶手最远端或用户手部接触的主要受力点。在施加负载时,加载速率需保持恒定,避免冲击载荷导致的数据失真。所有原始数据需实时存储并生成报告,报告中需包含测试条件、加载路径、最大位移值、回弹情况及重复性误差分析,确保每一次检测都有据可查,便于后续进行工艺改进或质量追溯。
常见问题分析与工艺优化方向
在实际检测中,晃动率超标常源于连接部位的装配误差或材料预处理不当。例如,铝合金压铸件若存在铸造缺陷或加工余量不足,会导致配合面贴合不紧密,形成微观间隙,在受力时产生微动磨损和松动。钢制骨架若焊接残余应力未消除,或在组装后未进行有效的应力释放处理,可能在长期负载下发生缓慢变形,导致晃动率随时间推移逐渐增大。此外,紧固件的防松措施不足,如缺少防松垫圈或螺纹胶,也是导致松动和晃动的主要原因。
针对上述问题,工艺优化需从材料选择、连接方式及检测反馈三个维度展开。在材料层面,可采用经过时效处理的合金材料或经过喷丸强化的钢件,提升抗疲劳性能。在连接方式上,引入扭矩控制拧紧工艺,确保螺栓预紧力的一致性,或对焊接部位进行无损检测,消除内部缺陷。同时,建立检测数据与生产工艺参数的关联模型,通过大数据分析识别导致晃动率波动的关键变量,反向优化模具设计和装配流程,形成从检测到生产的闭环改进机制,持续提升产品的一致性和可靠性。